
01
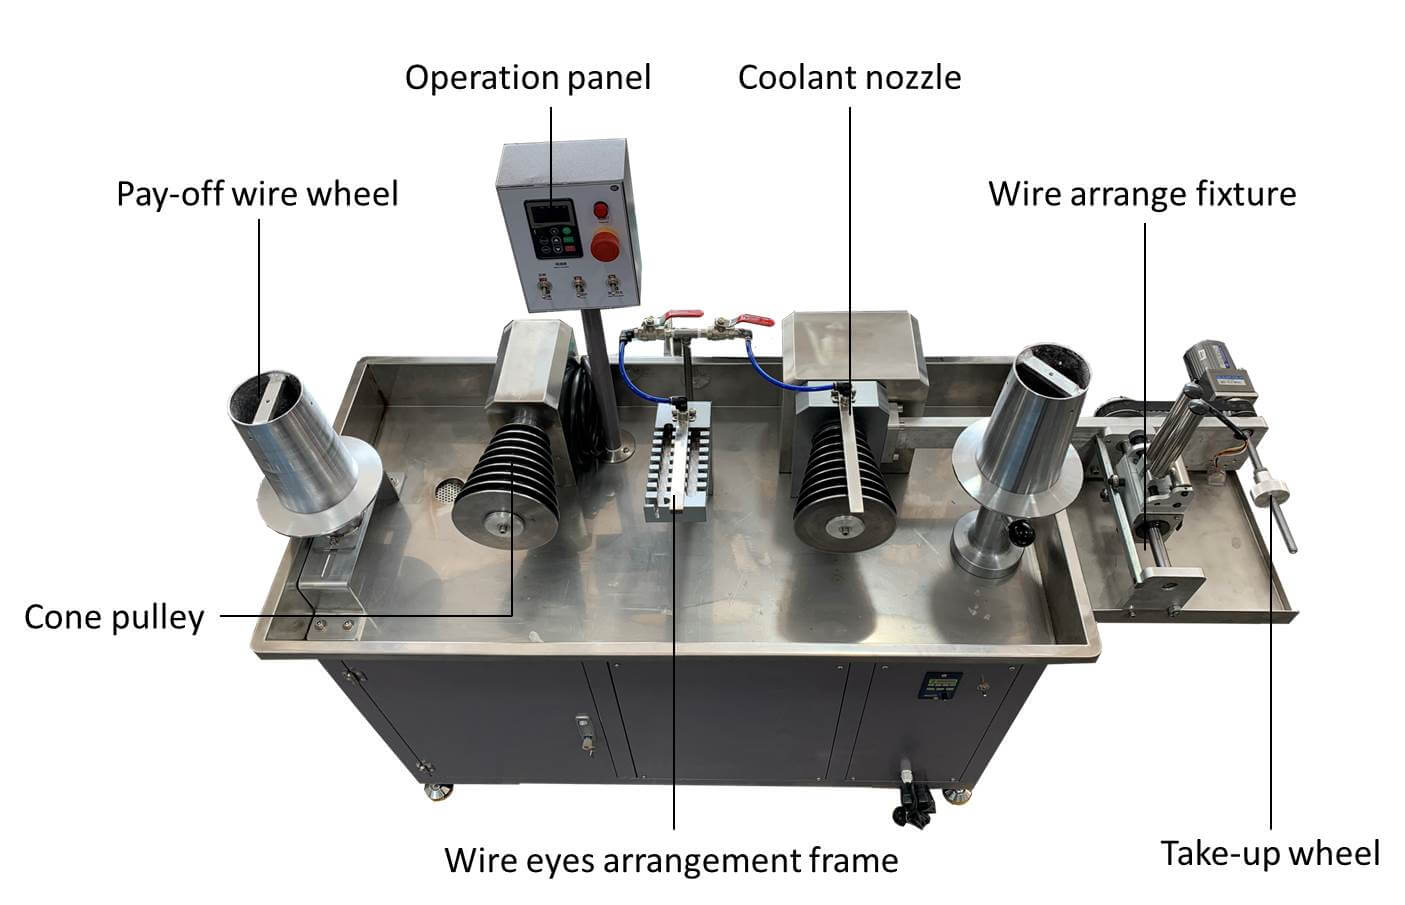
CDO-WD1 Tek Kalıplı Tel Çekme Makinesi
Sık çap değişiklikleri, daha kısa partiler ve her çekme azaltımı üzerinde doğrudan operatör kontrolü için esnek bir geçiş modeli.
Kalıp1 kalıp
Tel aralık2,2–0,2 mm
Hız0–50 m/dak
 cdocast
CDOCAST tek kalıplı, 8 kalıplı, 12 kalıplı, tek yönlü, iki yönlü ve yatay sayısal kontrollü tel çekme makineleri sağlar. Serinin tamamı, listelenen 0,2 mm aralığına kadar ince tel üretimini ve 12 mm'ye kadar daha büyük gelen telleri kapsar.

Tel çekme makinesi, metal teli bir veya daha fazla giderek küçülen kalıpların içinden çeker. Her geçişte kesit alanı azaltılır ve tel uzunluğu artırılarak mücevher zinciri, buluntular, elektrikli parçalar, sert lehim teli ve diğer hassas ürünler için kontrollü çaplar üretilir.
Altın ve gümüş tel çekmede makine, sürecin yalnızca bir parçasıdır. Gelen çubuk ilk kalıba uygun olmalı, kalıp sırası aşırı indirgemeden kaçınmalıdır ve iş sertleşmesi arttıkça alaşımın ara tavlanması gerekebilir. Yağlama, soğutma, alma kontrolü ve doğru kalıp hizalaması, yüzeyin korunmasına ve bitmiş boyutun sabitlenmesine yardımcı olur.
Tüm modeller bir CDOCAST tel çekme makinesi serisine aittir. Model son ekleri yapıyı tanımlar: Yatay için H, tek yönlü için O ve iki yönlü için T.
Sık çap değişiklikleri, daha kısa partiler ve her çekme azaltımı üzerinde doğrudan operatör kontrolü için esnek bir geçiş modeli.

86×86 kademeli motor ve kontrol cihazının yanı sıra soğutma için bir PP manyetik pompa ile 8 mm'ye kadar tel için yatay çekme konfigürasyonu devre.

Tek yönlü model 2 mm'ye kadar telleri tutar ve HRC 60–62'ye kadar sertleştirilmiş krom kaplı 45# çelik sarma makarası kullanır.

İki yönlü konfigürasyon, sertleştirilmiş ve krom kaplanmış 45# çelik sarma makaralarıyla 4 mm'ye kadar telleri işler.

HRC 60–62 krom kaplamalı 45# çelik sarma makaralarıyla 8 mm'ye kadar tel için daha büyük iki yönlü konfigürasyon.

Listelenen en büyük iki yollu model, 11 kW motor ve 20 m/dak yayınlanmış çizim hızıyla 12 mm'ye kadar tellerı işler.

Sekiz aşamalı kalıp konumu hazırlanan tel ile bitmiş ince tel arasında birkaç azaltmanın gerekli olduğu tekrarlanan üretimi destekler.
1,5–0,2 mm tel boyutu aralığına sahip aşamalı 12 kalıplı bir makine, 89 m/dak çekme hızı ve HRC 60–62'de Cr12MoV çekme konileri.
Tüm modeller tek bir tabloda karşılaştırılır. Kısa çizgi, değerin mevcut yayınlanmış spesifikasyonda belirtilmediği anlamına gelir.
| Model | Boyut (U×G×Y) | Ağırlık | Motor | Voltaj | Tel aralık | Çizim hızı | Çizim / sarma sistemi |
|---|---|---|---|---|---|---|---|
| CDO-WD1 Tek Kalıp | 650×550×1000 mm | 150 kg | 4 kW | 3 fazlı 380 V, 50/60 Hz | 2,2–0,2 mm | 0–50 m/dak | 1 kalıp; otomatik sıvı soğutma |
| CDO-WD-H8 Yatay Sayısal Kontrol | 1200×1400×1370 mm | 900 kg | 5,5 kW | 3 faz 380 V | ≤8 mm | — | 86×86 step motor; PP manyetik soğutma pompası |
| CDO-WD-O2 Tek Yön | 1500×750×1260 mm | 600 kg | 5,5 kW | 3 faz 380 V | ≤2 mm | 32 m/dak | 45# çelik krom kaplı makara; HRC 60–62 |
| CDO-WD-T4 İki Yönlü | 1700×750×1260 mm | 700 kg | 3 kW | 3 faz 380 V | ≤4 mm | 21 m/dak | 45# çelik krom kaplama makaralar; HRC 60–62 |
| CDO-WD-T8 İki Yönlü | 1900×800×1400 mm | 900 kg | 5,5 kW | 3 faz 380 V | ≤8 mm | 32 m/dak | 45# çelik krom kaplama makaralar; HRC 60–62 |
| CDO-WD-T12 İki Yönlü | 1900×1520×1340 mm | 2000 kg | 11 kW | 3 faz 380 V | ≤12 mm | 20 m/dak | 45# çelik krom kaplama makaralar; HRC 60–62 |
| CDO-WD8 Sekiz Kalıp | 1300×740×1370 mm | 420 kg | 4 kW | 3 fazlı 380 V, 50/60 Hz | 2,2–0,2 mm | 0–50 m/dak | 8 kalıp; otomatik sıvı soğutma |
| CDO-WD12 On İki Kalıp | 1700×780×1360 mm | 550 kg | 4 kW | 3 faz 380 V | 1,5–0,2 mm | 89 m/dak | 12 kalıp; Cr12MoV çekme konileri; HRC 60–62 |
“Tek yönlü” ve “iki yönlü”, yayınlanan makine yapılarını tanımlar. Sipariş vermeden önce gerekli tel yolunu, kalıp programını, ödeme ve sarma düzenlemesini onaylayın.
İstikrarlı bir sonuç, yalnızca makinenin maksimum çapına veya hızına değil, eksiksiz bir azaltma planına bağlıdır.
Roll veya cast besleme stoğunu uygun, temiz ve boyutsal olarak tutarlı bir başlangıç çapına ayarlayın.
İlk kalıptan geçebilmesi ve sarma sistemi tarafından tutulabilmesi için ön ucu azaltın.
Onaylanmış kalıp sırasını, yağ çekme işlemini, soğutma akışını ve hızını kullanın. seçilen alaşım için.
İş parçası sertleşmesi çatlamaya veya aşırı çekme kuvvetine neden olduğunda, redüksiyonlar arasındaki sünekliği geri kazanın.
Bir sonraki geçiş veya sonraki üretimden önce çapı, yüzeyi, yuvarlaklığı ve bobin durumunu doğrulayın.
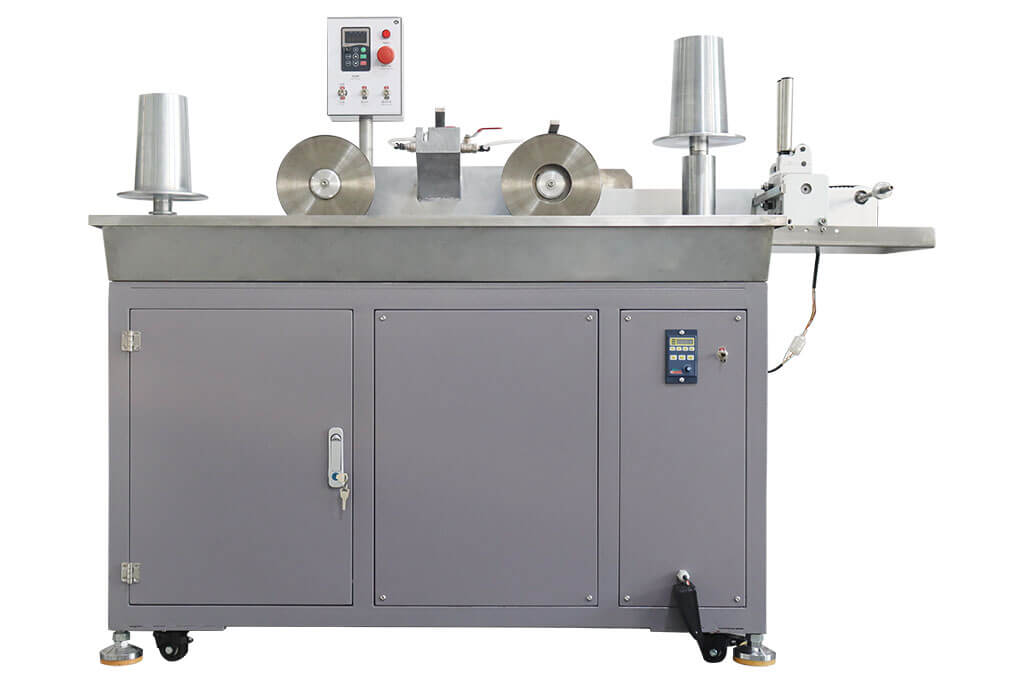
Farklı yapılar farklı üretim sorunlarını çözer; en yüksek kalıp sayısı otomatik olarak en iyi seçim değildir.
Bu ayrıntılar, üreticinin yalnızca tel çapına göre bir makine önermek yerine çizim rotasını kontrol etmesine olanak tanır.
Dahili bağlantılar, çekme makinesini yukarı yönde boyutlandırma, son hazırlık ve ara ısıl işleme bağlar.
Altın, gümüş, bakır ve mücevher teli üreticileri için pratik satın alma soruları.
Yayınlanan uygulamalar şunları içerir: altın, gümüş ve bakır tel. Uyumlu alaşımlar da işlenebilir ancak kalıp malzemesi, yağlama, geçiş başına azaltma, hız ve tavlama programı, ana metalden varsayılmak yerine gerçek alaşıma göre seçilmelidir.
CDO-WD1 ve CDO-WD8 2,2–0,2 mm'lik bir aralığı listelerken, 12 kalıplı model 1,5–0,2 mm'lik bir aralığı listeler. Stabil 0,2 mm tel elde etmek, doğru besleme hazırlığına, kalıp sırasına, tel durumuna, yağlamaya ve operatör kurulumuna bağlıdır.
Esnek geçişli çalışma, sık ürün değişiklikleri ve daha küçük partiler için tek kalıplı makineyi seçin. Tekrarlı üretim, birkaç kademeli küçültme ve daha entegre bir tel yolu gerektirdiğinde 8 veya 12 kalıplı bir makine seçin.
Tel çekme, malzemeyi küçültmek ve boyutlandırmak için bir kalıbın içinden çeker. Tel haddeleme, malzemeyi rulolar arasında sıkıştırır ve genellikle son çekme işleminden önce çubuk veya şekilli tel hazırlamak için yukarı yönde kullanılır.
Soğuk çekme işlemi birçok altın, gümüş, bakır ve alaşım teli sertleştirir. Ara tavlama, birikmiş azalmanın kuvveti artıracağı, yüzeye zarar vereceği veya çatlamaya neden olacağı durumlarda sünekliği geri kazandırır. Gerekli aralık, alaşıma ve geçiş planına bağlıdır.
Seri, 2, 4, 8 ve 12 mm'ye kadar gelen kablo için tek yönlü ve iki yönlü konfigürasyonların yanı sıra 8 mm'ye kadar yatay sayısal kontrol konfigürasyonu içerir. Seçim aynı zamanda bobin ağırlığına, hedef çıktıya, gerekli hıza ve indirgeme planına da bağlıdır.
Metal ve alaşımı, giriş ve son çapı, varsa ara geçiş boyutlarını, bitmiş toleransı, bobin ağırlığını, hedef çıktıyı, tavlama planını, fabrika voltajını ve tercih edilen ödeme ve alma düzenlemesini sağlayın.
Uygun kalıp, çekme ve sarma konfigürasyonu seçimi için CDOCAST'a giriş çapınızı, son tel boyutunu, alaşımı, bobin ağırlığını ve çıkış hedefinizi gönderin.
PROJEYE ÖZEL SEÇİM NOTLARI
Değerli Metal Tel Çekme Makinesi için fiyat ve model; alaşım, başlangıç kesiti, nihai ölçü, tolerans, yüzey, ara tavlama, takım veya kalıp seti ve saatlik üretim hedefi üzerinden seçilir. Yalnız motor gücü ya da pres tonajı gerçek proses yeterliliğini göstermez.
Değerli Metal Tel Çekme Makinesi siparişinde makine ölçüsü-ağırlığı, zemin ve kaldırma erişimi, elektrik veya hidrolik bağlantı, yağlama ve güvenlik çevresi doğrulanır. Kabul testinde ardışık parçalarda ölçü, yüzey, çapak, takım izi, çevrim ve hurda oranı kaydedilir.