

Metal Eritme Ekipmanı Satın Alma Kılavuzu
Metal Eritme Makinesi Satın Alma Kılavuzu: Kapasite, Metal ve Eğme Yöntemi
Bir metal eritme makinesi, tek başına maksimum kapasiteye göre değil, metal veya alaşıma, gerçek parti ağırlığına, gereken dökme yöntemine ve günlük üretime göre seçilmelidir. Bu kılavuz, kompakt indüksiyonlu eriticileri, manuel ve motorlu devirme fırınlarını, hidrolik devirme metal eritme makinelerini ve vakumlu indüksiyon sistemlerini karşılaştırır.

Hidrolik fırın ağırlığı yüklü olduğunda devirme değerlidir, dökme kontrolü ve operatör mesafesi manuel taşımayı uygunsuz hale getirir.
Önce alaşımı, parti başına sıvı metal ağırlığını, gereken erime sıcaklığını, vardiya başına partileri ve istenen dökme yöntemini tanımlayın. Kompakt bir entegre makine, küçük değerli metal partilerine uygundur; manuel veya motorlu devirme takımları kontrollü küçük ve orta ölçekli üretim; hidrolik devirme, daha ağır yükleri ve uzaktan dökmeyi destekler; vakum indüksiyonlu eritme, oksidasyon, gaz toplama veya alaşım kimyası kontrollü bir atmosfer gerektirdiğinde seçilir. Sipariş vermeden önce potayı, güç kaynağını, soğutma sistemini ve gerçek metal için kabul testini onaylayın.
İndüksiyon Metal Eritme Makinesi Nedir?
İndüksiyonlu metal eritme makinesi, potadaki iletken yükü ısıtmak için alternatif bir elektromanyetik alan kullanır. İşlem, doğrudan alev teması olmadan hızlı, kontrol edilebilir ısıtma ve elektromanyetik karıştırma sağlar. Kuyumcu atölyelerinde, değerli metal rafinerilerinde, dökümhanelerde, laboratuvarlarda ve endüstriyel metal işleme tesislerinde yeniden eritme ve alaşım hazırlama için kullanılır.
Fırın gövdesi sistemin yalnızca bir parçasıdır. Tam bir kurulum normalde bir indüksiyon güç kaynağı, uyumlu fırın ve pota, sıcaklık ölçümü, soğutma suyu devresi, dökme düzeni, kontroller ve güvenlik kilitlerini içerir. Metalurji atmosfer kontrolü gerektirdiğinde vakum veya inert gaz ekipmanı eklenebilir.
Parti Kapasitesine ve Prosese Göre Metal Eritme Makinesi Seçimi
Yoğunluk, pota hacmi ve termal gereksinimler farklı olduğundan, bir metal için belirtilen kapasite doğrudan diğerine aktarılamaz.
| Tipik gereksinim | Uygun konfigürasyon | En uygun | Satın almadan önce kontrol edin |
|---|---|---|---|
| Küçük değerli metal partileri | Kompakt entegre indüksiyon eritme makinesi | Kuyumcu dükkanlarında, tahlil odalarında ve küçük rafinerilerde altın, gümüş ve bakır işleri | Metal bazında gerçek kapasite, pota taşıma, tek/üç fazlı besleme ve soğutma görevi |
| Küçük ila orta ölçekli kontrollü dökme | Manuel devirme metal eritme fırını | Kalıplara dökme işleminde doğrudan, ekonomik kontrole ihtiyaç duyan operatörler | Yüklü devirme ağırlığı, sap konumu, alma kalıbı yüksekliği ve güvenli çalışma mesafesi |
| Tekrarlanan orta düzey üretim | Motorlu veya dişli tahrikli devirme fırını | Güçlü devirmenin tekrarlanabilirliği iyileştirdiği demir dışı yeniden eritme | Devirme hızı, durdurma kontrolü, kavisli dökme yolu, dişli kutusu görevi ve acil durum işletimi |
| Ağır endüstriyel gruplar | Hidrolik devirme indüksiyon ocağı | Sabit uzaktan dökme ve daha yüksek yüklü ağırlık gerektiren rafineriler ve dökümhaneler | Hidrolik istasyon, silindir kapasitesi, temel, boşaltma yolu, PLC ve korumalar |
| Oksidasyona duyarlı veya araştırma alaşımları | Vakumlu indüksiyonlu eritme makinesi | Özel alaşımlar, platin grubu metaller ve laboratuvarda kompozisyon geliştirme | Gerekli vakum seviyesi, atmosfer, ikincil besleme, numune alma ve vakumla uyumlu malzemeler |
Metal Eritme Makinesi Konfigürasyonları
Bu kategoriler, aynı fırının dört boyutundan ziyade farklı çalışma gereksinimlerini tanımlar.

Entegre Altın, Gümüş ve Bakır Eritme Makinesi
Tek parçalı bir indüksiyon ocağı, güç kaynağını ve eritme istasyonunu kompakt bir alanda birleştirir. Operatörün belirtilen işleme yöntemini kullanarak potayı güvenli bir şekilde çıkarabileceği veya dökebileceği küçük, tekrarlanabilir partiler için uygundur.

Manuel veya Motorlu Devirmeli Metal Ergitme Fırını
Fırının tamamının eğilmesi, sıcak bir potanın maşayla kaldırılmasını gerektirmez. Manuel yatırma basit doğrudan kontrol sağlarken, motorlu veya dişli tahrik fiziksel eforu azaltır ve uyumlu küçük ve orta ölçekli partiler için tekrarlı dökmeyi destekler.
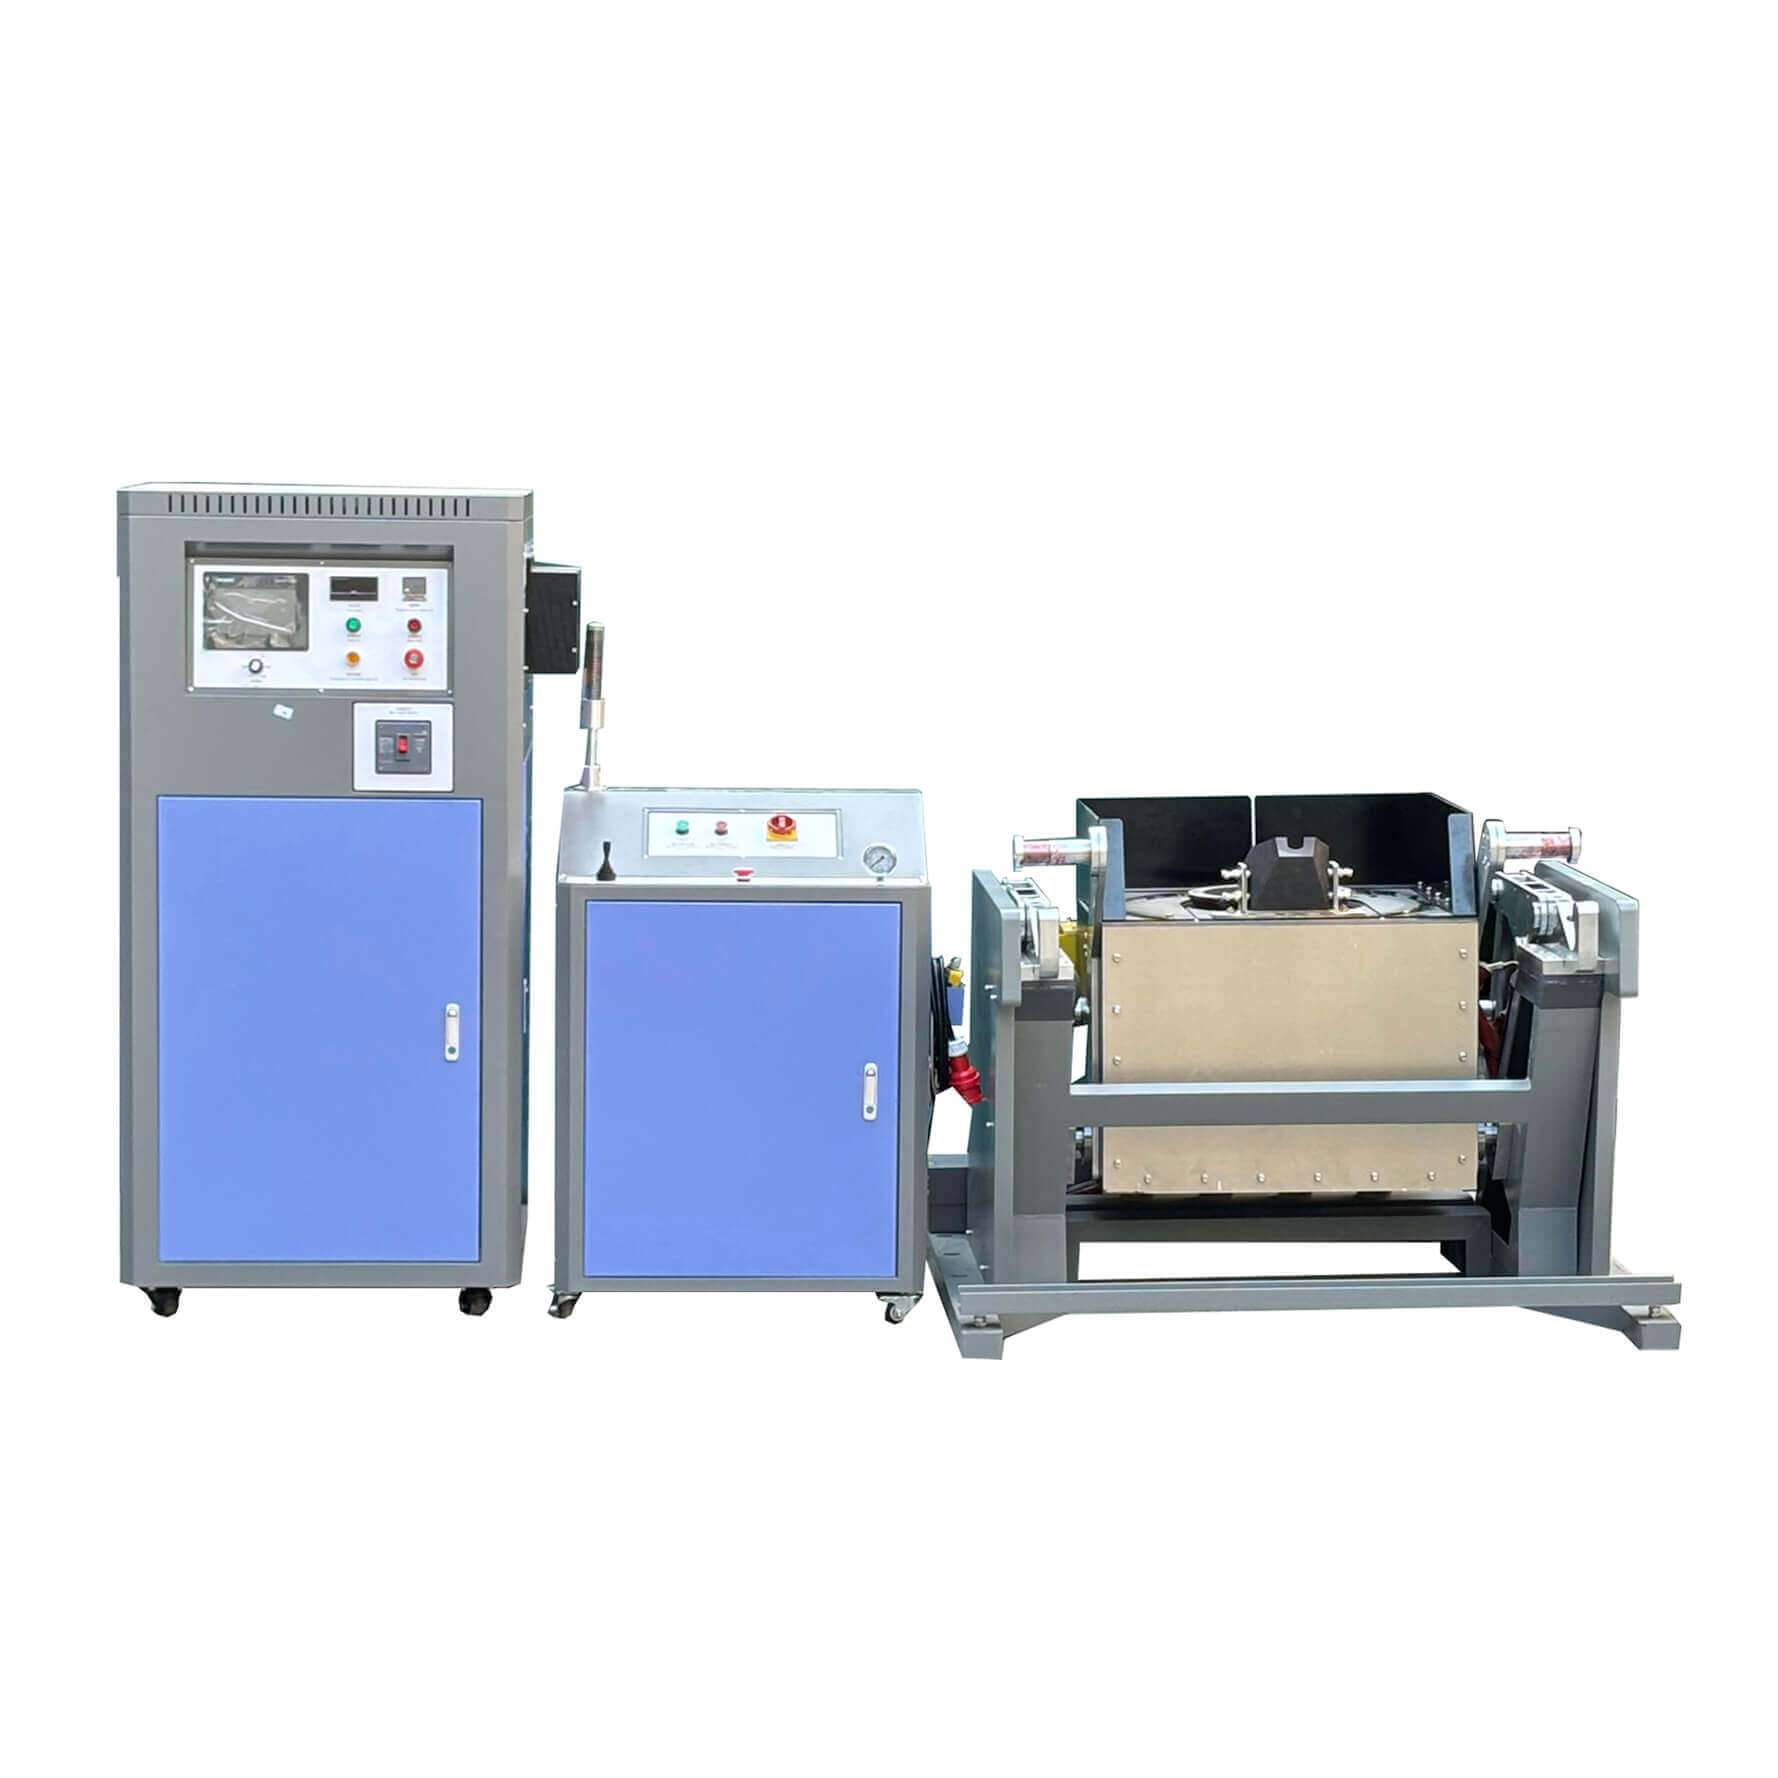
Hidrolik Devirmeli İndüksiyonlu Metal Eritme Makinesi
Hidrolik silindir ve ayrı istasyon, daha ağır fırın yükleri için düzgün motorlu devirme sağlar. Operatör dökmeyi daha güvenli bir çalışma konumundan kontrol edebilir ancak kurulum, planlı bir temel, hidrolik servis alanı ve engelsiz erimiş metal yolu gerektirir.

Vakumlu İndüksiyonlu Eritme Makinesi
Vakumlu veya inert gazlı eritme, havaya maruz kalmanın oksidasyona, gaz toplanmasına veya reaktif alaşım elementlerinin kaybına neden olabileceği durumlarda seçilir. Vakum seviyesi, hazne boyutu, dökme sistemi ve isteğe bağlı besleme veya numune alma işlemi alaşım prosesinden tanımlanmalıdır.
Manuel, Motorlu ve Hidrolik Devirme Sistemlerinin Karşılaştırması
Doğru seçim, yüklü ağırlığa bağlıdır, dökme frekansı, yörünge ve operatörün maruz kalması; yalnızca otomasyon tercihi değil.
| Eğim yöntemi | Ana avantaj | En uygunu | Değerlendirme sınırı |
|---|---|---|---|
| Manuel el çarkı veya manivela | Basit yapı, doğrudan geri bildirim ve daha düşük sistem karmaşıklığı | Daha küçük partiler ve daha düşük dökme sıklığı | Yüklü fırın ağırlığı arttıkça operatörün eforu ve yakınlığı artar |
| Motor veya dişli tahrik | Tekrarlanabilir hız ve azaltılmış manuel çaba ile motorlu hareket | Tahmin edilebilir bir alım konumu ile küçük-orta ölçekli üretim | Kavisli dökme yörüngesi ve acil durum kurtarma yöntemi planlanmalıdır |
| Hidrolik silindir | Yüksek yükte sorunsuz eğim, uzaktan kumanda ve sabit hız ayarı | Ağır yığınlar, endüstriyel rafineriler ve dökümhane kurulumları | Daha yüksek kurulum karmaşıklığı, hidrolik bakım ve daha fazla zemin space |
Sipariş Vermeden Önce Önemli Olan Spesifikasyonlar
Yararlı bir fiyat teklifi, her makine spesifikasyonunu müşterinin metal ve üretim hedefine bağlamalıdır.
Yalnızca "altın", "bakır" veya "çelik" değil, tüm metal ve alaşım kalitelerini belirtin. Erime sıcaklığı, reaktivite ve pota uyumluluğu fırın konfigürasyonunu belirler.
Metale göre normal ve maksimum ağırlık sağlar. Aynı pota hacmi çok farklı ağırlıktaki altın, gümüş, bakır, alüminyum ve çeliği tutar.
Saat başına partileri ve çalışma saatlerini tanımlayın. Yükleme, eritme, sıcaklık stabilizasyonu, cüruf işleme, dökme ve bir sonraki parti için hazırlık işlemlerini dahil edin.
Malzeme, sıcaklık aralığı, emisyon ve gerekli tekrarlanabilirliğe uygun bir termokupl, daldırma probu veya kızılötesi cihaz seçin.
Gerçek alaşım ve proses sıcaklığını kullanarak pota malzemesini, çalışma kapasitesini, servis beklentisini ve değiştirme yöntemini onaylayın.
Mevcut üç fazlı voltajı, transformatör kapasitesini, kablo boyutunu, korumayı ve izin verilen frekansı doğrulayın. Yalnızca nominal kilovatlardan sipariş vermeyin.
İndüksiyon bobinleri ve güç bileşenlerinin sabit akış, basınç ve giriş sıcaklığına ihtiyacı vardır. endüstriyel su soğutucu Ortam koşulları ve sürekli yük için boyutlandırın.
Normal ve acil durum çalışması sırasında ağız yüksekliğini, kalıp veya pota konumunu, eğim arkını, korumayı, yükleme erişimini ve erimiş metalin takip ettiği rotayı kontrol edin.
Metal Ergitme Makinesi Satın Alma ve Kabul Kontrol Listesi
Tedarikçilerden modelleri veya metal eritme makinesi fiyatlarını karşılaştırmalarını istemeden önce bu gereklilikleri gönderin.
Güvenlik ve Atölye Planlaması
Erimiş metal; sıçrama, radyant ısı, duman, kaldırma, elektrik ve suyla temas tehlikelerine neden olur. Bu nedenle makine seçimi sahaya özel risk değerlendirmesi, kuru şarj hazırlığı, uygun koruma, eğitimli operatörler, bakımı yapılan soğutma sistemleri ve uygun koruyucu ekipmanla birleştirilmelidir.
Birleşik Krallık Sağlık ve Güvenlik Yöneticisi, erimiş metale giren nemin patlamaya neden olabileceği konusunda uyarıyor ve fırın yüklemeden önce şarj malzemesinin kontrol edilmesini ve kurutulmasını tavsiye ediyor. Erimiş metal güvenlik kılavuzunu geçerli yerel düzenlemelerle birlikte inceleyin.
Hidrolik sistem, dökme sırasında operatör mesafesini artırabilir ancak kuru malzeme kontrolünün, acil durum planlamasının veya güvenli kalıp ve pota düzeninin yerini almaz.
Doğrulayın su akışı ve aşırı sıcaklık kilitleri, acil durdurma, topraklama, eğim sınırları, hidrolik veya dişli kutusu durumu, kuru aletler ve kalıplar, KKD, dışlama bölgesi, havalandırma ve yazılı çalıştırma prosedürleri. Kararlaştırılan sıcak testi yalnızca kurulumun tamamı bu kontrolleri geçtikten sonra çalıştırın.
İlgili Metal Eritme Ekipmanı
Yukarıdaki seçim adımlarını tamamladıktan sonra modele özgü spesifikasyonlar için bu ürün sayfalarını kullanın.
Metal Eritme Makinesi SSS
Nihai konfigürasyon talep etmeden önce alıcıların çözmesi gereken soruların yanıtları.
Hangi boyuttaki metal eritme makinesini satın almalıyım?
Normal sıvı metal partisinden ve vardiya başına gerekli partilerden birini seçin, ardından makul çalışma marjını koruyun. Fırını yalnızca bir kez çalıştırabileceğiniz en büyük partiden boyutlandırmayın. Yoğunluk ve pota hacmi farklı olduğundan kapasite her metal için ayrı ayrı onaylanmalıdır.
Hidrolik devirmeli metal eritme makinesini ne zaman seçmeliyim?
Hidrolik devirme, yüklü fırın ağırlığı, dökme sıklığı veya gerekli operatör mesafesinin manuel taşımayı uygun olmadığı durumlarda uygundur. Sorunsuz güçle dökme ve uzaktan kontrolün ek kurulum ve bakım gerektirdiği daha ağır rafineri ve dökümhane partileri için genellikle seçilir.
Bir endüksiyonlu metal eritme makinesi altın, gümüş, bakır, demir ve çeliği eritebilir mi?
Bir endüksiyon güç platformu birden fazla metali destekleyebilir ancak fırın, pota veya astar, sıcaklık aralığı, güç yoğunluğu ve atmosfer her alaşımla eşleşmelidir. Grafit pota değerli metal konfigürasyonunun demir, çelik veya her türlü yüksek sıcaklık alaşımı için otomatik olarak uygun olduğunu asla düşünmeyin.
Eritme makinesi ile vakum indüksiyon ocağı arasındaki fark nedir?
Standart bir hava eritme makinesi atölye atmosferi altında ısıtır ve döker. Bir vakum indüksiyon fırını, oksidasyonu, gaz alımını veya istenmeyen reaksiyonları sınırlamak için kapalı bir oda, vakum pompaları ve kontrollü dökme veya besleme sistemleri ekler. Vakum ekipmanı, her uygulama için genel bir yükseltme olarak değil, metalurjik ihtiyaç nedeniyle seçilir.
İndüksiyonlu eritme makinesinin su soğutucuya ihtiyacı var mı?
İndüksiyon bobini ve güç bileşenleri için güvenilir bir soğutma devresine ihtiyacı var. Kısa aralıklı sistemler belirli bir devridaim düzenlemesi kullanabilirken, sürekli veya daha yüksek güçlü üretim normalde doğru boyutta bir endüstriyel soğutucu gerektirir. Gerekli giriş sıcaklığını, akışını ve basıncını makine tedarikçisinden teyit edin.
Fabrika kabul testi neleri içermelidir?
Müşterinin belirlediği alaşımı, normal parti ağırlığını ve amaçlanan dökme yöntemini kullanın. Soğuk ve sıcak döngü süresini, güç davranışını, sıcaklık ölçümünü, soğutma koşullarını, alarmları, eğilme kontrolünü, metal kaybını, son eritme veya döküm kalitesini ve kararlaştırılan sayıda parti üzerinde tekrarlanabilirliği kaydedin.
Hangi garanti ve yedek parçalar onaylanmalıdır?
CDOCAST'ın mevcut sayfasında, sarf malzemeleri hariç iki yıllık ekipman garantisi belirtilmektedir. Sipariş vermeden önce yazılı garanti kapsamını, uzaktan destek sürecini, stoklanan elektrikli parçaları, potaları, astarları, sensörleri, contaları ve son teklife ilişkin nakliye sorumluluğunu onaylayın.
Makineyi Seçmeden Önce Süreci Tanımlayın
Metali, alaşımı, parti ağırlığını, vardiya çıktısını, dökme yöntemini, voltajı ve atölye koşullarını gönderin. CDOCAST daha sonra eritme sistemini, soğutma görevini ve kabul testini gerçek uygulamayla eşleştirebilir.