

Altın ve Gümüş Paralar için Aşamalı Kalıpları Neden Önerimiyoruz
Aşamalı kalıp veya bileşik kalıp tek vuruşta kesebilir ve damgalayabilir, ancak genellikle yüksek kaliteli altın paralar, gümüş paralar, basılmış külçeler veya koleksiyoncu için en iyi seçim değildir madalyalar. Asıl sorun sadece kalıp maliyeti değil. Yüzey kalitesi, kabartma keskinliği, çapak kontrolü, kalıp güvenliği ve uzun vadeli üretim stabilitesidir.
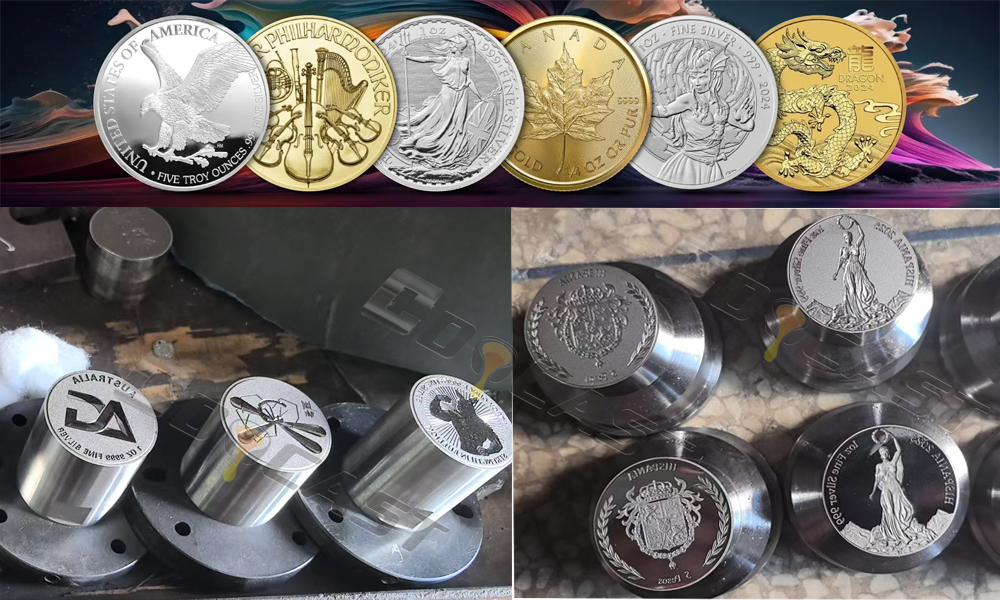
Sikke ve Külçe Üretiminde Progresif Kalıp Nedir?
Değerli metal basımında bazı alıcılar, bir kalıbın aynı anda hem boşluğu delip hem de tasarımı damgalayıp basamayacağını soruyor. Bu tür takımlara genellikle aşamalı kalıp, bileşik kalıp veya kombine kesme ve damgalama kalıbı adı verilir. Tek bir baskı darbesinde şerit kesilir ve tasarım doğrudan parçanın üzerine damgalanır.
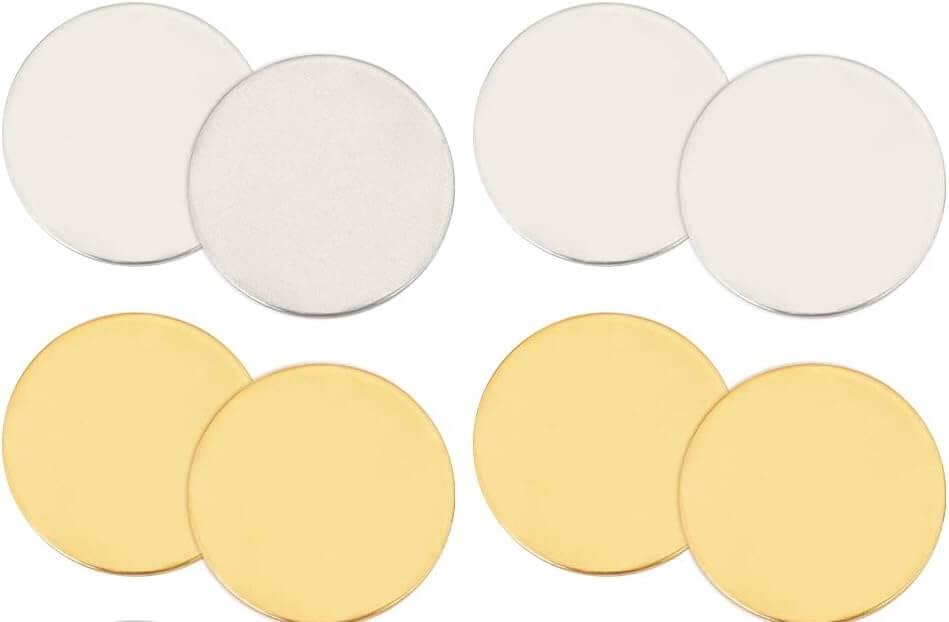
Yatırım sikkelerı, kanıt benzeri sikkeler, kaliteli madalyalar ve basılmış altın veya gümüş külçeler için, boş kısım genellikle son basımdan önce kesilmeli, temizlenmeli, cilalanmalı ve tavlanmalıdır. Bu adımların kaldırılması, kullanım süresinden tasarruf sağlayabilir ancak aynı zamanda son yüzeyi parlak, keskin ve sağlam hale getiren hazırlığı da ortadan kaldırır.


Yüksek kaliteli altın ve gümüş sikke basımı için standart süreç
Profesyonel altın gümüş sikke basımı normalde boş hazırlığı son vuruştan ayırır. Her makine kontrollü bir adımda çalışır, bu da kalitenin kontrol edilmesini ve sorunların giderilmesini çok daha kolay hale getirir.
İki adımlı yöntem neden daha iyi yüzey ve kabartma sağlar
Altın ve gümüş birçok endüstriyel metalle karşılaştırıldığında yumuşaktır, ancak birinci sınıf sikke basımı yine de kontrollü metal akışı gerektirir. Boş bir parça basılmadan önce tavlandığında, iç gerilimi azalır ve malzeme, sikke kalıbının ince ayrıntılarını daha eşit bir şekilde doldurur. Bu özellikle derin rölyef, küçük harfler, logolar, seri işaretler ve ayna benzeri arka plan yüzeyleri için önemlidir.
Progresif kalıpla, uygun yüzey hazırlığından önce işlenmemiş parça kesilir ve damgalanır. Malzeme üzerinde kesme izleri, şerit gerilimi ve küçük çapakların kalması. Sonuç genellikle daha sığ bir desen, daha zayıf bir kabartma, daha az stabil kenar kalitesi ve ayrıca hazırlanmış bir ham parça ile aynı yüzeye ulaşamayan bir yüzeydir.
Altın ve Gümüş Sikke Üretiminde Progresif Kalıp Kullanmanın Başlıca Sorunları
1 Daha düşük desen keskinliği
Baskıdan önce tavlama yapılmadan işlenmemiş parça, ince kalıp detaylarına akması daha zordur ve daha az isteklidir. Kabartma derinliği, küçük metin ve logo kenarları zayıflayabilir.
2 Çapaklar ve kenar parlaması
Kesme ve damgalama tek bir kalıp seti içinde gerçekleştiğinden metal kenara doğru sıkıştırılabilir. Kalıp aşınmasının ardından çapak ve düzgün olmayan kenarlar daha belirgin hale gelir.
3 Sınırlı ürün boyutu
Aşamalı kalıplar küçük ve basit parçalar için daha uygundur. Daha büyük sikkeler, ayrıntılı madalyalar veya basılmış külçeler için kalıp gerilimi ve ürün deformasyon riskleri artar.
4 Daha yüksek kalıp hasar riski
Otomatik üretimde şerit besleme hatası, boş sıkışma veya boş vuruş zımbaya ve kalıba zarar verebilir. Bir takım hatası tüm hattı durdurabilir.
5 Katı şerit gereksinimleri
Uzun değerli metal şeridin sabit kalınlığı, genişliği ve düzlüğü olmalıdır. Şerit doğru değilse besleme konumu ve damgalama kalitesi dengesiz hale gelir.
6 Zor kalite düzeltme
Kesme ve damgalama birleştirildiğinde, bir kusurun şerit hazırlamadan mı, kesme açıklığından mı, kalıp aşınmasından mı yoksa pres ayarından mı kaynaklandığını belirlemek daha zordur.
Aşamalı kalıp ve standart kesme ve basım prosesi
| Üretim yöntemi | Uygun kullanım | Ana avantaj | Ana sınırlama |
|---|---|---|---|
| Aşamalı kalıp / bileşik kalıp | Küçük basit parçalar, alçak kabartma madalyalar, temel promosyon jetonları | Kesme ve damgalama tek vuruşta birleştirilebilir | Yüzey kalitesini, çapak kontrolünü ve kalıp güvenliğini korumak daha zordur |
| Hidrolik delme + boş işleme + hidrolik para basma presi | Altın paralar, gümüş paralar, basılmış külçeler, prova benzeri parçalar ve yatırım külçesi | Daha iyi yüzey kalitesi, kabartma detayı, proses kontrolü ve tekrarlanabilirlik | Daha fazla proses adımı ve uyumlu ekipman gerektirir |
Aşamalı kalıp ne zaman hala düşünülebilir?
Aşamalı kalıp her durumda tamamen yanlış değildir. Yalnızca ürünün küçük, basit olması ve birinci sınıf külçe sikke veya ayna kaplamalı basılmış ürün olarak konumlandırılmaması durumunda tartışılabilir.
Yüksek kaliteli külçe sikkeler, koleksiyoncu sikkeler, ayna yüzeyli madalyalar veya basılmış yatırım külçeleri için CDOCAST hâlâ standart kesme, boş işleme ve hidrolik basım sürecini önermektedir.
İstikrarlı bir darphane süreci için önerilen CDOCAST ekipmanı
Doğru ekipman kombinasyonu sikke boyutuna, çubuk boyutuna, model derinliğine, hedef yüzeye, günlük çıktıya ve üretim hattının manuele ihtiyaç duyup duymadığına bağlıdır, yarı otomatik veya otomatik kullanım.
Altın ve gümüş para basımına yönelik aşamalı kalıplar hakkında SSS
Bir kalıp aynı anda altın paraları kesip damgalayabilir mi?
Evet, aşamalı bir kalıp veya bileşik kalıp kesme ve damgalamayı birleştirebilir, ancak şu durumlarda önerilmez: yüksek kaliteli altın ve gümüş paralar çünkü işlenmemiş paralar son basımdan önce uygun şekilde parlatılamaz ve tavlanamaz.
Boş sikkelerin basımdan önce neden tavlanması gerekir?
Tavlama iç gerilimi azaltır ve metalin sünekliğini artırır. Daha yumuşak, hazırlanmış bir iş parçası, basım kalıbına daha iyi akar, bu da daha keskin kabartma, daha temiz yazı ve daha sağlam bir yüzey üretilmesine yardımcı olur.
Progresif kalıplar neden çapak veya kenar parlaması oluşturur?
Kesme ve damgalama aynı kalıp setinde gerçekleşir. Aşınma nedeniyle kalıp boşluğu değiştikçe metal kenara doğru sıkışabilir ve çapak oluşturabilir. Bu, değerli metal paralar ve basılmış külçeler için ciddi bir sorundur.
Premium altın ve gümüş paralar için daha iyi süreç hangisidir?
Daha iyi süreç, ayrı kesme, boş parlatma veya temizleme, tavlama ve hidrolik pres ve özel sikke basma kalıbıyla son basımdır.
Progresif kalıp uzun vadede daha ucuz mudur?
Her zaman değil. Bir taşıma adımını azaltabilse de kalıp hasarı riskini, çapak onarım maliyetini, ürünün reddedilmesini ve arıza süresini artırabilir. Birinci sınıf külçe ürünleri için standart iki adımlı süreç genellikle daha güvenilirdir.
Para basımı kalıplarını veya tam bir darphane hattını seçme konusunda yardıma mı ihtiyacınız var?
Para boyutunu, malzemesini, kalınlığını, hedef tasarım derinliğini, günlük çıktıyı ve yüzey gereksiniminizi CDOCAST'a gönderin. Doğru kesme aletini, tavlama fırınını, hidrolik preyi ve özel basım kalıbı kurulumunu önerebiliriz.