

Vakumlu Altın ve Gümüş Külçe Döküm Kılavuzu
Altın ve Gümüş Külçe Dökümünde Yaygın Sorunlar ve Çözümler
Altın gümüş külçe döküm kalitesi, döküm makinesinden daha fazlasına bağlıdır. Hammadde temizliği, grafit kalıbın durumu, vakum süresi, ısıtma süresi, soğutma kontrolü ve makine yerleşiminin tümü son çubuk yüzeyini etkiler.
Bu kılavuz, grafit tozu kalıntısı, yüzey gözenekliliği, görünür granüller, kaba siyah noktalar, akış işaretleri ve kapağı açarken parlama gibi yaygın vakumlu altın gümüş külçe döküm sorunlarını açıklamaktadır.
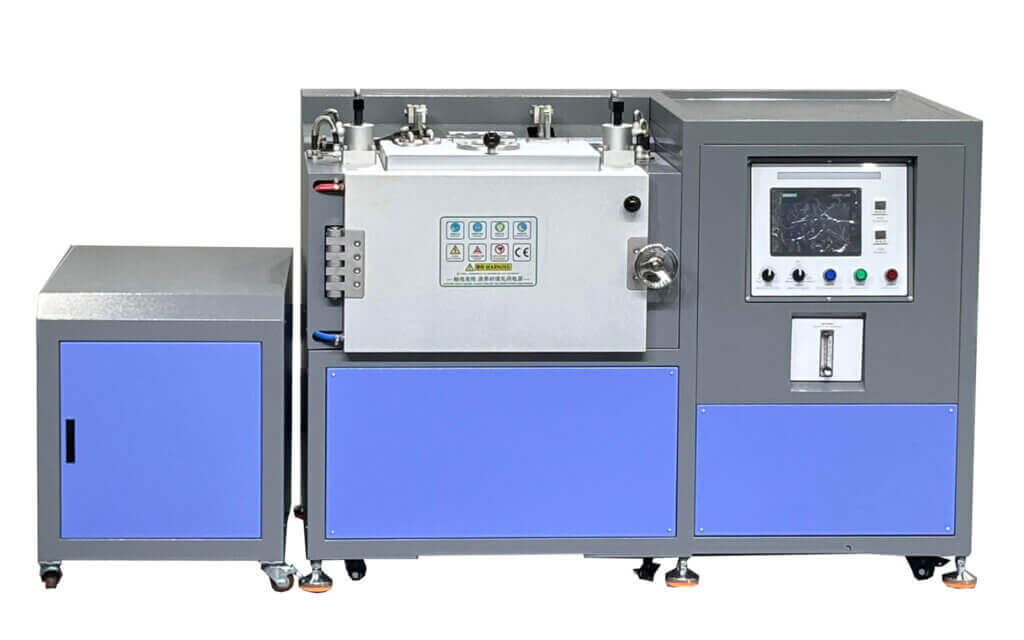
Kısa Yanıt
Vakumlu döküm altın ve gümüş külçelerde neden kusurlar ortaya çıkıyor?
Vakumlu döküm oksidasyonu ve gözenekliliği azaltır, ancak her proses sorununu otomatik olarak düzeltemez. Grafit kalıp çok sıcaksa, ham madde temiz değilse, vakum süresi kısaysa veya soğutma sırasında makine titriyorsa çubuk yüzeyinde hâlâ kusurlar görülebilir.
Stabil üretim için operatörler süreci eksiksiz bir sistem olarak ele almalıdır: malzeme hazırlama, kalıp ön ısıtma, vakum pompalama, eritme, soğutma ve son işlem.
Temel vakumlu döküm iş akışı
Sorun ve Çözüm
Yaygın altın gümüş külçe döküm kusurları
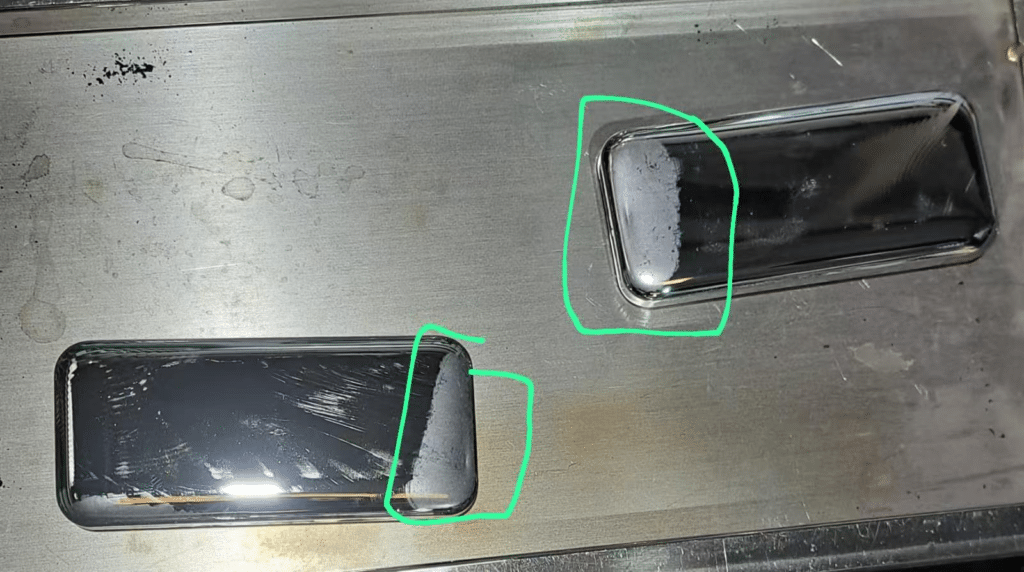
Gri film veya grafit tozu çubuk yüzeyi
Yüzey gri bir filmle kaplanmış gibi görünüyor ve dokunulduğunda kirli görünebilir. Bu genellikle kalıptaki grafit tozudur.
Nedenler
- Grafit kalıbı yüksek sıcaklıkta oksitlenir veya aşınır.
- Düşük yoğunluklu grafit tozu daha kolay döker.
- Ön ısıtma süresi veya sıcaklık çok yüksek.
Çözümler
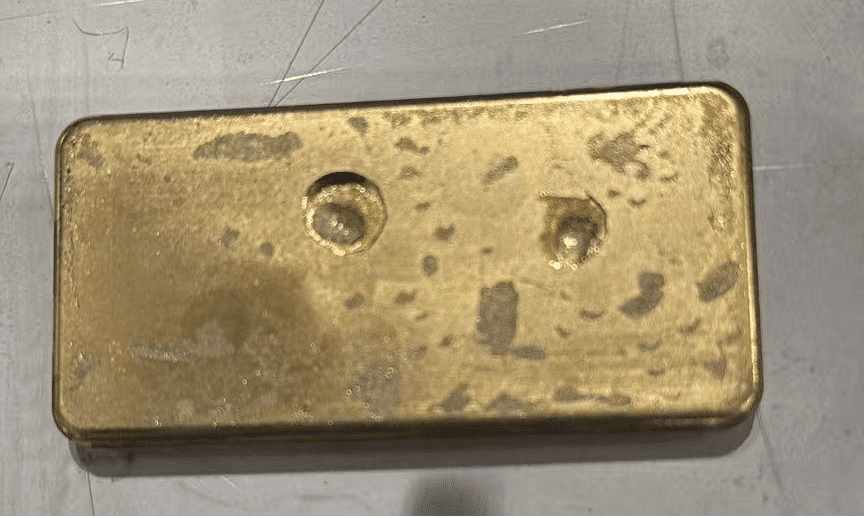
Yüzey gözenekliliği veya iğne delikleri
Dökümden sonra altın veya gümüş külçe yüzeyinde küçük iğne benzeri gözenekler veya daha büyük delikler görünüyor.
Nedenler
- Vakum çıkarma süresi yeterli değil.
- Vakum pompası kapasitesi döküm haznesiyle eşleşmiyor.
- Vakum hortumunda, sızdırmazlık halkasında veya hazne bağlantısında hava kaçağı var.
Çözümler
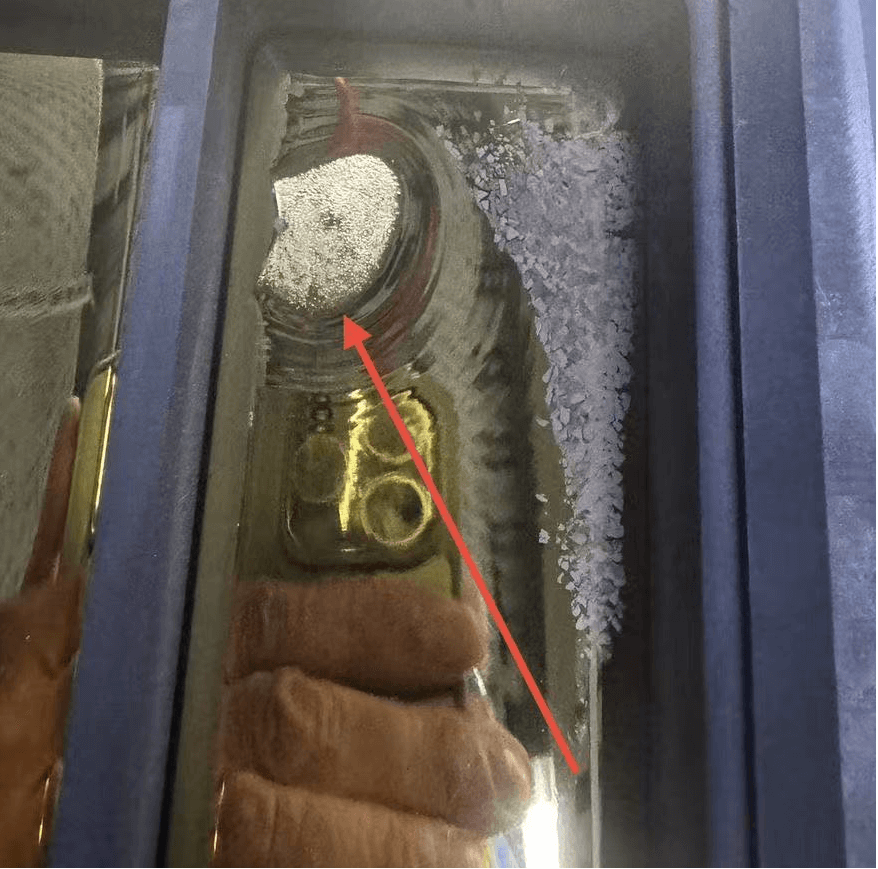
Yüzeyde görünür granüller veya topaklar
Ürün yüzeyinde granüler işaretler veya erimemiş görünen topaklar kalıyor.
Nedenler
- Isınma süresi çok kısa ve malzeme tamamen erimemiş.
- Topak malzeme, granüllere göre daha uzun erime süresine ihtiyaç duyar.
- Karışık malzeme boyutu, ısıtmayı daha az homojen hale getirir.
Çözümler
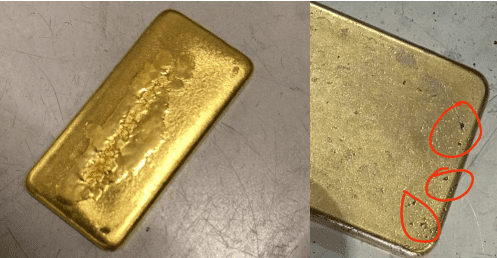
Küçük siyah noktaların bulunduğu pürüzlü, kırışık yüzey
Çubuğun yüzeyi pürüzlü, donuk veya buruşuk, bazen de küçük siyah noktalarla görünüyor.
Nedenler
- Sünger altın veya rafine edilmiş malzeme tamamen temizlenmemiş.
- Ham üründe kalıntı asit, indirgeyici madde veya su kalıyor
- Kükürt veya fosfor gibi metalik olmayan yabancı maddeler yüzey kristalleşmesini etkiler.
Çözümler
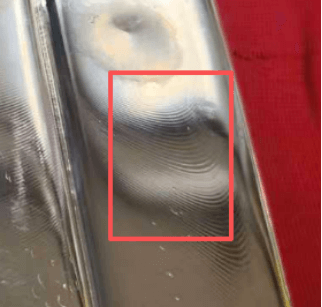
Ürün yüzeyinde dalgalar ve akış işaretleri
Çubuk yüzeyi soğuduktan sonra dalgaya benzer çizgiler veya akış işaretleri gösteriyor.
Nedenler
- Makine düz değil veya dengesiz bir zemine yerleştirilmiş.
- Yakındaki ağır ekipmanlar soğutma sırasında titreşime neden olur.
- Atölyede toz, aşındırıcı gaz veya ağır metal tozu bulunur.
Çözümler
Çalıştırma Notları
Operatörlerin üretimden önce kontrol etmesi gereken iki güvenlik sorunu
Grafit kalıpta metal tozu kalıntısı
Uzun deniz nakliyesi veya uzun boşta kalma süresinden sonra, makinenin içinde nem kalabilir. İlk kullanımdan önce kapağı açın ve nemin buharlaşması için grafit kalıbı önceden ısıtın. Makine uzun süre kullanılmadığında da aynısını yapın.
Kapağı açarken parlama veya patlama
Kalıp ve çubuk hâlâ çok sıcaksa, havayla ani temas parlamaya, patlama seslerine veya yerel oksidasyona neden olabilir. Soğutma süresi genellikle ısıtma süresinden daha uzun veya en azından buna eşit olmalıdır.
Kalite Kontrolü
Döküm operatörleri için hızlı sorun giderme tablosu
| Kusur | Büyük olasılıkla kontrol noktası | İlk eylem |
|---|---|---|
| Gri film veya toz | Grafit kalıp yoğunluğu, ön ısıtma süresi, kalıp aşınması. | Kalıbı temizleyin, aşırı ısınmayı azaltın, kalıp kalitesini kontrol edin. |
| Yüzey gözenekliliği | Vakum pompası, vakum hortumu, sızdırmazlık halkası, vakum süresi. | Değiştirmeden önce vakum sızıntısı kontrolü yapın diğer parametreler. |
| Granüller veya topaklar | Isıtma süresi ve malzeme boyutu. | Isıtma süresini uzatın veya daha küçük malzeme parçaları kullanın. |
| Pürüzlü yüzey ve siyah noktalar | Malzeme temizliği ve metalik olmayan yabancı maddeler. | Karşılaştırma için malzeme grubunu temizleyin, kurutun veya değiştirin. |
| Akış işaretleri | Soğutma sırasında makinenin düzlüğü ve titreşimi. | Yeniden seviyelendirme makineyi çalıştırın ve makineyi titreşim kaynaklarından uzaklaştırın. |
İlgili CDOCAST Sayfaları
Altın ve gümüş külçe dökümü için faydalı sayfalar
FAQ
Altın gümüş külçe dökümü hakkında SSS
Altın külçe üzerinde neden grafit tozu görünüyor? yüzey?
Grafit tozu genellikle kalıp oksidasyonundan, kalıp aşınmasından, düşük yoğunluklu grafitten veya aşırı ön ısıtmadan kaynaklanır. Yüksek yoğunluklu grafit ve kontrollü ön ısıtma bu sorunu azaltabilir.
Vakumlu döküm külçelerde neden hala gözenekler var?
Vakumlu döküm gözenekleri azaltır ancak hava kaçağı, kısa vakum süresi, kötü pompa durumu veya malzeme nemi yine de gözenekliliğe neden olabilir.
Çubuk yüzeyinde neden kaba siyah noktalar görünüyor?
Kaba siyah noktalar genellikle kirli ham madde, rafinajdan kaynaklanan kimyasal kalıntılar, nem veya altın veya gümüşteki metalik olmayan yabancı maddelerle ilgilidir.
Grafit kalıbın önceden ısıtılması ne kadar sürer?
Birçok altın ve gümüş külçe döküm işi için yaklaşık 1-2 dakika pratik bir başlangıç noktasıdır. Kalıp kızgın hale gelene kadar aşırı ısınmadan kaçının.
Kapağı açmadan önce soğutma süresi neden yeterince uzun olmalıdır?
Kalıp ve çubuk hâlâ çok sıcaksa ani hava teması parlamaya, patlama seslerine veya oksidasyon izlerine neden olabilir. Soğutma süresi genellikle ısıtma süresine eşit veya bundan daha uzun olmalıdır.
Döküm İşlemi Desteği
Çubuk fotoğrafınızı, malzemenizi ve döküm parametrelerinizi gönderin
CDOCAST, döküm sorununun malzeme, kalıp, vakum, ısıtma süresi, soğutma süresi veya makine yerleşiminden kaynaklanıp kaynaklanmadığını kontrol etmenize yardımcı olabilir.