

1 mm Altın ve Gümüş Telin Tüm Üretim Süreci: Dökümden Hassas Tel Çekmeye
 Değerli Metal Tel Üretimine Giriş
1 mm kadar ince çaplara sahip yüksek hassasiyetli altın ve gümüş tellerin üretimi, metalürji mühendisliğinde dikkate değer bir başarıyı temsil eder. Bu özel teller, elektronik (yarı iletken bağlama telleri için), lüks mücevher işçiliği, tıbbi cihaz üretimi ve ileri bilimsel uygulamalar da dahil olmak üzere birçok sektörde kritik işlevlere hizmet eder. Mikron düzeyindeki değişiklikler bile telin performans özelliklerini önemli ölçüde etkileyebileceğinden üretim süreci olağanüstü hassasiyet gerektirir.
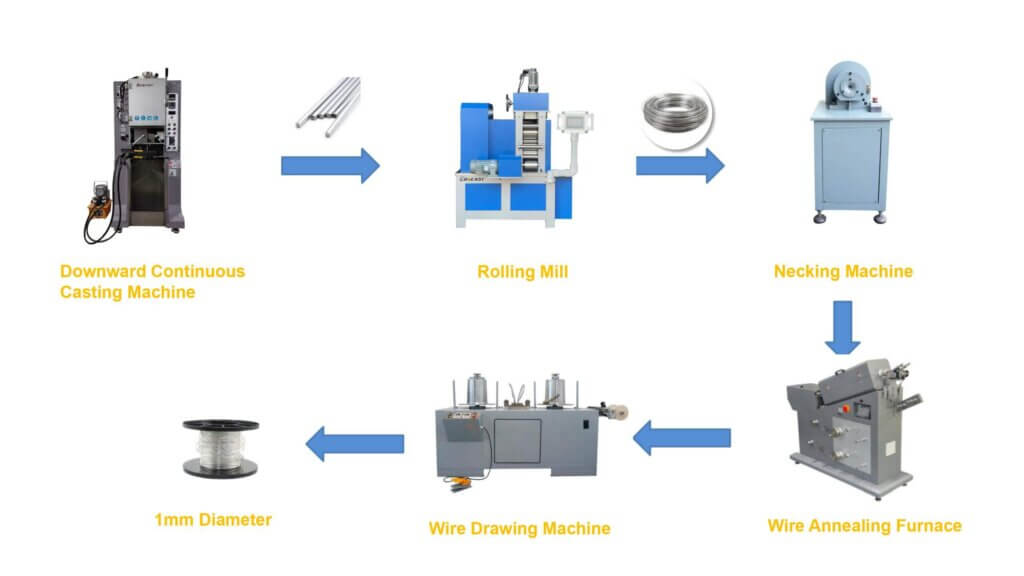
Bu kapsamlı kılavuz, ham değerli metalleri mükemmel şekilde kalibre edilmiş 1 mm tellere dönüştüren beş temel ekipman parçasına odaklanarak üretim iş akışının tamamını inceleyecektir:
- Aşağı Çekişli Sürekli Döküm Makinesi – Erimiş metalden ilk filmaşini oluşturur
- Hadde Makinesi-Kontrollü sıkıştırma yoluyla tel çapını sistematik olarak azaltır
- Tel Ucu Sivriltme Makinesi– Tel uçlarını çekme işlemi için hazırlar
- Tel Tavlama Fırını – Isıl işlem yoluyla malzeme özelliklerini optimize eder
- Tel Çekme Makinesi – Mikron seviyesinde hassasiyetle son 1 mm çapa ulaşır
Bu süreçteki her aşama, metalin yapısal bütünlüğünün, yüzey kalitesinin ve mekanik özelliklerinin korunmasına özellikle dikkat edilerek telin nihai kalitesine benzersiz bir şekilde katkıda bulunur. Yalnızca her makinenin nasıl çalıştığını değil, aynı zamanda yüksek teknoloji endüstrilerinin katı standartlarını karşılayan tel üretmek için her adımın neden hayati önem taşıdığını da keşfedeceğiz.
1. Aşağı Çekişli Sürekli Döküm Makinesi: Kalitenin Temeli
Kritik İlk Adım
Aşağı çekişli sürekli döküm makinesi, tüm üretim süreci için temel kalite parametrelerini oluşturur. Ayrı külçeler üreten geleneksel döküm yöntemlerinden farklı olarak, bu sürekli işlem, genellikle başlangıç çapı 8-12 mm arasında olan, tek tip, kesintisiz bir değerli metal çubuk oluşturur.
Gelişmiş Proses Mekaniği
Döküm işlemi, oksidasyonu önlemek için kontrollü atmosferik koşullar altında yüksek saflıkta altın veya gümüşün (%99,99 veya daha iyi) bir Saf Grafit potada eritilmesiyle başlar. Erimiş metal daha sonra suyla soğutulan bir grafit kalıba akar ve burada katılaşma hemen başlar. Aşağı çekişli sürekli prosesi benzersiz kılan şey, ekstraksiyon mekanizmasıdır. Metal kalıp içinde katılaşırken, servo kontrollü çekme merdaneleri çubuğu katılaşma hızıyla uyumlu biçimde aşağı doğru ilerletir.
Sürekli izleme altındaki temel parametreler şunları içerir:
– Erime sıcaklığı (daha iyi Metal akışkanlığı elde etmek için genellikle metalin erime noktasının 50-100°C üzerinde)
– Soğutma suyu sıcaklığı ve akış hızı
– Ekstraksiyon hızı (genellikle dakikada 100 mm-200 mm)
– Atmosfer gazı bileşimi
1. Aşağı Çekişli Sürekli Döküm Makinesi Kurulumu
Makine Bileşenleri
Tipik bir aşağı çekişli sürekli döküm sistemi aşağıdakilerden oluşur:
– Eritme fırını(indüksiyon veya elektrikli rezistanslı ısıtma)
– Grafit pota & kalıp (su soğutmalı)
– Çekme merdaneleri(servo kontrollü hız)
– Soğutma sistemi (su püskürtme veya daldırma)
–Sarma ünitesi(sürekli tel için) koleksiyonu)
2. 8 mm Tel Üretimi için İşlem Parametreleri
8 mm Çap için Temel Ayarlamalar
– Kalıp Nozulu Boyutu: 8,2–8,5 mm (büzülmeyi hesaba katar)
– Soğutma Hızı: Daha ince taneli bir yapı için kontrollü soğutma
– Gerginlik Kontrolü: Çekme sırasında telin deformasyonunu önler
3. Adım Adım Çalıştırma Prosedürü
(1) Başlatma ve Ön ısıtma
- Termal şoku önlemek için grafit kalıbı 200–300°C'ye önceden ısıtın.
- Altın/gümüş ham maddesini potaya yükleyin .
- İnert gaz altında eritin (Ar/N₂) oksitlenmeyi önlemek için.
(2) Döküm Başlatma
- Çekme merdanelerini düşük hızda (100 mm/dak.) başlatın.
- Su soğutmaya başladıktan sonra başlayın. erimiş metal kalıptan çıkar.
- Hızı kademeli olarak artırın hedef hıza (200 mm/dak.)
(3) Sürekli Üretim
– Lazer mikrometrelerle çapı izleyin .
– Yüzey çatlaklarını önlemek için soğutma hızını ayarlayın .
– Tel kırılmasını önlemek için gerilimi kontrol edin .
(4) Sarma ve İşleme Sonrası
– Teli sarma makaralarına sarın.
– Kusurları inceleyin (çatlaklar, gözeneklilik).
– Stresi azaltmak için tavlama (gerekirse) .
4. Yaygın Kusurlar ve Sorun giderme
| Kusur | Neden | Çözüm |
| Yüzey çatlakları | Hızlı soğutma, uygun olmayan kalıp sıcaklığı | Su akışını ayarlayın, kalıbı önceden ısıtın |
| Çap değişimi | Kararsız çıkarma hızı | Silindir gerginliğini optimize edin |
| Gözeneklilik | Gaz sıkışması | Dökümden önce eriyikteki gazı uygun yöntemle giderin |
| Tel kopması | Aşırı gerilim | Çekme hızını azaltın |
5. Aşağı Çekişli Sürekli Dökümün Avantajları
✅Yüksek üretim verimliliği(sürekli çalışma)
✅ Üstün yüzey kalitesi (oksidasyon yok)
✅ İnce, tek biçimli tane yapısı (daha iyi süneklik)
✅ Minimum malzeme kaybı (kesme kaybı yok)
6. Sonuç
Aşağı çekişli sürekli döküm, yüksek hassasiyet ve tutarlılıkla en uygun yöntemdir. Üreticiler yaklaşık 8 mm başlangıç filmaşini üretmek için erime sıcaklığını, soğuma hızını ve ekstraksiyon hızınıkontrol ederek şu sonuçlara ulaşabilir: yüzeyi düzgün tel sonraki haddeleme, ara tavlama ve kademeli tel çekme aşamalarına hazır hâle gelir.
En iyi sonuçlar için:
✅ Yüksek saflıkta hammadde kullanın (≥%99,99)
✅ Kararlı süreç parametrelerini koruyun
✅ Gerçek zamanlı kalite kontrolleri uygulayın
2. Hadde Makinesi: Hassas Çapın Azaltılması
Hassas Tel Haddeleme Makinesine Giriş
Ekipmana Genel Bakış
Bu hadde makinesi, altın ve gümüş gibi değerli metal filmaşinlerin kontrollü paso planıyla küçültülmesi için tasarlanmış endüstriyel bir sistemdir. Ağır hizmet tipi çelik yapıya sahip olan makine, 8×8 mm'den 1×1 mm'ye.
Temel Parametreler
| Ürün | Parametre | Ürün | Parametre |
| Boyutlar | 1340×750×1420mm (U×G×Y) | Ağırlık | 900kg (çalışma kararlılığını sağlar) |
| Tahrik Sistemi | 5,5kW, 3P motor (380V) | İşleme Aralığı | 8×8 mm'den 1×1 mm'ye kadar teller |
| İşlem Hızı | 18,3 metre/dakika (ayarlanabilir) | ||
Temel Bileşenler
1.Yuvarlanan Silindir Sistemi
– Malzeme: Cr12MoV alaşımlı takım çeliği
– Sertlik: HRC 60–62 (Rockwell sertliği)
– Boyut: Φ132×228 mm (çap × uzunluk)
– Özellikler: Hassas taşlanmış merdane yüzeyi Ra ≤ 0,1μm
2. Yağlama Sistemi
– Tür: Rulman burcunun gres yağlaması
– Şunlarla donatılmıştır: Otomatik yağ enjeksiyon cihazı
– Bakım Aralığı: Her 500 saat sürekli çalışma 3. Tel Sarma Ünitesi – Senkronize Sarma Hızı: 18,3 ± 0,5 m/dak Pnömatik fren sistemi – Makara Kapasitesi: Standart 500 mm çap – İsteğe bağlı: Otomatik tel kılavuzlama düzeneği İş akışı: Besleme: Başlangıç filmaşini giriş kılavuzuna yönlendirilir. Yuvarlanma: Hassas silindirler aracılığıyla çapı kademeli olarak küçültme. Zorunlu hava soğutma sistemi. Geri alma: Makaralara sabit gerilimli sarma. – Değerli metal tel işleme (altın/gümüş/platin) – Elektronikte bağlama telleri için ön işlem – Özel alaşımlı tel üretimi – İletken malzemeler hassas aletler için Avantajları: Yüksek sertlikteki silindirler uzun hizmet ömrü sağlar. sürekli çalışma
3. Tel Sarma Ünitesi
– Senkronize Sarma Hızı: 18,3 ± 0,5 m/dak
– Gerginlik Kontrolü: Pnömatik fren sistemi
– Makara Kapasitesi: Standart 500 mm çap
– İsteğe bağlı: Otomatik tel kılavuzlama düzeneği
İş akışı:
- Besleme: Başlangıç filmaşini giriş kılavuzuna yönlendirilir.
- Yuvarlanma: Hassas silindirler aracılığıyla çapı kademeli olarak küçültme.
- Soğutma: Zorunlu hava soğutma sistemi.
- Geri alma: Makaralara sabit gerilimli sarma.
Uygulamalar:
– Değerli metal tel işleme (altın/gümüş/platin)
– Elektronikte bağlama telleri için ön işlem
– Özel alaşımlı tel üretimi
– İletken malzemeler hassas aletler için
Avantajları:
✅ Yüksek sertlikteki silindirler uzun hizmet ömrü sağlar.
✅Hassas hız kontrolü boyutsal tutarlılığı garanti eder.
✅ Ağır hizmet tipi yapı titreşim etkisini en aza indirir.
✅ Modüler tasarım bakımı kolaylaştırır.
Bu Makine, verimli ve hassas işlenmesi sağlanır, bu da onu tel üretiminde önemli bir üretim varlığı haline getirir. Optimize edilmiş sarma sistemi doğru mekanik tasarım ve kararlı kontrol sistemlerisayesinde değerli metal tellerin yüksek kaliteli kablo sarmasağlayarak dolaşma veya yüzey çizilmelerini önler.
3. Tel Ucu Sivriltme Makinesi: Tel Çekmeye Hazırlık
Değerli Metal Tel Ucu Sivriltme Makinesi
1. Ekipmana Genel Bakış
Değerli metal tel ucu sivriltme makinesi, metal tellerin son işlemleri için özel olarak tasarlanmış hassas bir işleme ekipmanıdır. Öncelikle sonraki tel çekme işlemlerine hazırlık amacıyla tel uçlarını konik veya diğer özel şekillere dönüştürmek için kullanılır. Bu ekipman özellikle altın ve gümüş gibi değerli metal tellerin hassas şekilde işlenmesi için uygundur.
2. Ana Uygulamalar
- Tel uçlarını tel çekme işlemleri için hazırlama
- Tel uçlarının hassas şekilde şekillendirilmesi
- Sonraki işlemlerin verimliliğini ve kalitesini artırma
3. Temel Parametre
| Ürün | Parametre | Ürün | Parametre |
| Boyutlar | 730×480×1050mm | Ağırlık | 350kg |
| Motor Gücü | 3kW | Voltaj | 3p, 380V |
| İşleme Aralığı | Φ2-12mm | Küçülme Oranı | ≤50% |
| Kalıp Malzemesi | D2 Takım Çeliği (HRC60-62) | Kalıp Uzunluğu | 100 mm |
| Yağlama Sistemi | 3 fazlı elektrikli pompayla otomatik yağlama | ||
4. Kullanım Talimatları
1.Hazırlık
– Tüm ekipman bileşenlerini inceleyin
– Yağlama sisteminin düzgün çalıştığını doğrulayın
– Uygun kalıpları seçin ve takın
2.Çalıştırma Süreci
– Teli, yönlendirme cihazı
– Tel ucunu sivriltme işlemini başlatın
– Ayar mekanizmasıyla uç çapını ve konik formu kontrol edin
– Tamamlandıktan sonra otomatik boşaltma
3.Önlemler
– İşlemeden önce tel çapının izin verilen aralıkta olduğunu doğrulayın
– Kalıp aşınma durumunu düzenli olarak inceleyin
– Yağlama sisteminin düzgün çalışmasını sağlayın
5. Ekipman Özellikleri
✅Hassas yönlendirme sistemi, işleme doğruluğunu sağlar
✅Güçlü motor, istikrarlı güç çıkışı sağlar
✅Yüksek kaliteli kalıplar, işleme kalitesini garanti eder
✅Otomatik yağlama, ekipmanın ömrünü uzatır
6. Uygulama Alanları
- Değerli metal tel işleme
- Özel metal tel işleme
- Elektronik endüstrisi için hassas tel hazırlama
- Aletler ve ölçüm cihazları için özel tel işleme
Bu kompakt ve kullanımı kolay işaretleme makinesi, metal tel işlemede vazgeçilmez bir ekipmandır. Hassas işleme kapasitesi, kablo ucu şekillerinin sonraki süreçlerin katı gereksinimlerini karşılamasını sağlar.
4. Tavlama Fırını: İşlenebilirliğin Geri Kazanılması
Tel için Sürekli Tünel Tavlama Fırını: İşlevler ve Uygulama
1. Temel İşlevler
Sürekli tünel tavlama fırını, metal tellerin (ör. altın, gümüş, bakır ve alaşımlar) kontrollü ısıl işlemi için tasarlanmış endüstriyel bir sistemdir. Temel işlevleri şunlardır:
– Gerilim Giderme: Termal geri kazanım yoluyla iş sertleşmesini ortadan kaldırır, sonraki çekme veya şekillendirme süreçleri için sünekliği geri kazandırır.
– Mikroyapısal Optimizasyon: Mekanik özellikleri geliştirmek için tane yapısını iyileştirir (ör. çekme mukavemeti, uzama) ve elektriksel iletkenlik.
– Boyutsal Kararlılık: Sonraki işlemler sırasında bükülmeyi veya kırılmayı önlemek için artık gerilimleri azaltır.
-Yüzey Koruması: İsteğe bağlı inert gaz atmosferleri (N₂/H₂) oksidasyonu önleyerek yüzeyi korur bitir.
2. Temel Özellikler
✅ Sürekli İşleme: Otomatik tel besleme, ısıtma, soğutma ve sarma, aynı kalitede yüksek hacimli üretime olanak tanır.
✅ Hassas Sıcaklık Kontrolü: PID tarafından düzenlenen bölgeler (300–1000°C, malzemeye bağlı) tutarlı ısı sağlar
✅ Enerji Verimliliği: Entegre ısı geri kazanım sistemleri enerji tüketimini en aza indirir; belirli modeller atık ısı kullanımını destekler.
✅ Modüler Tasarım: Özelleştirilmiş parametreler arasında ısıtma bölgesi uzunluğu, soğutma yöntemleri (hava/su söndürme) ve gaz arıtma sistemleri bulunur.
3. Endüstriyel Uygulamalar
– Değerli Metal İşleme: Mücevher için Au/Ag/Pt tellerin tavlanması, mikroelektronikte tellerin bağlanması.
– Demir Dışı Tel Üretimi: Bakır/alüminyum tellerin ara tavlaması (ör. teller, emaye teller, kaynak filamentleri).
– Yüksek Performanslı Alaşımlar: Ti alaşımları, Ni-Cr teller ve diğer özel malzemeler için yumuşatma işlemi.
– Hassas Elektronikler: Yarı iletken kurşun çerçeveler ve mikro bobin üretimi için kritiktir.
4. Operasyonel İş Akışı
- Besleme: Tel, bir çözme sistemi aracılığıyla fırına eşit şekilde beslenir.
- Isıtma: Hedef sıcaklıkta ıslatılmış (tel çapı/malzeme için ayarlanan süre).
- Kontrollü Soğutma: Kademeli veya hızlı soğutma bölgeleri ikincil sertleşmeyi önler.
- Geri sarma: Otomatik gerilim kontrollü sarma çıkışı, tavlanmış teli daha ileri işlemlere hazır hale getirir.
Bu sistem, gelişmiş metal işleme uygulamalarında tekrarlanabilir sonuçlar sağlayan yüksek verimli, hassas tel tavlama için vazgeçilmezdir.
5. Tel Çekme Makinesi: 1mm Hassasiyete Ulaşmak
Nihai Azaltma Süreci
Tel çekme makinesi, tavlanmış teli 3-5 mm'den son 1 mm spesifikasyonuna indirerek nihai çap küçültme işlemini gerçekleştirir. Bu, her aşamada birden fazla parametrenin dikkatle kontrol edildiği, telin giderek daha küçük kalıplardan geçirilmesini gerektirir.
Kalıp Teknolojisi ve Seçimi
Kıymetli Maden Tel Çekme Makinelerinin Ayrıntılı Sınıflandırması ve İşlevleri
1. Makine Türleri
1.Tek Kalıplı Tel Çekme Makinesi
– Uygulama: Ar-Ge laboratuvarları, küçük seri üretim
– Temel Özellikler: Tek kalıp istasyonlu kompakt yapı
– İşleme Aralığı: Φ0,5-3 mm değerli metal teller
– Hız Aralığı: 5-20 m/dak
2.Çok Kalıplı Sürekli Tel Çekme Makinesi
– Uygulama: Endüstriyel seri üretim
– Temel Özellikler: Tandem konfigürasyonunda 4-12 kalıp
– İşleme Aralığı: Φ3 mm'den kademeli olarak azalma 0,05 mm
– Hız Aralığı: 30-150 m/dak
3.Hassas Mikro Tel Çekme Makinesi
– Uygulama: Elektronik kalitede tel üretimi
– Temel Özellikler: Sabit gerilim kontrol sistemi
– İşleme Aralığı: Φ0,1 mm - 0,01 mm
– Özel Yapılandırma: Lazer çap ölçer (±0,001 mm doğruluk)
2. Temel İşlevsel Sistemler
| Ürün | Parametre |
| Güç Tahrik Sistemi | |
| Yapılandırma | Servo motor + dişli redüktör |
| Güç Aralığı | 5-50kW |
| Hız Kontrolü Doğruluğu | ±0.1% |
| Kalıp Sıcaklık Kontrol Sistemi | |
| Sıcaklık Aralığı | 20-80℃ |
| Soğutma Yöntemi | Dolaşımdaki su soğutması |
| Sıcaklık Kararlılığı | ±1℃ |
| Gerginlik Yönetim Sistemi | |
| Algılama Yöntem | Gerilim ölçer sensörleri |
| Ayar Aralığı | 0.5-50N |
| Tepki Süresi | ≤10 ms |
3. Özel İşlev Yapılandırmaları
1. Hat İçi Tavlama Modülü
– Entegrasyon Konumu: Kalıplar veya çıkış bölümü arasında
– Isıtma Yöntemi: İndüksiyon/rezistanslı ısıtma
– Sıcaklık Kontrolü: PID kapalı döngü düzenlemesi
2. Akıllı Denetim Sistemi
– Bileşenler: Lazer çapı ölçümü + CCD yüzey denetimi
– Denetim Sıklığı: 1000 kez/dakika
– Veri Çıkışı: SPC istatistiksel analiz raporları
3. Çevresel Arıtma Ünitesi
– Yağlayıcı Geri Kazanımı: Üç aşamalı filtreleme sistemi
– Atık Toplama: Otomatik sarma cihazı
– Gürültü Kontrolü: ≤65dB
4. Seçim Önerileri
Mücevher Üretimi
– Önerilen Model: Tek Kalıp + Çoklu Kalıp kombinasyonu
– Temel Parametre: Öncelikli yüzey bitirme
Elektronik Endüstrisi
– Önerilen Model: Hassas mikro çizim türü
– Temel Parametre: Çap tutarlılığına öncelik verilir
Tıbbi Cihazlar
– Önerilen Model: Temiz odaya özgü tür
– Temel Parametre: Tozsuz ve kirlilikten arındırılmış çalışma
Not: En son teknolojik trendler, akıllı 2023'teki çizim makinelerinde genellikle aşağıdakileri yapabilen yapay zeka süreç optimizasyon sistemleri bulunur:
– Kalıp aşınma tahmini
– Dinamik enerji optimizasyonu
– Otomatik hata teşhisi ve diğer gelişmiş işlevler.
Sonuç: Hassas Tel Üretimi Sanatı ve Bilimi
Erimiş altından veya gümüşten hassaslığa yolculuk 1 mm tel, metalurji bilimi, makine mühendisliği ve proses kontrolünün dikkate değer bir kombinasyonunu temsil eder. Başlangıçtaki sürekli döküm ünitesinden son çekme makinesine kadar üretim sürecindeki her makine, telin nihai kalite ve performans özelliklerinin belirlenmesinde önemli bir rol oynar.
Teknoloji ilerledikçe değerli metal tel üretiminde birkaç önemli trend görüyoruz:
– Artan otomasyon ve dijitalleştirme
– Yapay zeka destekli süreçle "akıllı" makinelerin geliştirilmesi optimizasyon
– İyileştirilmiş enerji verimliliği ve sürdürülebilirlik
– Daha sıkı toleranslar ve daha iyi yüzey kalitesi
– Özel uygulamalar için genişletilmiş alaşım seçenekleri
Üreticiler için rekabet gücünü korumak, hem ekipmana hem de uzmanlığa sürekli yatırım yapmayı gerektirir. Son kullanıcılar için bu üretim sürecinin anlaşılması, kablolu ürünlerin daha iyi tanımlanmasını ve uygulama sorunlarının daha etkili şekilde giderilmesini sağlar.
İster gelişmiş yarı iletkenlerdeki tellerın birleştirilmesi, ister tıbbi cihazlardaki hassas bileşenler veya üst düzey mücevherlerdeki zarif ayrıntılar için olsun, dikkatle kontrol edilen bu süreçle üretilen 1 mm'lik altın ve gümüş teller, modern dünyamızı şekillendiren teknolojilere ve ürünlere olanak sağlar.
🛠 Çıktılarınızı Güçlendirmeye Hazır mısınız? 🛠
👇Özel fiyat teklifleri ve teknik çözümler almak için hemen aşağıdaki bağlantıya tıklayın!
WA:+86 15168765707
E-posta: sales@cdocast.com
Web sitesi: www.cdocast.com