

CDOCAST Alıcı Kılavuzu
1–100 Gram Altın ve Gümüş Külçe Üretim Hattı Rehberi
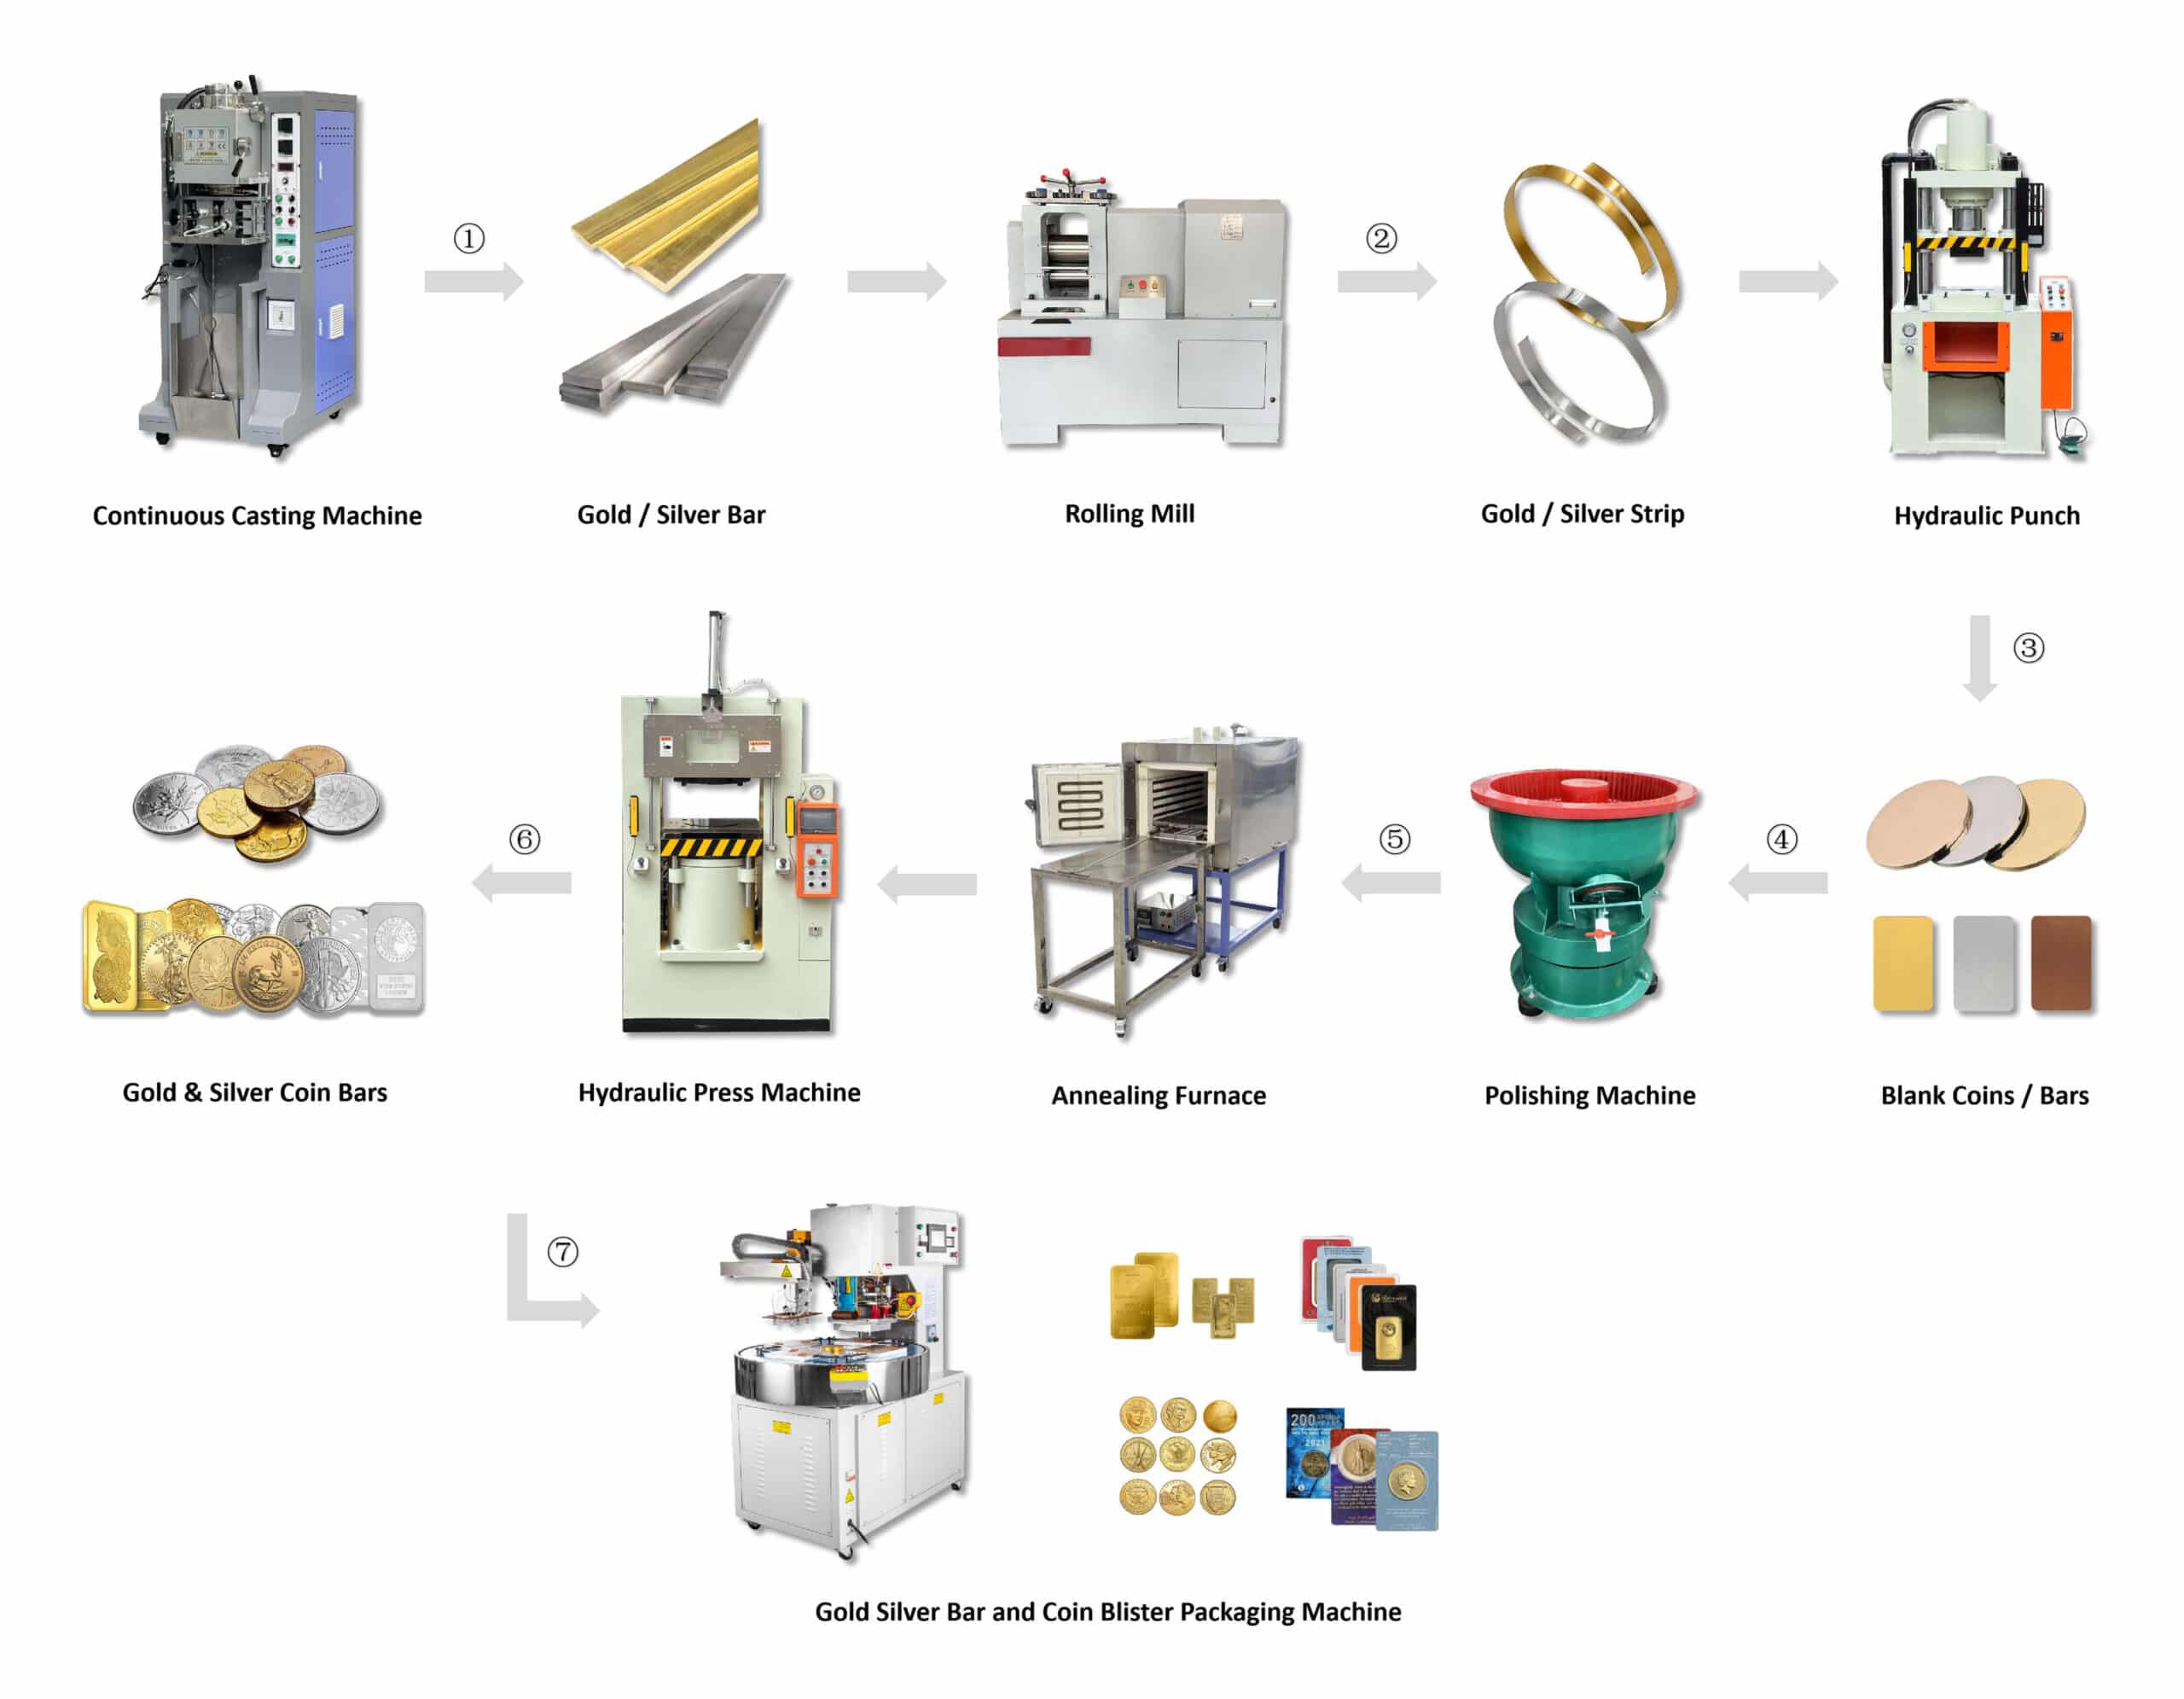
1–100 g altın ve gümüş külçeler için en iyi üretim rotası genellikle basit açık döküm değildir. Stabil bir hat, yoğun şerit için eritme veya sürekli döküm, kalınlık kontrolü için hassas haddeleme, ağırlık doğruluğu için kesme, logo damgalama için hidrolik basım presi, ardından cilalama, inceleme ve paketleme kullanır.
Kısa Yanıt
1–100 g Altın ve Gümüş Külçe Üretmenin Pratik Yolu
Yoğun değerli metal şerit yapmak için sürekli bir döküm makinesi kullanın, şeridi gereken kalınlığa kadar yuvarlayın, her bir iş parçasını kontrollü bir ağırlığa kadar zımbalayın, ardından logoyu ve son yüzeyi damgalamak için özel çubuk kalıpları olan bir hidrolik darphane presi kullanın.
- Küçük deneme üretimi için, haddeleme ve damgalama öncesinde orta frekanslı bir eritme fırını kullanılabilir.
- Stabil fabrika çıktısı için sürekli döküm daha iyidir çünkü şerit yoğunluğunun ve kalınlığının kontrol edilmesi daha kolaydır.
- 1g-20g küçük çubuklar için 100 tonluk bir hidrolik pres yeterli basınç rezervi sağlar ve kalıpları korur.
- İçin 50g-100g çubuklar, 300 tonluk hidrolik pres daha iyi kenar tanımı, daha derin kabartma ve daha düz yüzey sağlar.
Süreç Akışı
1–100 g Altın ve Gümüş Külçe Üretim Süreci
Eritme veya Sürekli Döküm
Daha az gözenekli ve daha iyi yoğun altın veya gümüş şerit hazırlayın yapısı.
Hassas Haddeleme
Boşlamadan önce şeridi hedef kalınlığa kadar yuvarlayın.
Körleme
Hedef ağırlık ve boyuta göre 1–100 g boşlukları delin.
Basım Presi
Özel damga logosu, metin, ağırlık, saflık ve desen kalıplar.
Cilalama ve Paketleme
Bitmiş altın veya gümüş külçeleri temizleyin, inceleyin, tartın ve paketleyin.
Ekipman Stratejisi
1–100 g Altın ve Gümüş Külçe Basma Hattının Temel Ekipmanı

Altın Eritme Fırını
Küçük partiler, deneme siparişleri ve esnek çok boyutlu üretim için giriş seviyesi seçim.

Sürekli Döküm Makinesi
Yoğun şerit haddeleme, kesme ve basım sonuçlarını iyileştirdiğinden istikrarlı üretim için önerilir.
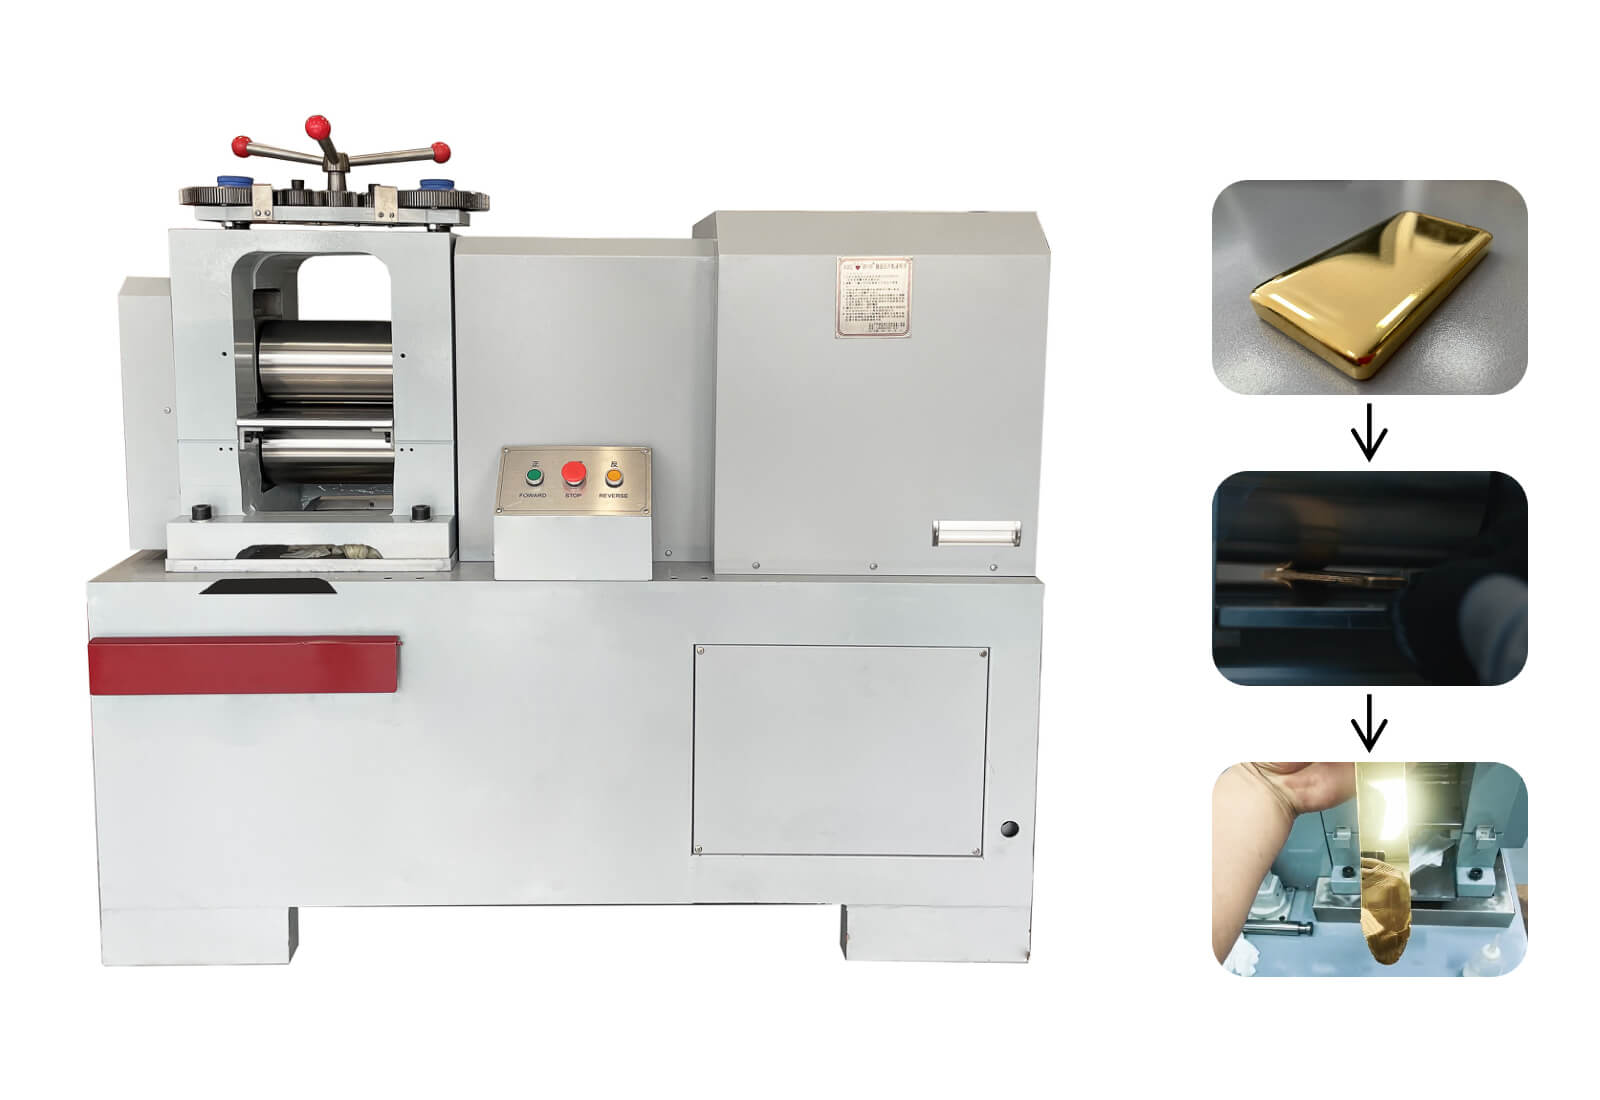
Hassas Haddeleme
Kesmeden önce şerit kalınlığını kontrol ederek küçük parçalarda ağırlık sapmasını azaltmaya yardımcı olur çubuklar.
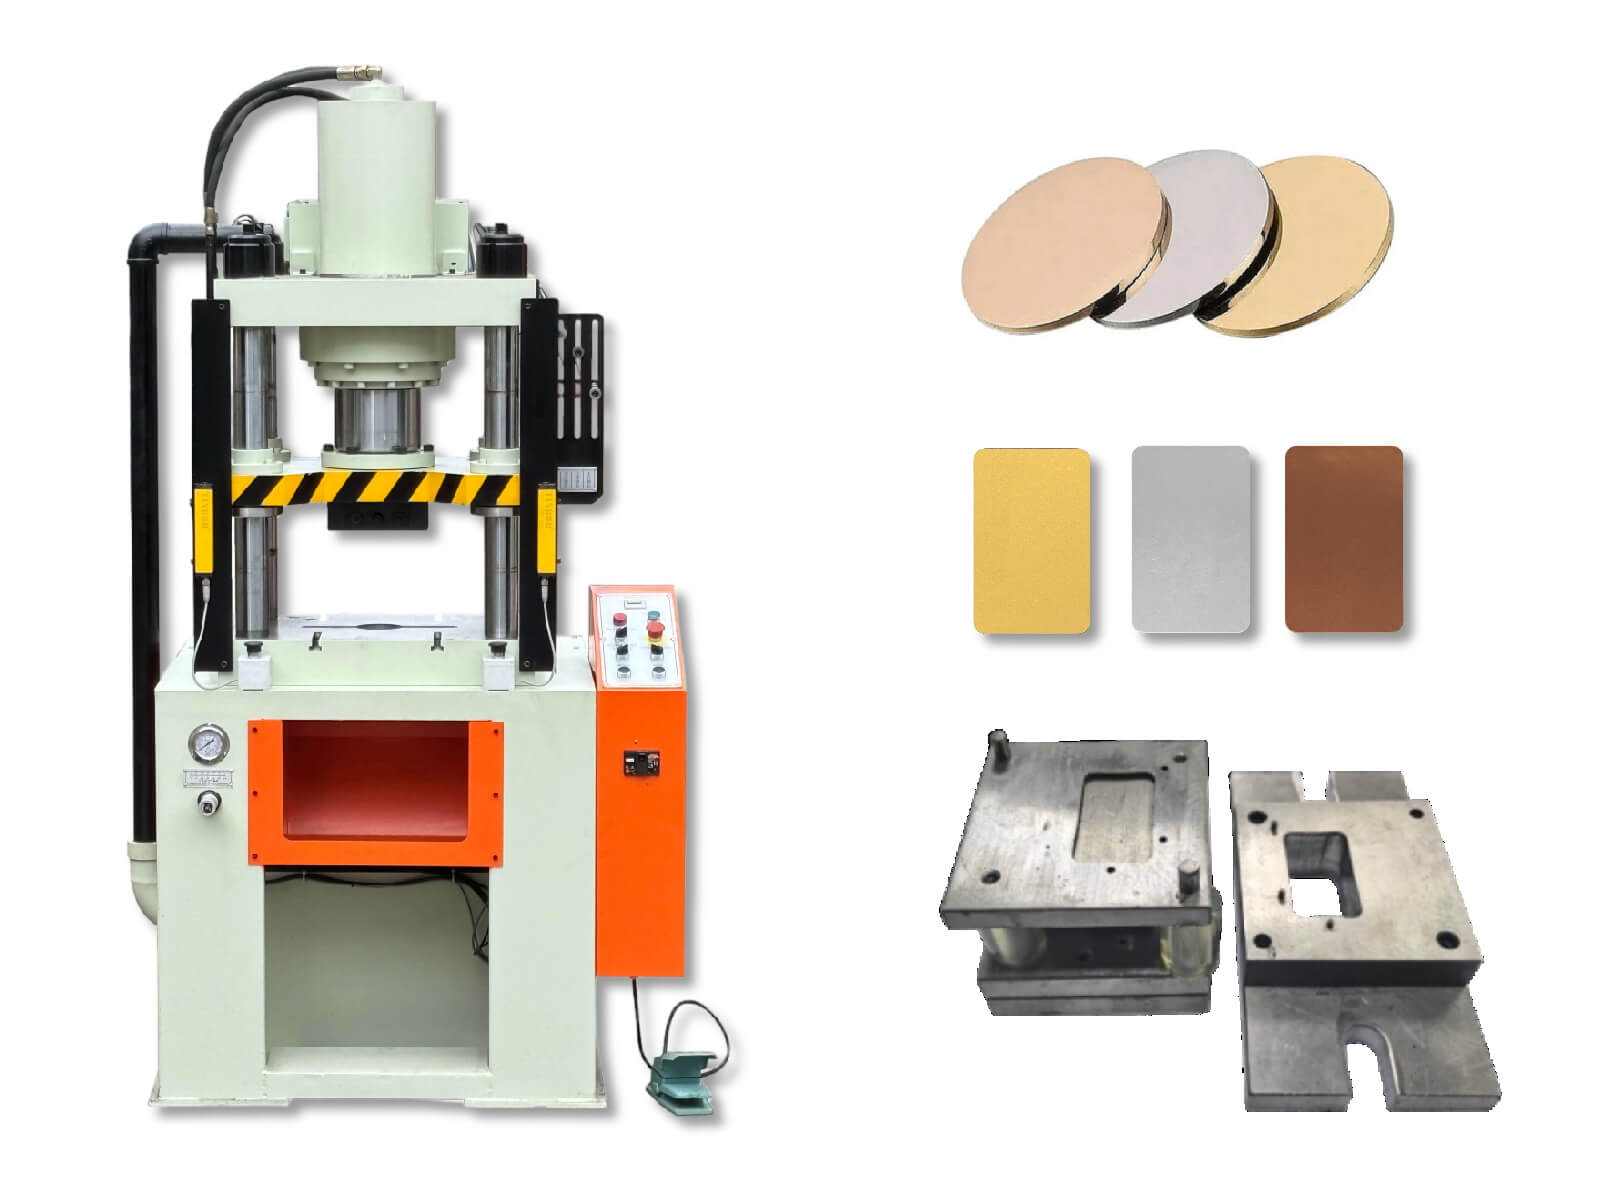
Hidrolik Delme Makinesi
1g, 5g, 10g, 50g ve 100g'lik çubuklar için altın veya gümüş şeritleri doğru boşluklara deler.

Hidrolik Darphane Presi
Özel kalıplarla keskin logo, metin, seri alanı, saflık işareti ve dekoratif desen damgalar.

Külçe Paketleme Makinesi
Bitmiş çubukları satıştan önce parmak izlerinden, oksidasyondan ve taşıma hasarlarından korur.
Baskı Pres Seçimi
Neden 1 g ve 100 g Külçeler İçin Her Zaman Aynı Hidrolik Pres Kullanılmamalıdır?
1 g'lık bir altın külçe, 100 g'lık bir külçeye göre çok daha az şekillendirme basıncına ihtiyaç duyar. 1 gramlık çubuklar için 300 tonluk normal bir hidrolik pres kullanılırsa, başlangıçtaki yağ basıncı ve ağır pres yapısı, küçük kalıp seti için çok agresif olabilir. Bu, kalıp hasarı riskini artırır ve aynı zamanda her küçük çubuk kalıp setini daha pahalı hale getirir.
1–20 g Külçeler İçin 100 Ton Pres
1g, 2,5g, 5g, 10g ve 10g için daha iyi Basınç aralığı ve kalıp boyutu daha uygun olduğu için 20 g'lık çubuklar.
- Düşük başlangıç hidrolik basıncının kontrolü daha kolaydır.
- Küçük logo kalıplarının aşırı darbeden zarar görmesi daha az olasıdır.
- Kalıp tutucu, kalıp tabanı ve işleme malzemesi daha küçük olduğundan kalıp maliyeti daha düşüktür.
50–100 g Külçeler İçin 300 Ton Pres
Damgalama alanı ve metal akışı talebi çok daha yüksek olduğundan daha büyük altın ve gümüş külçeler için daha iyidir.
- Daha büyük çerçeve ve merdane, daha büyük çubuk kalıplarını destekler.
- Daha yüksek tonaj, geniş logo alanlarını ve derin kabartma desenlerini doldurur.
- Bitmiş çubuklar daha net kenarlara, daha güçlü ayrıntılara ve daha sabit kalınlığa sahiptir.
Tek Presin 1–100 g Aralığını Karşılaması Gerekiyorsa
Bir servo hidrolik pres seçin. Servo kontrol, özellikle 1g'lik küçük çubuklar için düşük basınçta daha doğru basınç ayarı sağlarken, 50g-100g'lik çubuklar için de yeterli kuvveti sağlar. Servo kontrolü olmadan, 1 gramlık çubuklar için 300 tonluk büyük bir pres kullanmak, takım malzemesini israf edebilir, kalıp tabanı maliyetini artırabilir ve küçük kalıpların hasar görmesini kolaylaştırabilir.
Karar Tablosu
Üretim Hedefine Göre Ekipman Seçimi
| Üretim Hedefi | Önerilen Ekipman | Neden Önemlidir |
|---|---|---|
| 1g-20g'lik küçük çubuklar | Eritme fırını, haddehane, delme makinesi, 100 tonluk pres, çubuk kalıpları | Daha düşük yatırım, esnek boyut değişimi, deneme siparişleri ve marka testleri için uygundur. |
| Kararlı 1–100 g üretim | Sürekli döküm makinesi, hassas haddehane, delme makinesi, 100 ton + 300 tonluk presler | Daha iyi şerit yoğunluğu, daha istikrarlı boş ağırlık ve farklı çubuk boyutlarında daha iyi damgalama kalitesi. |
| Birinci sınıf ayna kaplama çubukları | Yüksek kalite kalıplar, dayanıklı hidrolik pres, cilalama ve temizleme hattı, koruyucu paketleme | Logo netliğini, yüzey görünümünü ve nihai perakende sunumunu iyileştirir. |
| Yüksek çıktı kapasiteli fabrika hattı | Otomatik besleme, tartma ve ayırma, cilalama, paketleme ve inceleme sistemi | İşçiliği azaltır, aşırı/düşük ağırlıktaki boşlukları reddeder ve iyileştirir tekrarlanabilirlik. |
Kalite Kontrolü
Bitmiş Altın ve Gümüş Külçe Kalitesine Karar Veren Önemli Noktalar
Şerit Yoğunluğu
Şeritteki gözenekler veya gevşek yapı, basım sırasında zayıf yüzeylere, çatlaklara veya düzensiz akışa neden olabilir.
Kalınlık Doğruluğu
Sabit haddeleme kalınlığı, özellikle boş ağırlığın kontrol edilmesini kolaylaştırır 1g ve 5g çubuklar.
Taslak Parça Ağırlığı
Aşırı veya az ağırlıklı bitmiş çubuklardan kaçınmak için damgalamadan önce her bir ham parça kontrol edilmelidir.
Kalıp Kalitesi
İyi basım kalıpları, logo derinliğine, kenar tanımına, ayna alanına ve tekrarlanan üretim stabilitesine karar verir.
Pres Tonajı
Yetersiz basınç, modelin eksik doldurulmasına neden olur. Aşırı basınç kalıp aşınmasını artırabilir.
Ambalaj Koruması
Bitmiş çubukların parmak izlerini, oksidasyonu ve çizilmeleri önlemek için temiz bir şekilde taşınması ve paketlenmesi gerekir.
Komple Hat Seçenekleri
Profesyonel Altın ve Gümüş Külçe Hattı için Yardımcı Ekipman
FAQ
1–100 g Altın ve Gümüş Külçe Üretimi SSS
1–100 g altın ve gümüş külçe yapmak için en iyi yöntem nedir?
Yatırım amaçlı küçük çubuklar için basım genellikle basit dökümden daha iyidir. Yaygın yöntem, sürekli döküm veya eritme, haddeleme, kesme, kalıplarla hidrolik presleme, cilalama, inceleme ve paketlemedir.
Haddeleme ve darphaneden önce neden sürekli döküm tavsiye edilir?
Sürekli döküm, yoğun ve düzgün değerli metal şeritler üretebilir. Daha iyi şerit kalitesi, haddeleme kusurlarını, kesme ağırlığı değişikliklerini ve damgalama kusurlarını azaltır.
Bir hidrolik pres, 1–100 g çubukların tamamını yapabilir mi?
Bir pres bazı aralıkları kapsayabilir, ancak tam bir 1–100 g hat için, küçük çubuklar için 100 tonluk bir pres ve 50g-100g çubuklar için 300 tonluk bir pres daha stabildir ve kalıbı korur kullanım ömrü.
Doğru boş ağırlık için hangi ekipman gereklidir?
Hassas bir haddehane şerit kalınlığını kontrol eder, bir delme makinesi boşlukları keser ve otomatik tartım sistemi, basılmadan önce her bir boşluğu kontrol eder.
Altın ve gümüş külçelerin ambalajlamadan önce parlatılması gerekir mi?
Evet, cilalama veya temizleme, yağ, toz ve taşıma izlerini giderir. Temiz çubuklar, parmak izlerini ve yüzey oksidasyonunu önlemek için hızlı bir şekilde paketlenmelidir.
1–100 g Altın ve Gümüş Külçe Üretim Hattına mı ihtiyacınız var?
Hedef çubuk boyutlarınızı, günlük çıktınızı, logo tasarımınızı, saflık işaretini, paketleme stilinizi ve bütçe aralığınızı gönderin. CDOCAST, eritme, döküm, haddeleme, kesme, basım ve paketleme konfigürasyonu önerebilir.
Teklif, model seçimi ve teslimat hakkında sorular
1–100 g Altın ve Gümüş Külçe Üretim Hattı için fiyat nasıl belirlenir?
1–100 g Altın ve Gümüş Külçe Üretim Hattı teklifinde fiyat; gerçek kapasite, işlenecek malzeme veya nihai ürün, otomasyon, kalıp ve yardımcı sistemler, elektrik standardı, yedek parça, test, teslim şekli ve kurulum kapsamına göre hazırlanır. Bu veriler doğrulanmadan verilen tek rakam sağlıklı teklif karşılaştırması sağlamaz.
1–100 g Altın ve Gümüş Külçe Üretim Hattı için doğru yapılandırmayı seçmek üzere hangi bilgiler gönderilmelidir?
1–100 g Altın ve Gümüş Külçe Üretim Hattı seçimi için hammadde veya metal analizi, başlangıç ve nihai ürün ölçüsü, minimum-normal-maksimum parti, günlük hedef, kalite kabul yöntemi, çalışma saati ve tesis yardımcı hizmetleri birlikte gönderilmelidir.
1–100 g Altın ve Gümüş Külçe Üretim Hattı için Türkiye'ye sevkiyat ve devreye alma nasıl planlanır?
1–100 g Altın ve Gümüş Külçe Üretim Hattı siparişinde teslim şehri ve Incoterms koşulu, ambalaj ölçüsü-ağırlığı, gümrük belgeleri, saha hazırlığı, uzaktan veya sahada kurulum, operatör eğitimi, FAT/SAT ve kritik yedekler sevkiyattan önce yazılı olarak netleştirilmelidir.
PROJEYE ÖZEL SEÇİM NOTLARI
1–100 g Altın ve Gümüş Külçe Üretim Hattı: fiyat, kapasite ve kurulum
Gerçek üretim verileriyle model seçimi
1–100 g Altın ve Gümüş Külçe Üretim Hattı için fiyat ve kapasite; giriş malzemesi, hedef ürün, parti, günlük üretim, otomasyon, takım ve yardımcı ekipman birlikte değerlendirilerek belirlenir. Teknik teklif, katalogdaki tek bir azami değere dayanmamalıdır.
Elektrik, nakliye ve kurulum
1–100 g Altın ve Gümüş Külçe Üretim Hattı siparişinden önce tesis elektriği, yardımcı hizmetler, makine ölçüsü-ağırlığı, kapı ve kaldırma erişimi ile teslim şekli doğrulanır. Kurulum, eğitim, FAT/SAT ve kritik yedek parçalar teklif kapsamına ayrı kalemler olarak yazılmalıdır.