Mücevher Sürekli Döküm Makinesi

Are you looking for the most Economical Jewelry Continuous Casting Machine In china,INQUIRY NOW!

CDOCAST Aşağı Çekişli Sürekli Döküm Makinesi

Tel, Çubuk, Çubuk, Boru ve Plaka için Takı Sürekli Döküm Makinesi

CDOCAST takı sürekli döküm makinesi, altın, gümüş, karat altın, bakır, pirinç ve bronz alaşımlarını yarı mamul tel, çubuk, çubuk, tüp, şerit ve plakaya dökmek için tasarlanmıştır. Sabit döküm kalitesi için orta frekanslı indüksiyonlu ısıtma, ayarlanabilir çekiş hızı ve argon veya nitrojen koruması kullanır.

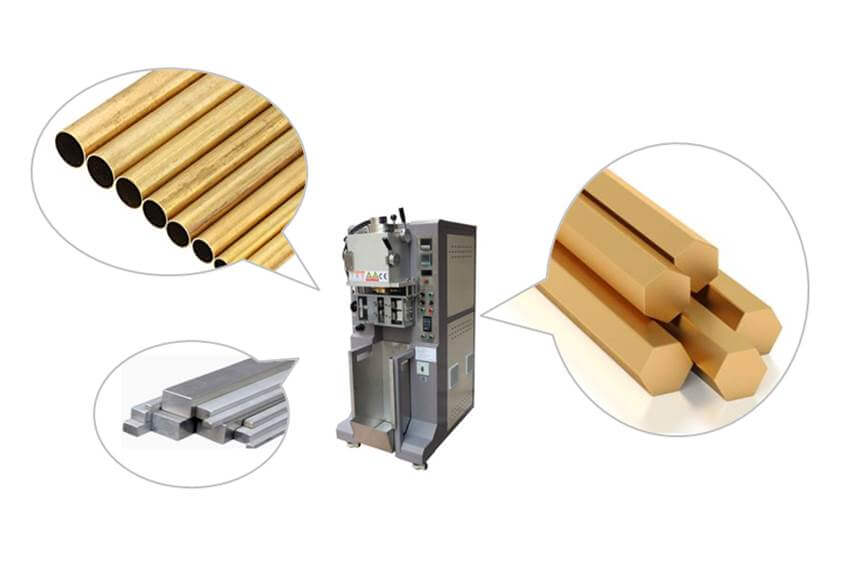
Döküm ÇıktısıUyumlu grafit kalıp ve kristalleştiriciyle birlikte tel, çubuk, çubuk, tüp, şerit ve plaka.
Uygun MetallerAltın, gümüş, karat altın, bakır, pirinç, bronz ve ilgili alaşımlar.
Kapasite AralığıCDO-JC15 - CDO-JC45, 3 kg - 50 kg arası gümüş referans kapasitesi.
Yayın HızıAyarlanabilir çekiş hızı, kesit boyutuna göre normalde 10-20 cm/dak.
Koruma SeçeneğiOksidasyona duyarlı alaşımlar için argon, nitrojen veya isteğe bağlı vakumlu döküm odası.

Makineye Genel Bakış

Mücevher ve Değerli Metal Atölyeleri için Aşağı Çekişli Sürekli Döküm

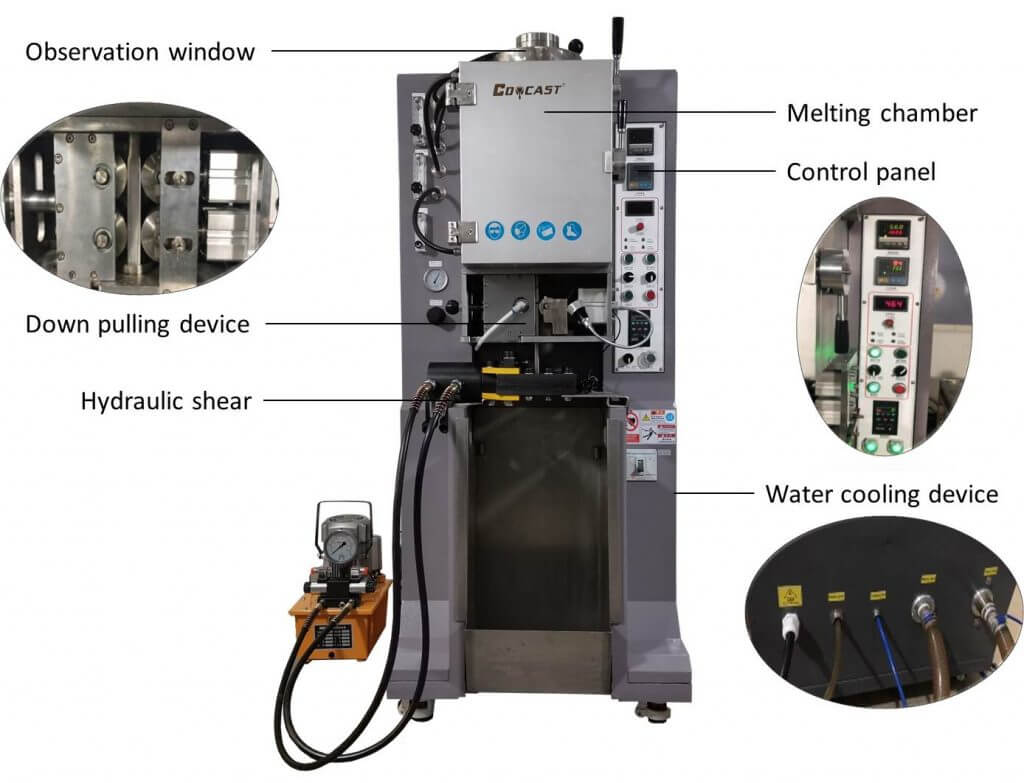
Bu makine metali potada eritir ve yarı mamul ürünü bir grafit kalıp ve su soğutmalı kristalizatörden sürekli olarak aşağı doğru çeker. Bir fabrikanın haddeleme, çekme, damgalama, işleme veya daha fazla şekillendirme için tekrarlanabilir tel, çubuk, çubuk veya levha ham parçalarına ihtiyaç duyduğu durumlarda kullanışlıdır.

  • Orta frekanslı indüksiyonlu ısıtma, daha homojen alaşım karışımı için hızlı eritme ve güçlü karıştırma sağlar.
  • Bağımsız sıcaklık izleme, operatörlerin eritme ve döküm koşullarını kontrol etmesine yardımcı olur.
  • Güç çekiş sistemi, yoğun ve pürüzsüz döküm çıktısı için dengeli aşağı doğru çekmeyi destekler.
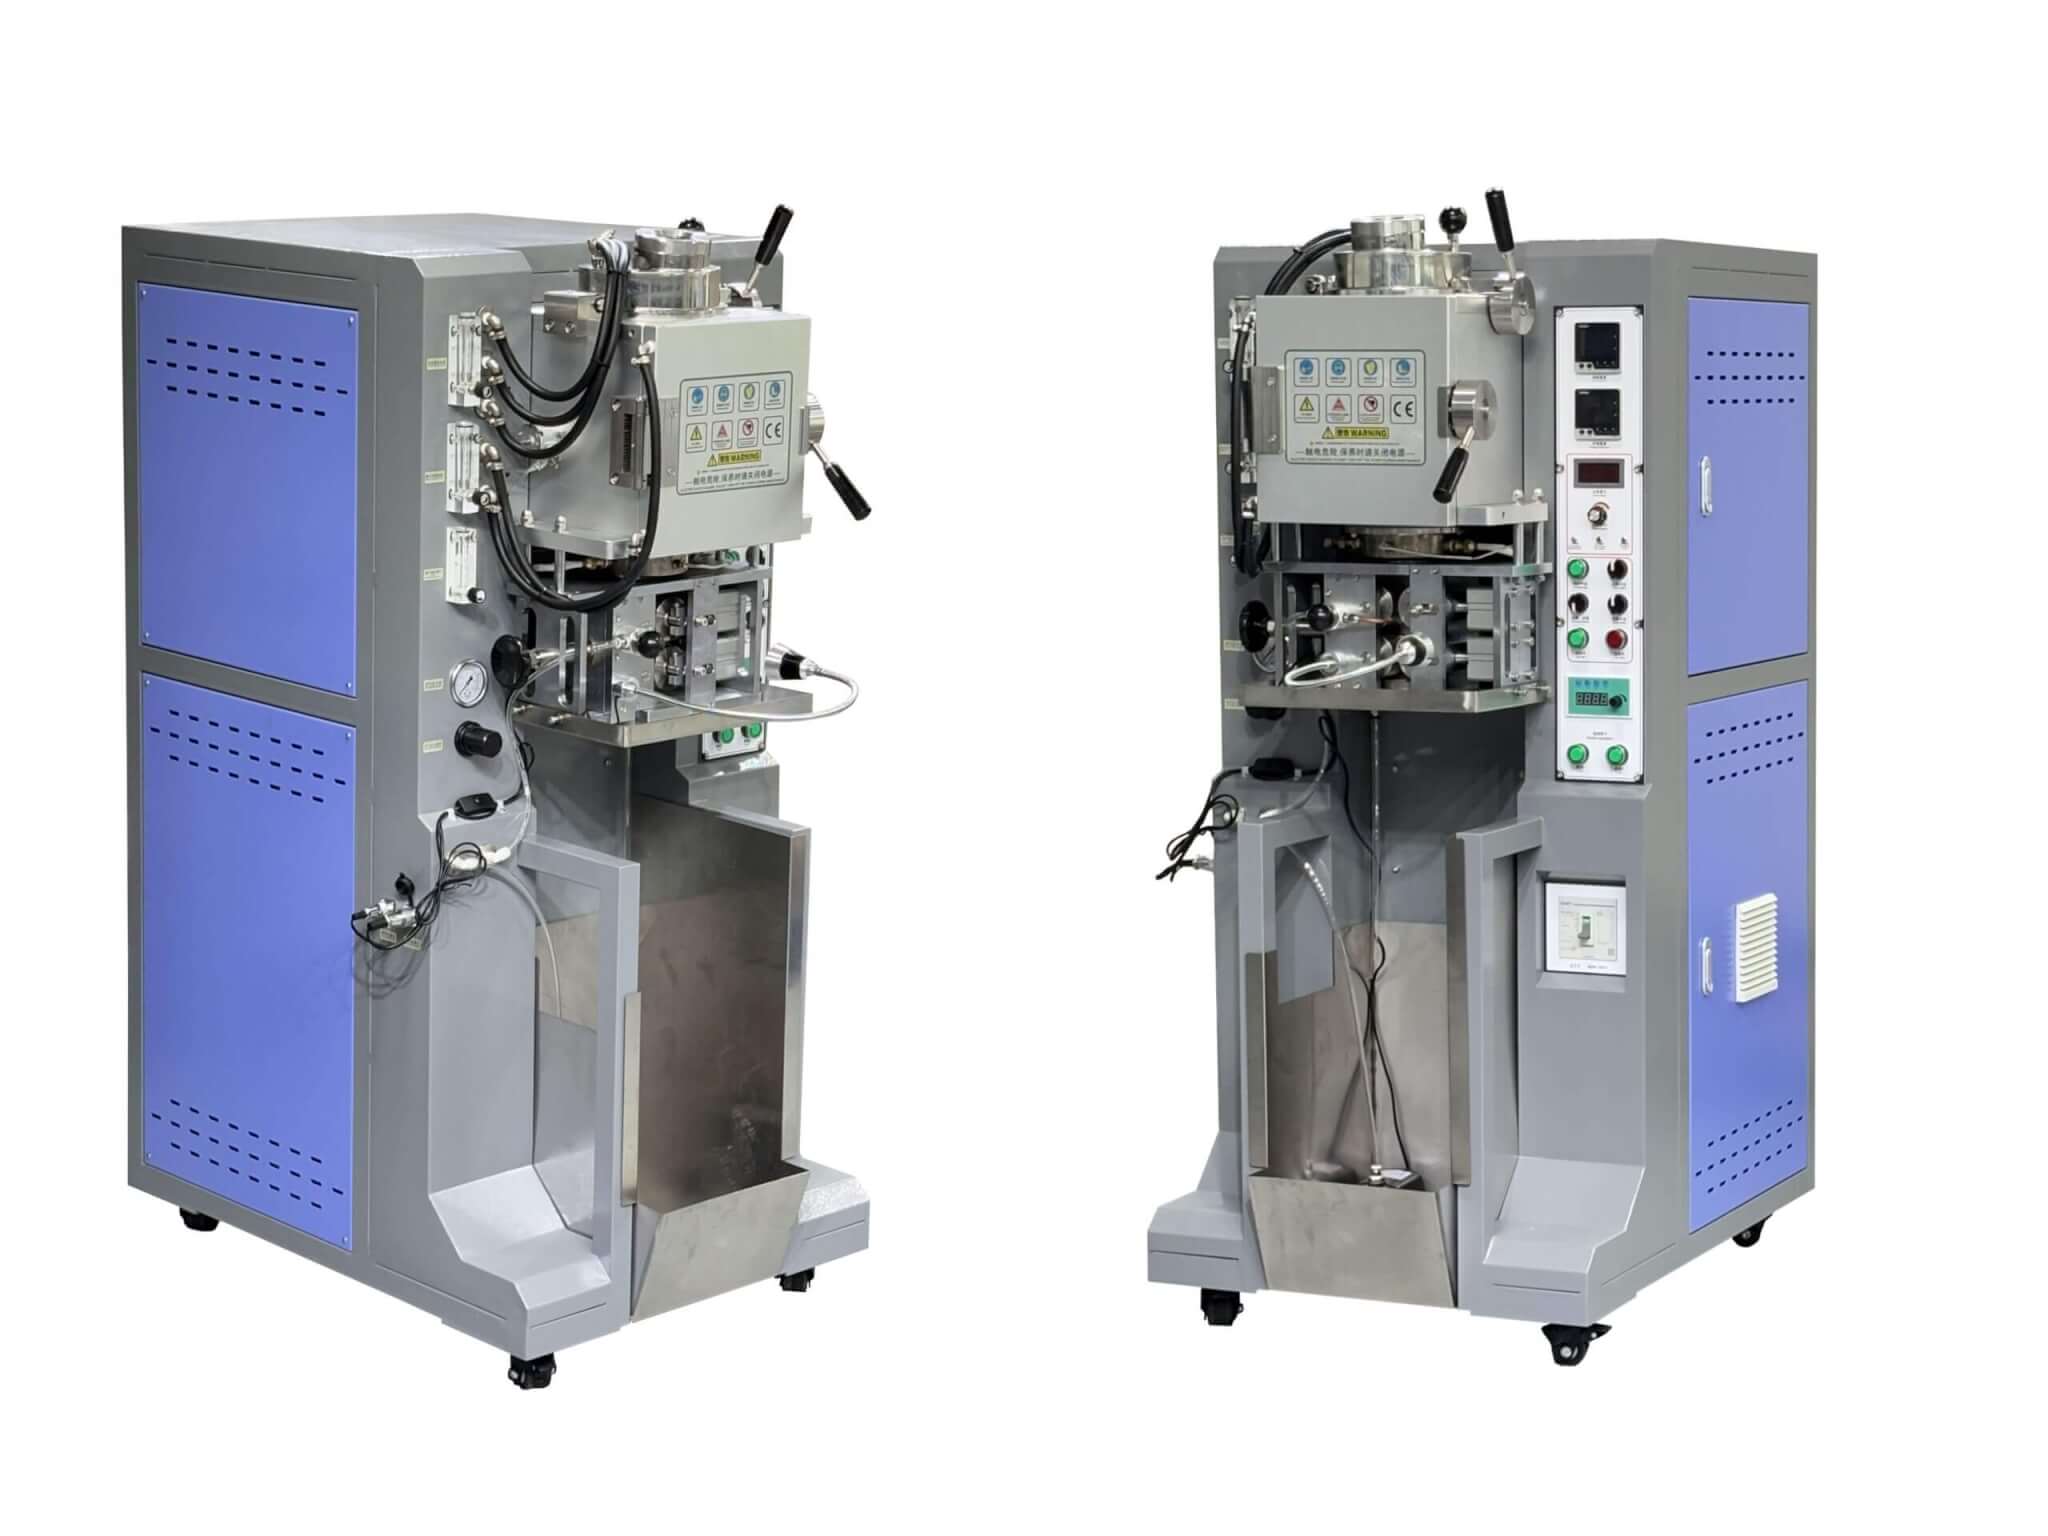
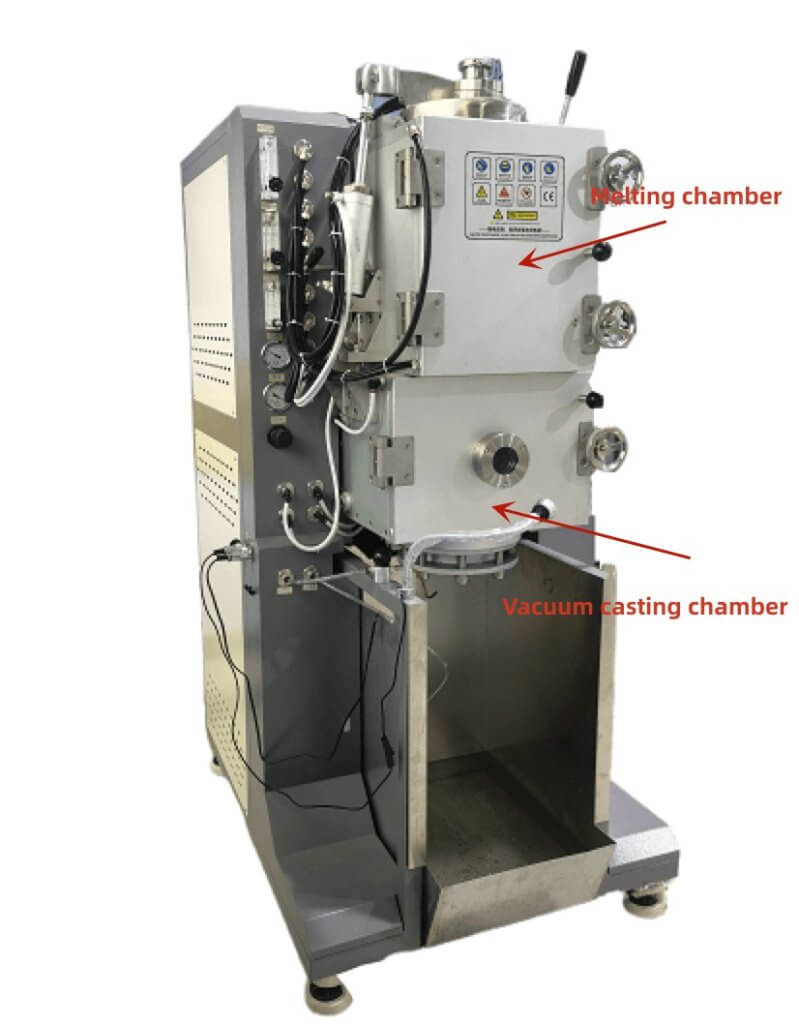
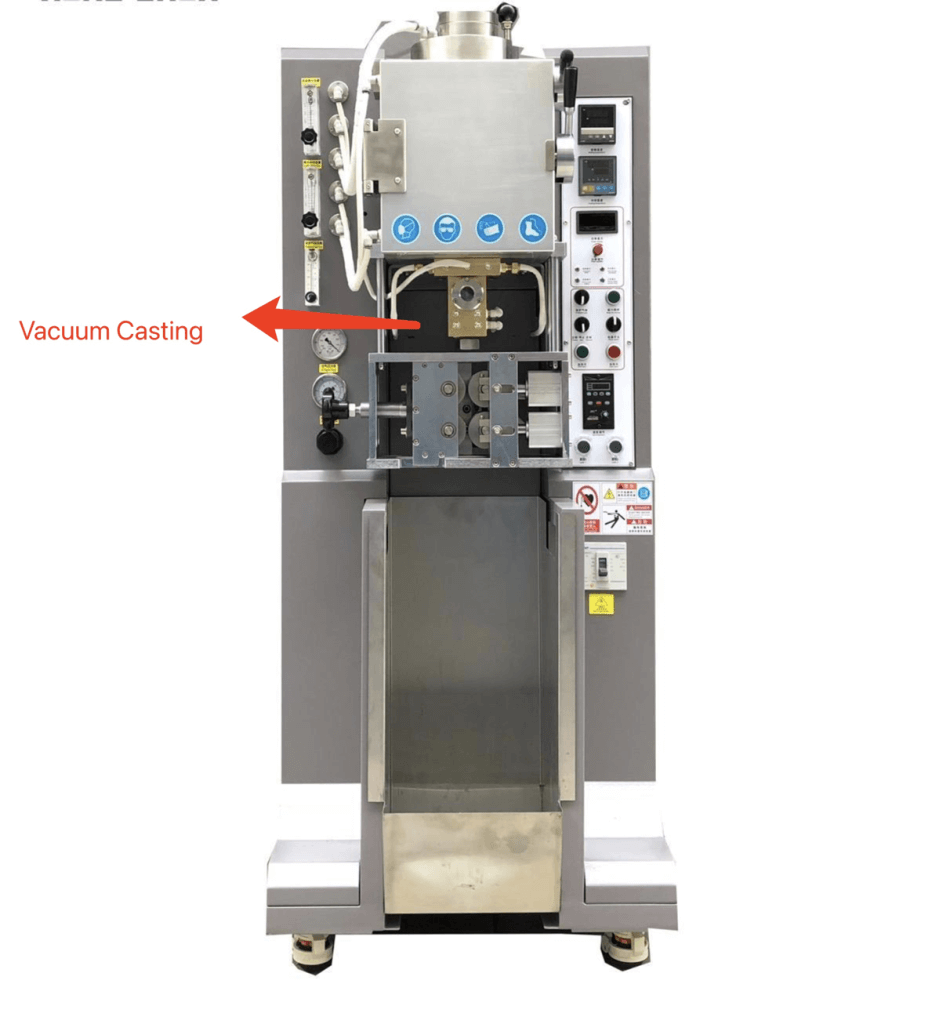
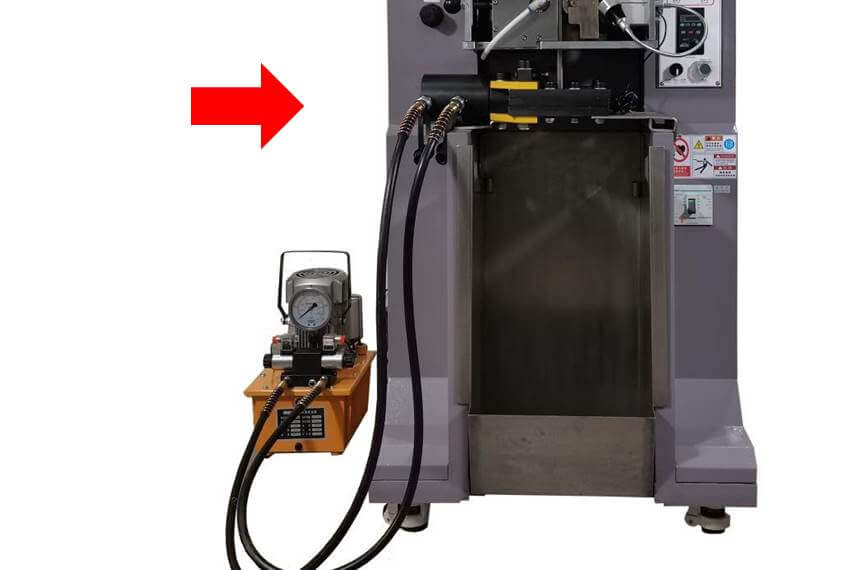
  • Hidrolik makas, tel alma makarası, besleyici ve vakumlu döküm odası üretim ihtiyaçlarına göre eklenebilir.

Ürün Kataloğu

Model kapasitesini, gücünü, makine boyutunu ve konfigürasyon seçeneklerini kontrol etmek için mücevherat sürekli döküm makinesi kataloğunu indirin.

Kataloğu İndir

Bitmiş Ürünler

Tek Sürekli Dökümden Döküm Tel, Çubuk, Boru, Çubuk ve Plaka Platform

mücevher sürekli döküm makinesiyle yapılan altın tel Altın Tel Tel çekme, zincir yapımı ve mücevher üretimi için.
sürekli döküm makinesinden gümüş çubuk Gümüş Çubuk Haddeleme, çekme, işleme veya ileri şekillendirme için.
gümüş boru sürekli döküm çıkışı Gümüş Boru Tüp kalıbıyla eşleşir ve uygun kristalleştirici tasarımı.
sürekli döküm işlemiyle yapılan bakır çubuk Bakır Çubuk Bakır alaşımı ve pirinç alaşımı yarı mamul ürünler için.
sürekli döküm değerli metal plaka ve şerit Plaka ve Şerit Haddehaneler, damgalama ve boş preparasyon basmak için.

Çekirdek Tasarımı

Kararlı Değerli Metal Sürekli Dökümün Temel Özellikleri

01

Orta Frekanslı İndüksiyonla Isıtma

Hızlı ısıtma ve güçlü elektromanyetik karıştırma, altın, gümüş ve bakır alaşımının dökümden önce eşit şekilde erimesine yardımcı olur.

02

Ayarlanabilir Aşağı Çekişli Çekiş

Çekme hızı, ürün çapına, plaka genişliğine, alaşım türüne ve kristalizatörün soğutma durumuna göre ayarlanabilir.

03

Argon veya Nitrojen Koruması

İnert gaz koruması, özellikle karat altın ve bakır alaşımı için, eritme ve döküm sırasında oksidasyonu azaltır.

04

Grafit Kalıp ve Kristalleştirici

Yuvarlak, düz ve tüp kalıplar, gerekli tel, çubuk, çubuk, tüp veya plaka şekline göre seçilir.

05

Otomatik Güvenlik Alarmı

Makine, anormal koşullar oluştuğunda durarak ekipmanın korunmasına yardımcı olur ve yükün azaltılmasına yardımcı olur. üretim riski.

06

İsteğe Bağlı Kesme ve Toplama

Farklı üretim iş akışlarına uyum sağlamak için hidrolik kesme, besleyici ve tel sarma makarası eklenebilir.

İsteğe Bağlı Yapılandırma

Farklı Sürekli Döküm İş Akışları için Seçenekler

Hidrolik MakasDöküm çubuğu, şeridi veya plakayı kesmek için. Yaklaşık 20 mm kalınlığa ve 150 mm genişliğe kadar malzemeler için uygundur.
Tel Germe MakarasıSürekli çalışma sırasında dökme teli toplamak ve manuel taşımayı azaltmak için.
Malzeme BesleyiciDaha uzun döküm işlemi sırasında ham maddenin potaya eklenmesine olanak tanır.
Vakum OdasıDaha iyi oksidasyon kontrolüne sahip karat altın, bakır alaşımı, pirinç alaşımı ve özel alaşımlı döküm için.

Standart veya Vakum Tipi

Standart Gaz Korumasını veya Vakumlu Sürekli Dökümü Tercih Edin

Yaygın altın, gümüş ve bakır alaşımlı döküm için argon veya nitrojen koruması genellikle yeterlidir. Oksidasyona duyarlı karat altın, pirinç, bakır alaşımı veya özel alaşım için, yüzey kalitesini iyileştirmek ve eritme ve döküm sırasında oksidasyonu azaltmak için bir vakumlu döküm odası seçilebilir.

altın gümüş bakır için standart gaz korumalı takı sürekli döküm makinesi

Standart Gaz Koruma Türü

  • Normal altın, gümüş ve bakır sürekli döküm için uygundur.
  • Eritme ve döküm sırasında argon veya nitrojen koruması kullanır.
  • Daha düşük yatırım, daha kolay kullanım ve çoğu mücevher atölyesi için uygundur.
karat altın pirinç ve oksidasyona duyarlı alaşımlar için vakumlu sürekli döküm odası

Vakumlu Sürekli Döküm Türü

  • Karat altın, pirinç ve oksidasyona duyarlı alaşımlı döküm için uygundur.
  • Eritme ve döküm, kapalı bir vakum odası içinde yapılabilir.
  • Yüzey oksidasyonu, alaşım stabilitesi ve daha temiz döküm kalitesi önemli olduğunda daha iyi seçenek.

Teknik Parametreler

Takı Sürekli Döküm Makinesi Teknik Parametreleri

Model seçimi gümüş referans kapasitesi, gücü, ürün şekli, Grafit kalıp boyutu, kristalleştirici tasarımı ve aşağı doğru haddeleme veya çekme işlemi. Aşağıdaki parametreler güncellenmiş CDOCAST sürekli döküm makinesi kataloğuna uygundur.

ModelCDO-JC15CDO-JC20CDO-JC30CDO-JC35CDO-JC45
Voltaj380V +/-%10, 3 faz, 50/60Hz380V +/-%10, 3 faz, 50/60Hz380V +/-%10, 3 faz, 50/60Hz380V +/-%10, 3 faz, 50/60Hz380V +/-%10, 3 faz, 50/60Hz
Güç15kW20kW30kW35kW45kW
Uygulama MetaliAltın, gümüş, bakırAltın, gümüş, bakırAltın, gümüş, bakırAltın, gümüş, bakırAltın, gümüş, bakır
Erime Süresi5-8 dk5-8 dk7-8 dk11-15 dk10-14 dk
Yayın Hızı10-20cm/min10-20cm/min10-20cm/min10-20cm/min10-20cm/min
Kapasite3 kg gümüş6 kg gümüş20 kg gümüş30 kg gümüş50 kg gümüş
Koruyucu GazAzot veya argonAzot veya argonAzot veya argonAzot veya argonAzot veya argon
Kalıp Boyutunu ArtırÇap. 88 mmÇap. 120 mmÇap. 160 mmÇap. 210 mmÇap. 234 mm
Küçük Kalıp BoyutuÇap. 60 mmÇap. 80 mmÇap. 120 mmÇap. 160 mmÇap. 170 mm
Maksimum Çubuk Boyutu40 x 10 mm50 x 10 mm80 x 10 mm100 x 20 mm120 x 20 mm
Makine Boyutu800 x 600 x 1650 mm900 x 700 x 1750 mm1000 x 800 x 1850 mm1350 x 1000 x 2100 mm1450 x 1150 x 2200 mm
Ağırlık280 kg330 kg600kg680kg800kg

Üst kalıp boyutu, aşağı kalıp boyutu ve maksimum çubuk boyutu katalog referans değerleridir. Nihai çıktı boyutu, grafit kalıp tasarımına, kristalizatörün açıklığına, alaşım akışına ve soğutma durumuna bağlıdır. CDOCAST, üretimden önce son kalıp çizimini onaylayacaktır.

Nasıl Seçilir

Takı Sürekli Döküm Makinesi Seçmeden Önce

Metal Türünü Doğrulayın

Altın, karat altın, gümüş, bakır, pirinç, bronz veya başka bir alaşım.

Çıktı Şeklini Onaylayın

Tel, çubuk, tüp, çubuk, şerit ve plaka, farklı grafit kalıplara ve kristalleştirici tasarımlarına ihtiyaç duyar.

Bitmiş Boyutu Onaylayın

Plaka ve şerit genişliği, kalıp tasarımına göre seçilebilir. Çubuk ve çubuk çapı teklif vermeden önce onaylanmalıdır.

Toplu Kapasiteyi Onaylayın

Gümüş referans kapasitesine, alaşımlı parti ağırlığına ve günlük üretim hacmine göre CDO-JC15, CDO-JC20, CDO-JC30, CDO-JC35 veya CDO-JC45'i seçin.

Makine Resimleri

3kg-30kg Kapasite Değerli Metal Sürekli Döküm Makinesi:

Videoyu izlemek için buraya tıklayın

Takı sürekli döküm makinesi

Takı Sürekli Döküm Makinesi K-GOLD İçin Vakumlu Sürekli Döküm Makinesi, Metal Alaşımı 

Videoyu izlemek için buraya tıklayınŞerit Vakumlu sürekli döküm makinesi

Çubuk İçin Vakumlu Sürekli Döküm Makinesi :

vakumlu sürekli döküm makinesi

Tel Çekme Cihazlı Vakumlu Sürekli Döküm Makinesi

Sürekli Döküm Makinesi

Özellik

Takı Sürekli Döküm Makinesi Özelliği

1. CDOCAST Takı Sürekli Döküm Makinesi Yüksek güç ve hızlı erime avantajı ile ara frekans indüksiyonlu ısıtma teknolojisini benimser ve en yüksek sıcaklık 1300°C'ye ulaşabilir. Metalin yüksek derecede homojen olmasını sağlayan güçlü bir ara frekans karıştırma kuvvetine sahiptir, bu da özellikle altın, gümüş ve bakır alaşımlarının dökümü için faydalıdır.

2. Tüm çekme işlemi boyunca sıcaklığın sürekli olarak izlenmesi için bağımsız sıcaklık kontrolü ile donatılmıştır.

3. Yerleşik sürekli sıcaklık ölçüm sistemiyle birlikte gelir; metal kurşun dökümün durumunu izlemek kolaydır, bu da nihai ürünün en iyi yoğunluk ve kaliteye ulaşmasını sağlar.

4. Günde 24 saat çalışabilecek şekilde tasarlanan bu işlev, bazı müşterilerin yüksek üretim taleplerini karşılamak için maksimum üretkenlik sağlar.

5. Güç çekişli döküm, yüksek hız ve yüksek yoğunluklu bitmiş ürün özelliklerine sahip çekme boruları, çekme çubukları, çekme levhaları ve çekme şerit borularını gerçekleştirebilir. Metalin daha düzgün kokmasını sağlamak ve döküm hızını artırmak için benzersiz manyetik karıştırma indüksiyonlu ısıtma fonksiyonuna sahiptir.

6. Silindir ile yarı mamul ürün arasındaki kayma olgusunun otomatik olarak algılanması amacıyla çekme işlemi için özel cihaz tasarlanmıştır.

7. Hızlı bir soğutma işlemi gerekiyorsa yarı mamulün doğrudan soğutulması için su püskürtme sistemi kurulabilir.

8. Sürekli döküm makinelerinin her biri, yarı mamul ürünlerin kolay kesilmesi için gelişmiş hidrolik makaslarla donatılmıştır.

9. Anormal alarm sistemi, makineyi en üst düzeyde korumak ve makineye zarar gelmesini önlemek için bir anormallik oluştuğunda otomatik olarak duracaktır.

10. Farklı kapasiteler özelleştirilebilir, aşağı doğru döküm yapılabilir, iş parçasının kum deliği etkili bir şekilde azaltılabilir ve derin işleme gereksinimlerini karşılanabilir.

Satın Alma Rehberi

*Farklı Endüstriler için Hassas Tasarımla Üretilmiş Çıktılar

Karmaşık tasarımlı mücevher bileşenlerinden standart basım boşluklarına ve Ar-Ge prototiplerine kadar, Downward ürünümüz Sürekli Döküm Makinesi şunları sağlar:  

✔ Çubuklar ve Plakalar: Haddehaneler, damgalama ve imalat için mükemmeldir  

✔ Tüpler ve Özel Profiller: Dekoratif, endüstriyel veya mimari uygulamalar için idealdir  

✔ Özel Boyutlar: Özelleştirilebilir kalıplar ve sürekli döküm parametreleri, ürünlerin müşteri spesifikasyonlarına tam olarak uymasını sağlar.  

*Modern Üreticiler için Son Teknoloji Özellikler

1. Orta Frekanslı Eritme Teknolojisi

Olağanüstü sıcaklık kararlılığıyla hızlı, düzgün bir erime elde edin; bu, malzeme özelliklerini korumak ve hatasız sonuçlar sağlamak için kritik öneme sahiptir.  

2. İsteğe Bağlı Hidrolik Kesme Sistemi

Döküm ürünleri otomatik olarak istenen uzunluklarda kesen entegre bir hidrolik kesmeyle büyük plakaların ve sürekli çubukların üretimini kolaylaştırın. Manuel işleme gerek yok, hassasiyetten ödün verilmez.  

3. Sezgisel Dokunmatik Ekran Kontrolü

Kullanıcı dostu bir dijital arayüz aracılığıyla tüm döküm sürecinin kontrolünü elinize alın. Sıcaklıkları izleyin, döküm hızını kontrol edin ve farklı metaller ve şekiller için özel profiller kaydedin.  

4. Vakumlu Döküm Yükseltmesi

Oksidasyona duyarlı metaller ve alaşımlar için, isteğe bağlı vakum odası ataşmanımız, malzeme saflığını ve yüzey kalitesini koruyarak eritme ve döküm işlemlerinin oksijensiz bir ortamda gerçekleşmesini sağlar.  

*Yenilikçiler için Tasarlandı

İster sınırlı sayıda mücevher üretiyor olun, ister yatırım düzeyinde basılmış ürünler üretiyor olun, ister yeni alaşımlara öncülük ediyor olun bir laboratuvar ortamında bu makine şunları sunar:  

– Tekrarlanabilir, yüksek verimli üretim döngüleri  

– Kalıp tasarımından otomasyon özelliklerine kadar her aşamada özelleştirme  

– Kontrollü katılaşma ve azaltılmış oksidasyon yoluyla gelişmiş metal bütünlüğü  

*İçerdiği İdeal Uygulamalar

▶ Takı İmalatı: Özel karat altın dökümü  

► Darphane ve Madalyon Üretimi: Tutarlı kalitede boş formasyon  

▶ Ar-Ge ve Özel Alaşım Geliştirme: Kontrol edilebilir koşullar altında deneysel döküm  

▶ Endüstriyel Metal İmalatı: Teknik uygulamalar için bakır ve gümüş parçalar  

*Hayal Gücünü Metale Getirmek—İstediğiniz Şekilde

Sadece makineler üretmiyoruz; olasılıklar. Vakum özelliklerinden akıllı otomasyona kadar çeşitli yapılandırılabilir seçeneklerle Aşağı Çekişli Sürekli Döküm Makinemiz, tutkunuzla birlikte büyür.  

*Metal Döküm Sürecinizi Dönüştürmeye Hazır mısınız?

Döküm sistemlerimizin yeteneklerini keşfedin. Üretim gereksinimlerinizi görüşmek için bugün bize ulaşın; doğru çözümü birlikte tasarlayalım.  
Takı Sürekli Döküm Makinesi İçin SSS

C: Bu makine genellikle altından (özellikle Karat altından), gümüşten ve saf bakırdan çubuklar, levhalar ve çubuklar dökmek için kullanılır.

*Platin: Erime noktası çok yüksektir. Grafit döküm kalıbı aşırı sıcaklıklara dayanamaz ve çatlayabilir.

*Alüminyum: Hızlı katılaşma oranı zorluk teşkil eder. Aşağı çekişli çekme sırasında, döküm ürünü erken katılaşma nedeniyle kırılmaya oldukça yatkındır.

C: Erimiş metal, bir kalıp (kristalleştirici) içinde soğumaya ve katılaşmaya zorlanır. Daha sonra çekiş tekerleği sistemi aracılığıyla sürekli olarak aşağı doğru çekilerek gerçek bir sürekli döküm işlemi sağlanır.

C: Doğru bir öneri ve fiyat teklifi sunmak için özel gereksinimlerinizi bilmemiz gerekiyor:

  1. Hammadde türünüz.
  2. İstediğiniz bitmiş ürünün boyutları.
  3. Hedef günlük üretim çıktınız.

C: Aşağı Çekişli Sürekli Döküm Makinemiz küçük serili, hassas döküm için idealdir. Önemli bir avantaj, çekme işlemi sırasında erimiş metal banyosundan kaynaklanan hidrostatik basınçtır. Bu baskı şunları sağlar:

Geliştirilmiş Yoğunluk ve Üstün Verim: Bazı yukarı çekişli sürekli döküm yöntemleriyle karşılaştırıldığında ürünler daha yoğundur ve daha yüksek bir akma oranına sahiptir.

Olağanüstü Yüzey İşlemi: Aynı basınç, minimum düzeyde kusur (ör. kırışıklık) olan olağanüstü derecede pürüzsüz, düz bir döküm yüzeyiyle sonuçlanır. Bu üstün yüzey işlemi genellikle daha sonra kapsamlı yüzey işleme veya cilalama ihtiyacını ortadan kaldırır.

Daha Az Değerli Metal Kaybı: Döküm sonrası işlemenin en aza indirilmesi, talaş şeklindeki malzeme kaybını doğrudan azaltarak malzeme verimliliğine odaklanan mücevher üreticileri için ideal bir çözüm haline gelir.

A: Plakalar/Şeritler: Genişlik minimum 20 mm'den maksimum 150 mm'ye kadar.

Çubuklar/Çubuklar: Çap minimum 20 mm'den maksimum 150 mm'ye kadar maksimum 80 mm.

C: Bu önerilmez. Optimum döküm, özel kalıplar gerektirir:

– Düz kalıplar levhalar/şeritler için en iyisidir.

– Yuvarlak kalıplar çubuklar/çubuklar için en iyisidir.

Farklı kalıp şekilleri, en iyi soğutma performansını elde etmek için genellikle farklı kristalleştiriciler gerektirir. Bir makine genellikle tek tip kristalizatör için yapılandırılır ve sonradan donatmak karmaşıktır ve pratik değildir.

C: Genellikle sıcaklığı, metalin erime noktasının birkaç on santigrat derece üzerine ayarlayın. Örnekler:

*Altın (Erime Noktası ~1064°C): Ayar Noktası ~1080°C

*Saf Bakır (Erime Noktası ~1083°C): Ayar Noktası ~1120°C

*Karat Altın (Cu/Ag içerir): Sıcaklık, saf altın ayarına göre yaklaşık ±20°C ayarlanabilir spesifik alaşıma bağlıdır.

C: Evet, yeterli destekleyici soğutma ekipmanının bakımının yapılması koşuluyla 7/24 sürekli çalışma sağlanabilir.

C: Metal ayarlanan sıcaklığa ulaştığında ve potada tamamen eridiğinde, makinenin hız regülatörü aracılığıyla ayarlanan yavaş bir başlangıç ​​hızıyla başlayın. Ürünün bir kısmı başarıyla döküldükten sonra döküm hızını kademeli olarak artırın. Genel bir kural olarak, daha küçük ürün kesitleri daha yavaş döküm hızları gerektirir.

C: Olası nedenler arasında şunlar yer alır:

*Kristalleştirici Soğutma Sıcaklığı Çok Düşük: Yüzey ve iç kısım arasında farklı büzülmelere neden olarak kabuğun çatlamasına neden olur.

*Döküm Hızı Çok Yüksek: yarı katılaşmış kabuk, yeterli güç kazanmadan önce çekme eylemiyle yırtılır.

*Erime Sıcaklığı Çok Düşük: Metal tamamen sıvı değildir, bu durum akışkanlık ve katılaşma davranışını etkiler.

C: Aşağı çekişli döküm sırasındaki kırılma genellikle soğuma oranından büyük ölçüde etkilenir. Soğutma çok hızlıysa ürün, çekme noktasından önce erken katılaşarak çekme çubuğunun kırılmasına neden olur. Çözümler aşağıdakilerin yeniden ayarlanmasını içerir:

① Kristalleştirici su sıcaklığı (ör. Karat altın için genellikle 60-80°C).

② Kristalleştirici su akış hızı.

③ İkincil soğutma spreyi konumu (ör. püskürtme konumunu çekiş tekerleğine daha yakın ayarlayın; çok yükseğe yerleştirmek bölümün çekilmesine neden olabilir) çok erken katılaşacak).

C: Makinemiz bir inert gaz koruma sistemi ile donatılabilir. Kullanıcılar oksidasyonu önlemek için fırın odasına yüksek saflıkta argon verebilirler. En üst düzey koruma için, tüm sürecin kontrollü bir vakum ortamında gerçekleştiği, tamamen kapalı vakumlu döküm odasına sahip modeller sunuyoruz.

C: Sürekli Döküm Makinemiz, isteğe bağlı olarak, bitmiş ürünü kesmek için tasarlanmış bir Hidrolik Makasla donatılabilir (20 mm kalınlığa * 150 mm genişliğe kadar malzemeleri kesebilir).

C: Sürekli Döküm Makinemiz, isteğe bağlı olarak, dökme telin sarılması için bir Tel Toplama Makarası ile donatılabilir.

C: Olası nedenler arasında şunlar yer alır:

① Metal malzeme tamamen erimiş değil.

② Çekme çubuğu üzerindeki kancanın, ürünü daha iyi kavraması için yeniden profillenmesi/derinleştirilmesi gerekiyor.

③ Kristalleştirici su sıcaklığı çok düşük, çekme çubuğu etkili bir şekilde kancaya takılamadan ürünün katılaşmasına neden oluyor.

C: Sürekli Döküm Makinemiz isteğe bağlı olarak bir Besleyici ile donatılabilir ve böylece döküm işlemi sırasında malzemenin potaya kesintisiz olarak eklenmesine olanak sağlanır.

S1. Bu döküm makinesi hangi metal türleri için uygundur? Platin veya alüminyum için kullanılabilir mi?

C: Bu makine genellikle altından (özellikle Karat altından), gümüşten ve saf bakırdan çubuklar, levhalar ve çubuklar dökmek için kullanılır.
*Platin: Erime noktası çok yüksektir. Grafit döküm kalıbı aşırı sıcaklıklara dayanamaz ve çatlar.
*Alüminyum: Hızlı katılaşma oranı zorluk teşkil eder. Aşağı çekişli çekme sırasında, döküm ürünü erken katılaşma nedeniyle kırılmaya oldukça yatkındır.

Q2. Döküm ilkesi nedir?

C: Erimiş metal, bir kalıp (kristalleştirici) içinde soğumaya ve katılaşmaya zorlanır. Daha sonra çekiş tekerleği sistemi aracılığıyla sürekli olarak aşağı doğru çekilerek gerçek bir sürekli döküm işlemi sağlanır.

S3. İhtiyaçlarım için doğru Sürekli Döküm Makinesini nasıl seçerim?

C: Doğru bir öneri ve fiyat teklifi sunmak için özel gereksinimlerinizi bilmemiz gerekiyor:
1. Hammadde türünüz.
2. İstediğiniz bitmiş ürünün boyutları.
3. Hedef günlük üretim çıktınız.

S4. Neden Aşağı Çekişli Sürekli Döküm Makinesini seçmeliyim?

C: Aşağı Çekişli Sürekli Döküm Makinemiz küçük serili, hassas döküm için idealdir. Önemli bir avantaj, çekme işlemi sırasında erimiş metal banyosundan kaynaklanan hidrostatik basınçtır. Bu baskı şunları sağlar:
Geliştirilmiş Yoğunluk ve Üstün Verim: Ürünler, bazı yukarı çekişli sürekli döküm yöntemleriyle karşılaştırıldığında daha yoğundur ve daha yüksek bir akma oranına sahiptir.
Olağanüstü Yüzey Cilası: Aynı basınç, minimum düzeyde kusur (ör. kırışıklıklar) olan olağanüstü derecede pürüzsüz, düz bir döküm yüzeyiyle sonuçlanır. Bu üstün yüzey işlemi genellikle daha sonra yapılan kapsamlı yüzey işleme veya cilalama ihtiyacını ortadan kaldırır.
Daha Az Değerli Metal Kaybı: Döküm sonrası işlemenin en aza indirilmesi, talaş şeklindeki malzeme kaybını doğrudan azaltır, bu da onu malzeme verimliliğine odaklanan mücevher üreticileri için ideal bir çözüm haline getirir.

S5. Döküm çubuklar ve plakalar için ulaşılabilir boyutlar nelerdir?

C: Plakalar/Şeritler: Minimum 20 mm'den maksimum 20 mm'ye kadar genişlik 150 mm.
Çubuklar/Çubuklar: Minimum 20 mm'den maksimum 80 mm'ye kadar çap.

Q6. Bu döküm makinesi hem plakaları hem de çubukları aynı anda dökebilir mi?

C: Bu önerilmez. Optimum döküm, özel kalıplar gerektirir:
– Plakalar/şeritler için düz kalıplar en iyisidir.
– Yuvarlak kalıplar çubuklar/çubuklar için en iyisidir.
Farklı kalıp şekilleri, en iyi soğutma performansını elde etmek için genellikle farklı kristalleştiriciler gerektirir. Bir makine genellikle tek tip kristalizatör için yapılandırılır ve sonradan donatmak karmaşıktır ve pratik değildir.

S7. Erime için hangi sıcaklığı ayarlamalıyım?

C: Genellikle sıcaklığı, metalin erime noktasının birkaç on santigrat derece üzerine ayarlayın. Örnekler:
*Altın (Erime Noktası ~1064°C): Ayar Noktası ~1080°C
*Saf Bakır (Erime Noktası ~1083°C): Ayar Noktası ~1120°C
*Karat Altın (Cu/Ag içerir): Sıcaklık, saf altın ayarına göre yaklaşık ±20°C ayarlanabilir spesifik alaşıma bağlıdır.

S8. Bu döküm makinesi günde 24 saat sürekli olarak çalışabilir mi?

C: Evet, yeterli destekleyici soğutma ekipmanının bakımının yapılması koşuluyla 7/24 sürekli çalışma sağlanabilir.

S9. Doğru döküm hızını nasıl ayarlayabilirim?

C: Metal ayarlanan sıcaklığa ulaştığında ve potada tamamen eridiğinde, makinenin hız regülatörü aracılığıyla ayarlanan yavaş bir başlangıç ​​hızıyla başlayın. Ürünün bir kısmı başarıyla döküldükten sonra döküm hızını kademeli olarak artırın. Genel bir kural olarak, daha küçük ürün kesitleri daha yavaş döküm hızları gerektirir.

S10. Ürünümde neden yüzey çatlakları var?

C: Olası nedenler arasında şunlar yer alır:
*Kristalleştirici Soğutma Sıcaklığı Çok Düşük: Yüzey ve iç kısım arasında diferansiyel büzülmeye neden olarak kabuğun çatlamasına neden olur.
*Döküm Hızı Çok Yüksek: Yarı katılaşmış kabuk, yeterli güç kazanmadan önce çekme eylemiyle yırtılır.
*Erime Sıcaklığı Çok Düşük: Metal tamamen sıvı değildir, akışkanlığı ve katılaşma davranışını etkiler.

S11. Ürün döküm sırasında neden sık sık çekmede başarısız oluyor veya kırılıp düşüyor?

C: Aşağı çekişli döküm sırasındaki kırılma genellikle soğuma oranından büyük ölçüde etkilenir. Soğutma çok hızlı olursa, ürün çekme noktasından önce erken katılaşarak çekme çubuğunun kırılmasına neden olur. Çözümler, yeniden ayarlamayı içerir:
① Kristalleştirici su sıcaklığı (ör. Karat altın için genellikle 60-80°C).
② Kristalleştirici su akış hızı.
③ İkincil soğutma spreyi konumu (ör. püskürtme konumunu çekiş tekerleğine daha yakın ayarlayın; çok yükseğe yerleştirmek bölümün çekilmesine neden olabilir) çok erken katılaşacak).

S12. Özellikle Karat altını gibi metaller için oksidasyon nasıl önlenir?

C: Makinemiz bir inert gaz koruma sistemi ile donatılabilir. Kullanıcılar oksidasyonu önlemek için fırın odasına yüksek saflıkta argon verebilirler. En üst düzey koruma için, tüm sürecin kontrollü bir vakum ortamında gerçekleştiği, tamamen kapalı vakumlu döküm odasına sahip modeller sunuyoruz.

Q13. Bitmiş ürünü nasıl kesebilirim?

C: Sürekli Döküm Makinemiz, isteğe bağlı olarak, bitmiş ürünü kesmek için tasarlanmış bir Hidrolik Makasla donatılabilir (20 mm kalınlığa * 150 mm genişliğe kadar malzemeleri kesebilir).

S14. Döküm sırasında bitmiş tel nasıl toplanır?

C: Sürekli Döküm Makinemiz, isteğe bağlı olarak, dökme telin sarılması için bir Tel Toplama Makarası ile donatılabilir.

S15. Sürekli döküm sırasında hammadde nasıl yenilenir?

C: Sürekli Döküm Makinemiz isteğe bağlı olarak bir Besleyici ile donatılabilir ve böylece döküm işlemi sırasında malzemenin potaya kesintisiz olarak eklenmesine olanak sağlanır.

S16. Ürün neden çekme çubuğuna düzgün bir şekilde bağlanmıyor?

C: Olası nedenler arasında şunlar yer alır:
① Metal malzeme tamamen erimiş değil.
② Çekme çubuğu üzerindeki kancanın, ürünü daha iyi kavraması için yeniden profillenmesi/derinleştirilmesi gerekiyor.
③ Kristalleştirici su sıcaklığı çok düşük, çekme çubuğu etkili bir şekilde kancaya takılamadan ürünün katılaşmasına neden oluyor.

Takı vakumlu sürekli döküm makinesi

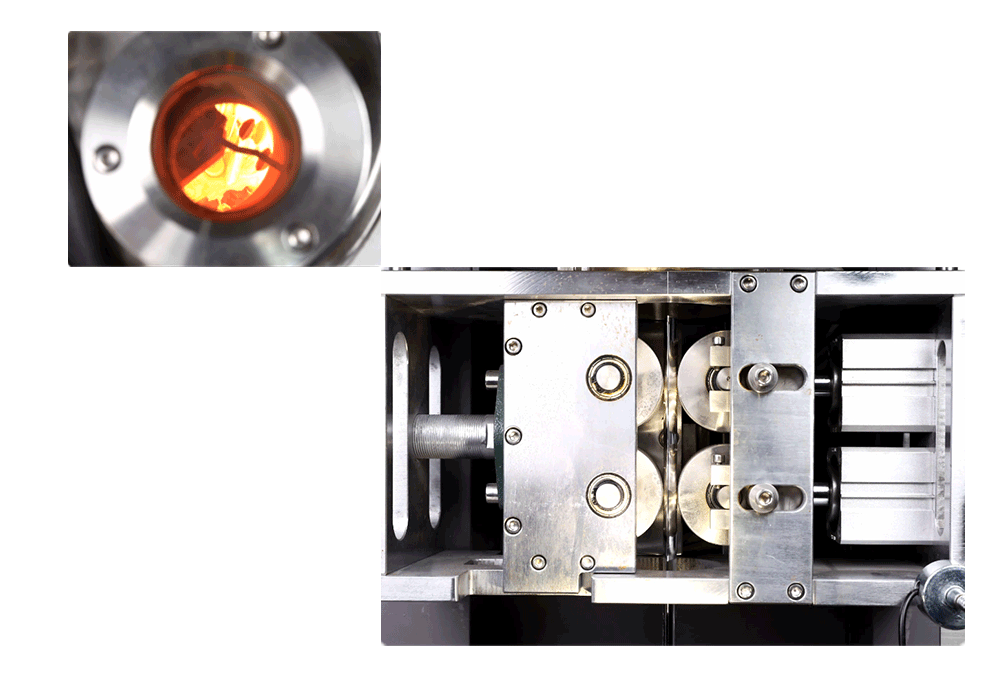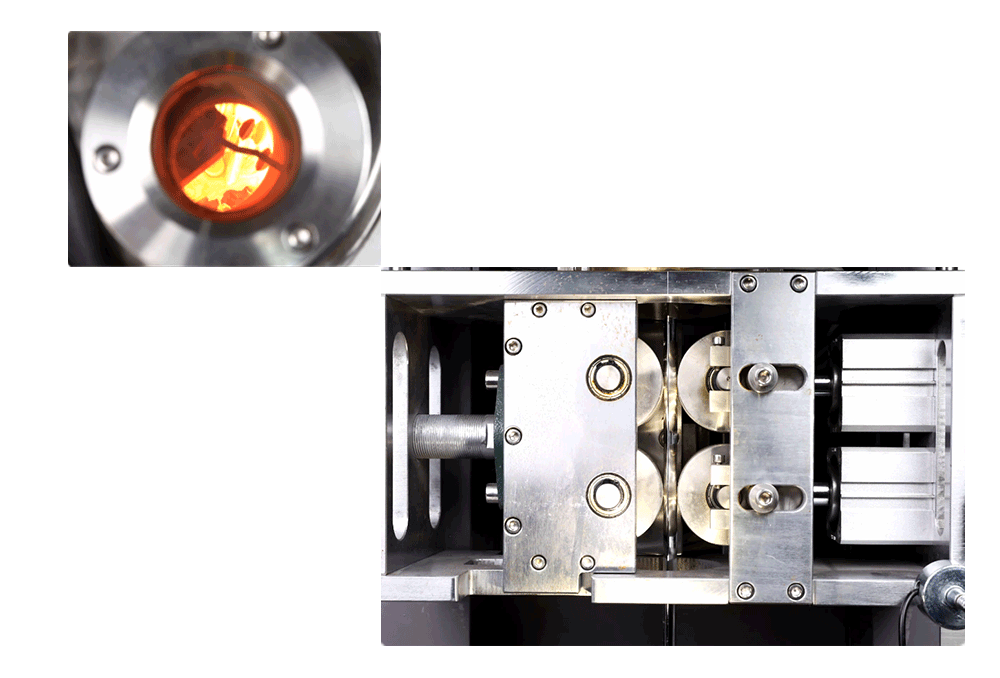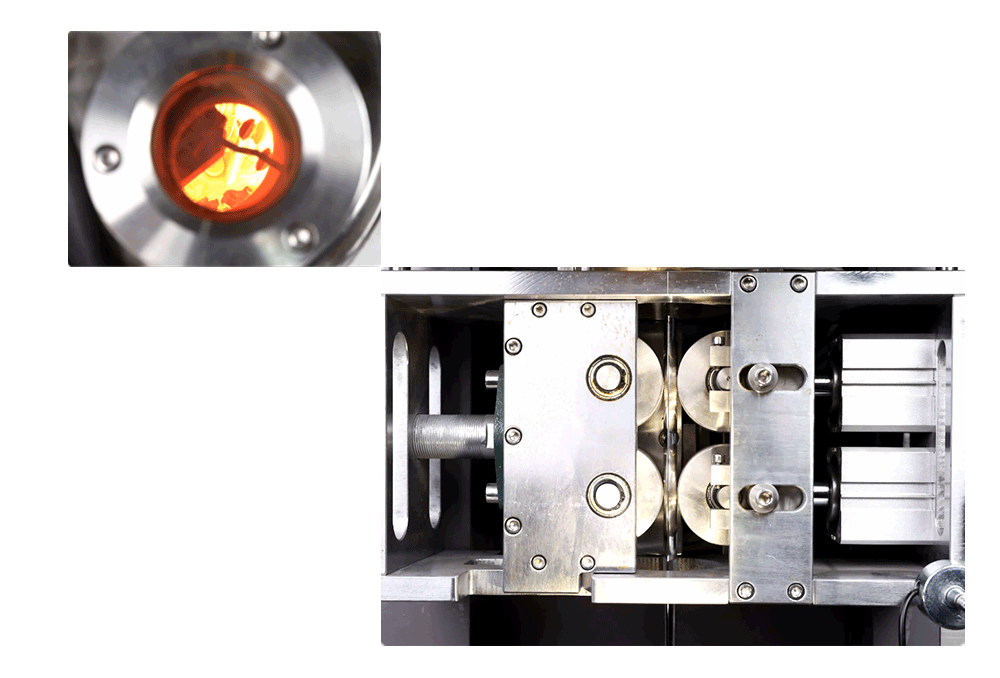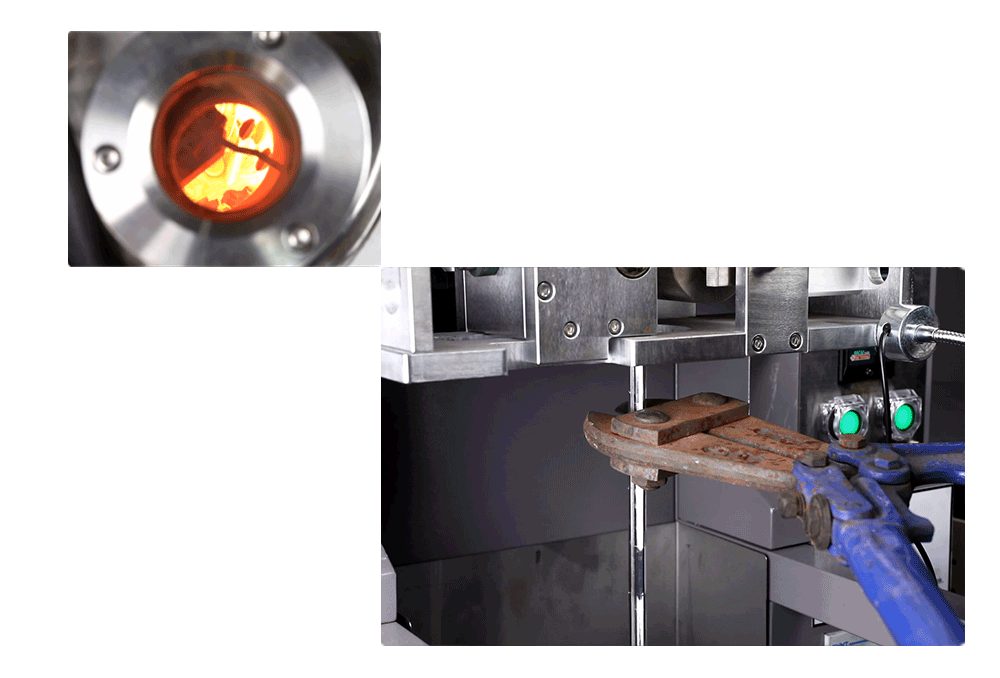
Hidrolik kesme, Takı Sürekli Döküm Makinesine isteğe bağlıdır

Takı vakumlu sürekli döküm makinesi

Vakum koşulu isteğe bağlıdır ve ileri teknoloji, bitmiş ürünün yoğun, tekdüze ve parlak olmasını sağlar

Takı vakumlu sürekli döküm makinesi

CDOCAST sürekli döküm makinesi, değerli metallerinizi istediğiniz herhangi bir şekle, çubuğa, plakaya, tele vb. dökebilir.

PROJEYE ÖZEL SEÇİM NOTLARI

Kuyumculuk İçin Aşağı Çekişli Sürekli Döküm Makinesi: fiyat, kapasite ve kurulum

Kapasite ve döküm çevrimi

Kuyumculuk İçin Aşağı Çekişli Sürekli Döküm Makinesi için doğru kapasite; tek yük metal ağırlığıyla birlikte kalıp veya fanus ölçüsü, ürün geometrisi, eritme-döküm-soğutma süresi ve günlük çevrim sayısına göre belirlenir. Teklifte vakum, basınç, koruyucu gaz ve kalıp kapsamı ayrı yazılmalıdır.

Kurulum ve kabul testi

Kuyumculuk İçin Aşağı Çekişli Sürekli Döküm Makinesi kurulmadan önce elektrik, soğutma suyu, basınçlı hava veya inert gaz, egzoz ve güvenli metal taşıma alanı hazırlanır. FAT ve SAT sırasında gerçek alaşım ve temsili ürünle dolum, yüzey, gözenek, çevrim süresi ve tekrar edilebilirlik kontrol edilir.

Teknik teklif isteyin