
Вакуумная машина для литья золотых и серебряных слитков
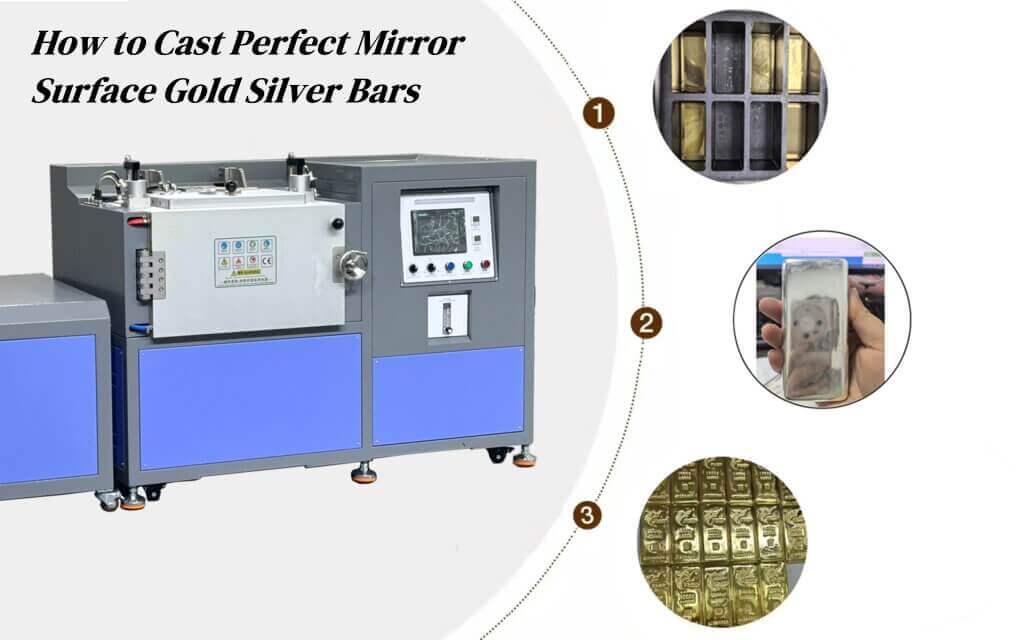
Вакуумные машины для изготовления золотых слитков CDOCAST сочетают в себе индукционный нагрев, контролируемую вакуумную камеру, защиту инертного газа и подходящую графитовую форму. Шесть конфигураций охватывают производство золотых слитков массой 1 кг, одновременное литьё нескольких слитков и выпуск стандартных слитков массой 12,5 кг и серебряные слитки весом 1000 унций.
Это основная машина для литья слитков в комплексной линии по производству золотых и серебряных слитков. Для практической линии также может потребоваться водоохладитель правильного размера, металлический гранулятор, гидравлический пресс для штамповки логотипа, специальные штампы и машина для точечной маркировки для переменных серийных номеров.
 Смотреть видео вакуумного литья золотых слитков YouTube ↗
Выберите вакуумную машину для литья золотых и серебряных слитков
Одна и та же номинальная мощность может быть организована как один крупный слиток или несколько небольших слитков только в том случае, если камера и специальная графитовая изложница поддерживают такую компоновку.
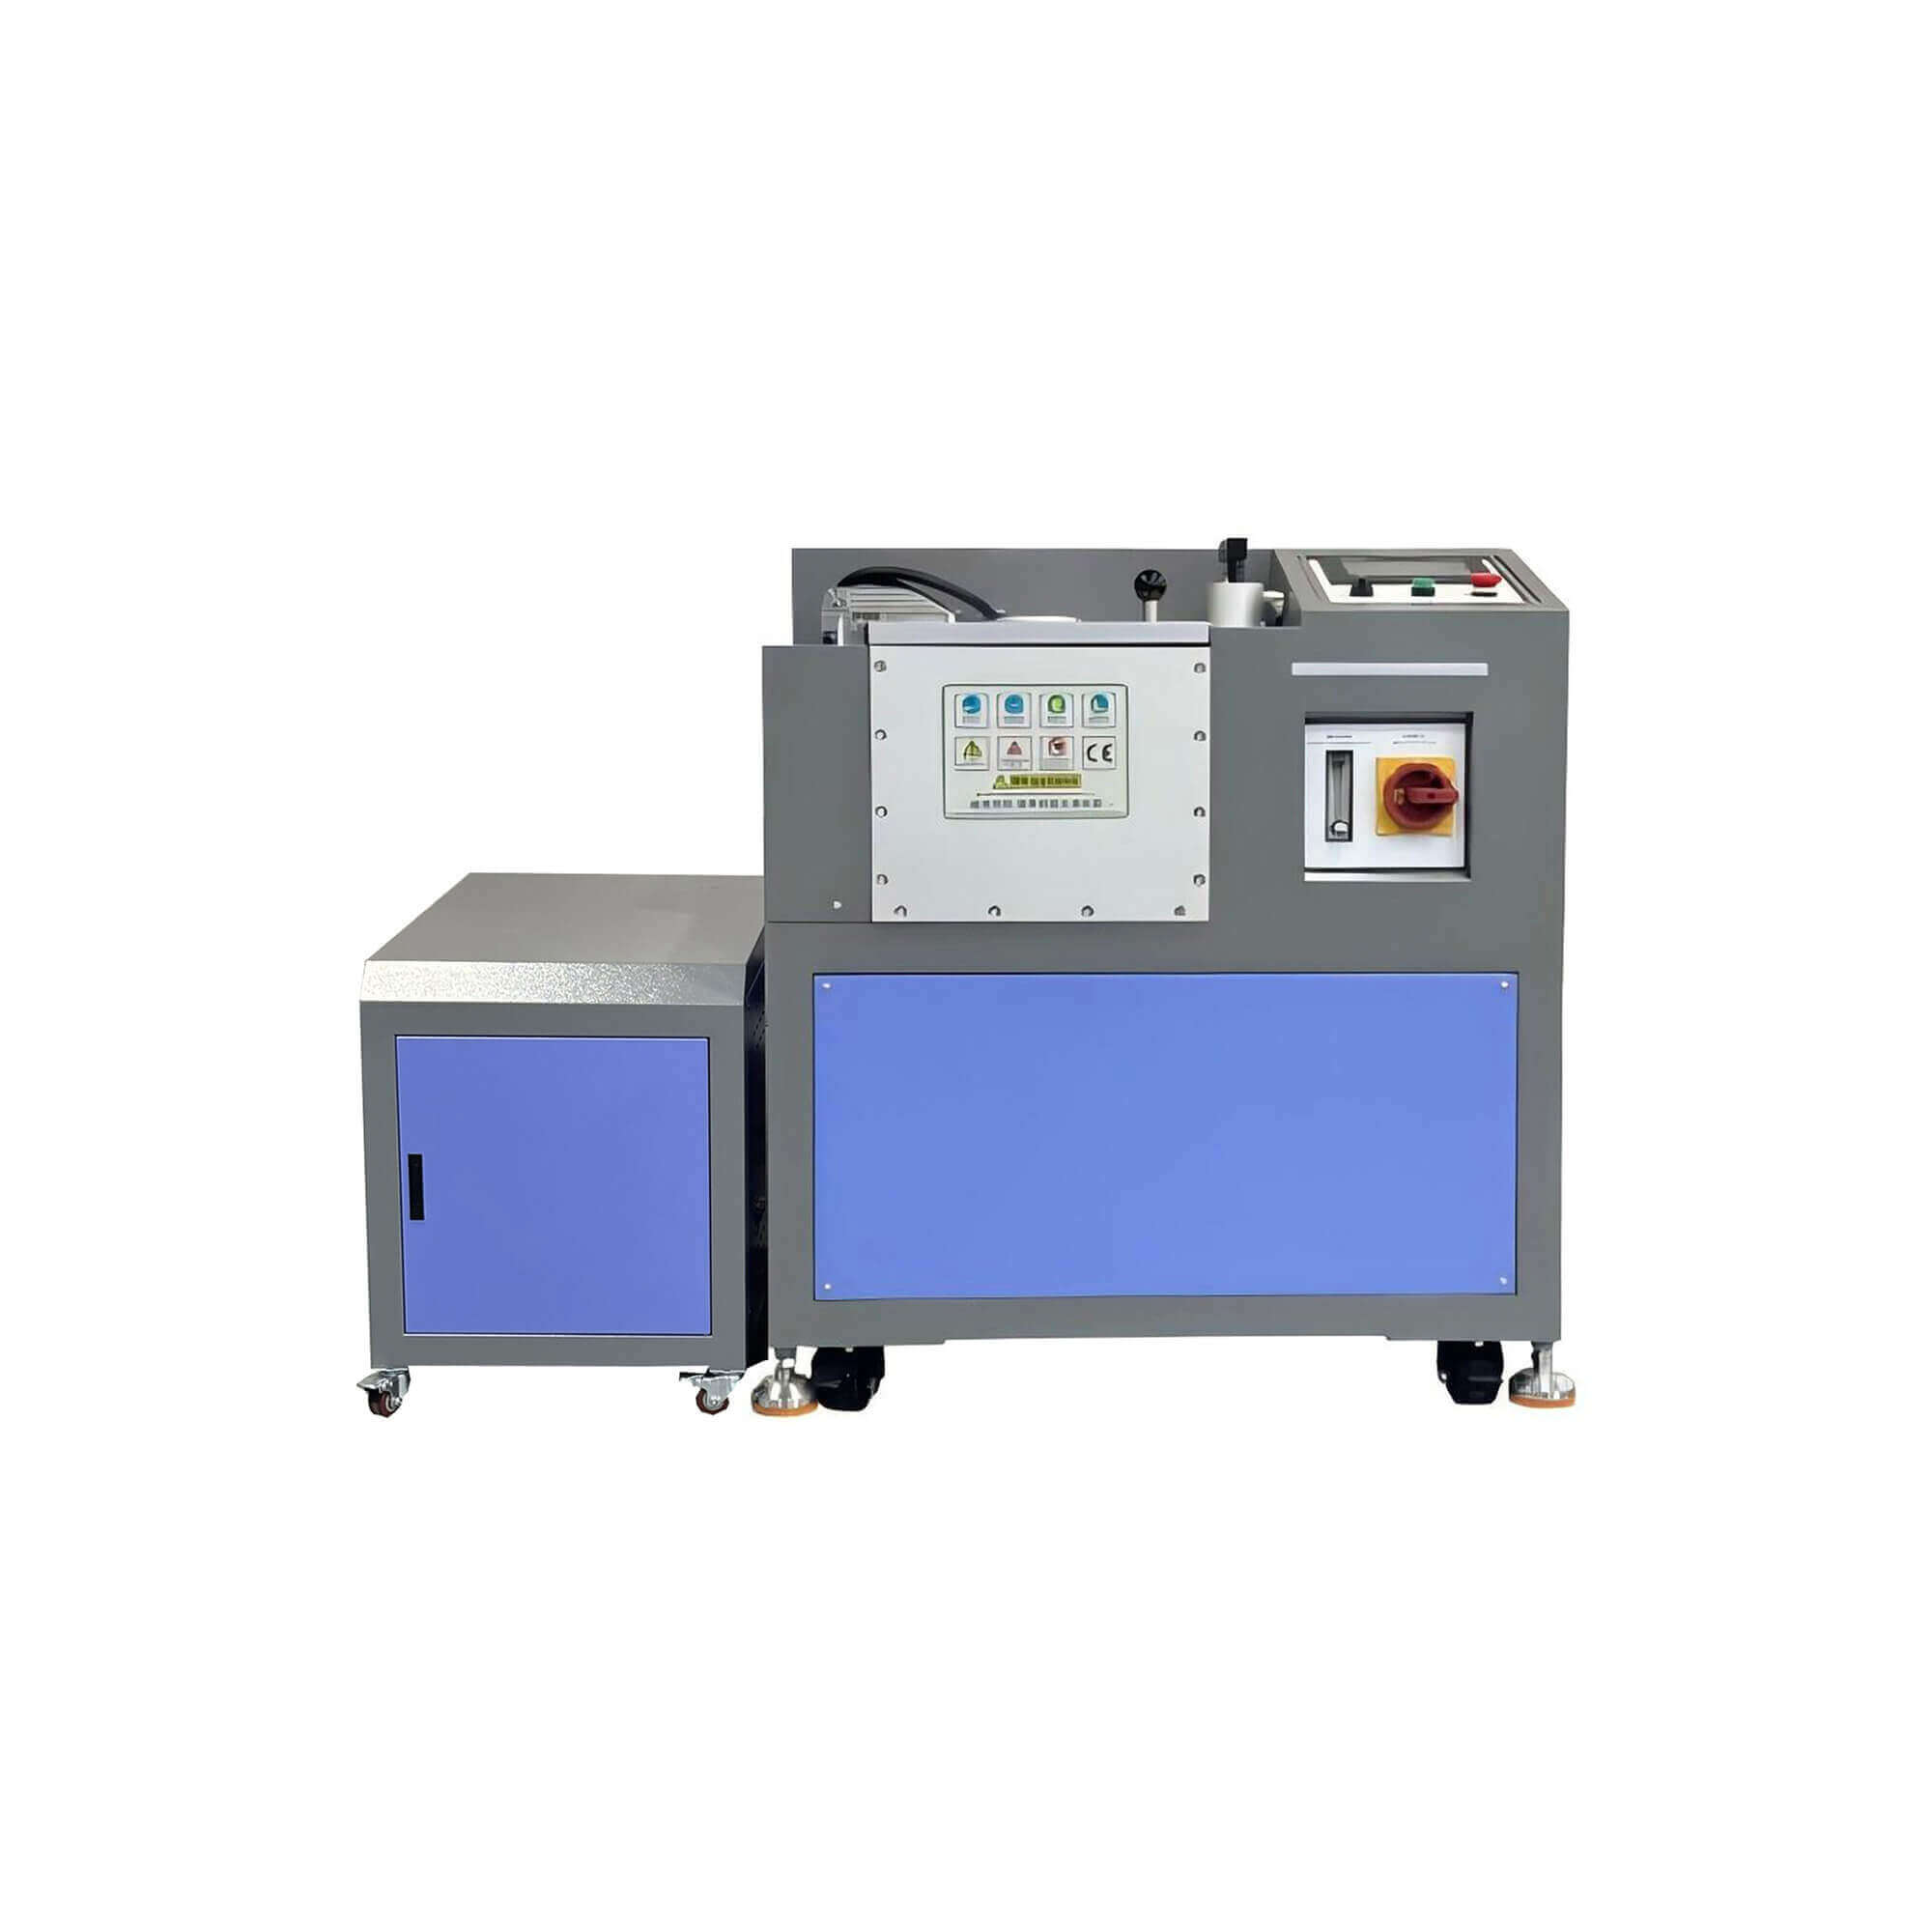
CDO-F1 · 1 кг
Для небольших мастерских по производству слитков, ювелирных фабрик и пробирных предприятий, производящих золотые слитки весом 1 кг или пробные партии. Компактная камера и удобная работа с формой.

CDO-F2 · 2 кг
Практичный вариант для одного слитка массой 2 кг либо для формы с двумя полостями под слитки массой 1 кг каждый. Подходит для торговцев слитками, магазинов по переработке и небольших аффинажных заводов.

CDO-F4 · 4 кг
Рассчитан на более высокую производительность, чем компактные машины. Он может быть сконфигурирован для четырех слитков по 1 кг и часто является практичной отправной точкой для производства обычных серебряных слитков.

CDO-F8 · 8 кг
Для аффинажных предприятий и фабрик по производству слитков, которым требуется восемь полостей формы для слитков за один цикл и которые хотят сократить повторные операции загрузки, нагрева и охлаждения.

CDO-F12 · 12,5 кг
Для золотых или серебряных слитков весом 12,5 кг. Эксплуатацию тяжелой формы следует указывать вместе с правильной графитовой формой, рамой формы и подходящим методом подъема или перемещения.

CDO-F30 · 30 кг
Для тяжелых серебряных слитков и серебряных слитков весом 1000 унций. В предложение должны быть включены подтвержденные чертежи стержней, охлаждающая нагрузка, доступ в мастерскую и оборудование для безопасной транспортировки форм.
Параметры вакуумной машины для изготовления золотых слитков
Используйте эту таблицу для сравнения моделей. Окончательное расположение формы и фактический цикл должны быть подтверждены по готовому слитку клиента.
| Модель | Источник питания | Мощность | Стандартная компоновка золота | Ориентировочное время плавления | Ориентировочное время охлаждения | Размер машины (мм) |
|---|---|---|---|---|---|---|
| CDO-F1 | 3 фазы, 380 В | 25 кВт | 1 × 1 кг | 5–7 мин | 6–7 мин | 950 × 750 × 1070 |
| CDO-F2 | 3 фазы, 380 В | 35 кВт | 2 × 1 кг | 6–8 мин | 7–8 минут | 1100 × 880 × 1100 |
| CDO-F4 | 3 фазы, 380 В | 45 кВт | 4 × 1 кг | 7–8 минут | 7–10 минут | 1520 × 900 × 1080 |
| CDO-F8 | 3 фазы, 380 В | 75 кВт | 8 × 1 кг | 11–15 минут | 12–16 минут | 1530 × 650 × 980 |
| CDO-F12 | 3 фазы, 380 В | 75 кВт | 1 × 12,5 кг | 10–14 минут | 11–15 минут | 1680 × 780 × 1120 |
| CDO-F30 | 3 фазы, 380 В | 90 кВт | 1 × 30 кг | 15–17 мин | 14–16 мин | 1700 × 960 × 1600 |
Время цикла — это оценка, а не гарантированный результат. Оно зависит от типа и чистоты металла, начальной температуры, толщины стержня, конструкции графитовой формы, настроек камеры, температуры охлаждающей воды и производительности охладителя. Электропитание может быть спроектировано для места назначения, если оно технически доступно; перед заказом подтвердите напряжение, фазу и частоту.
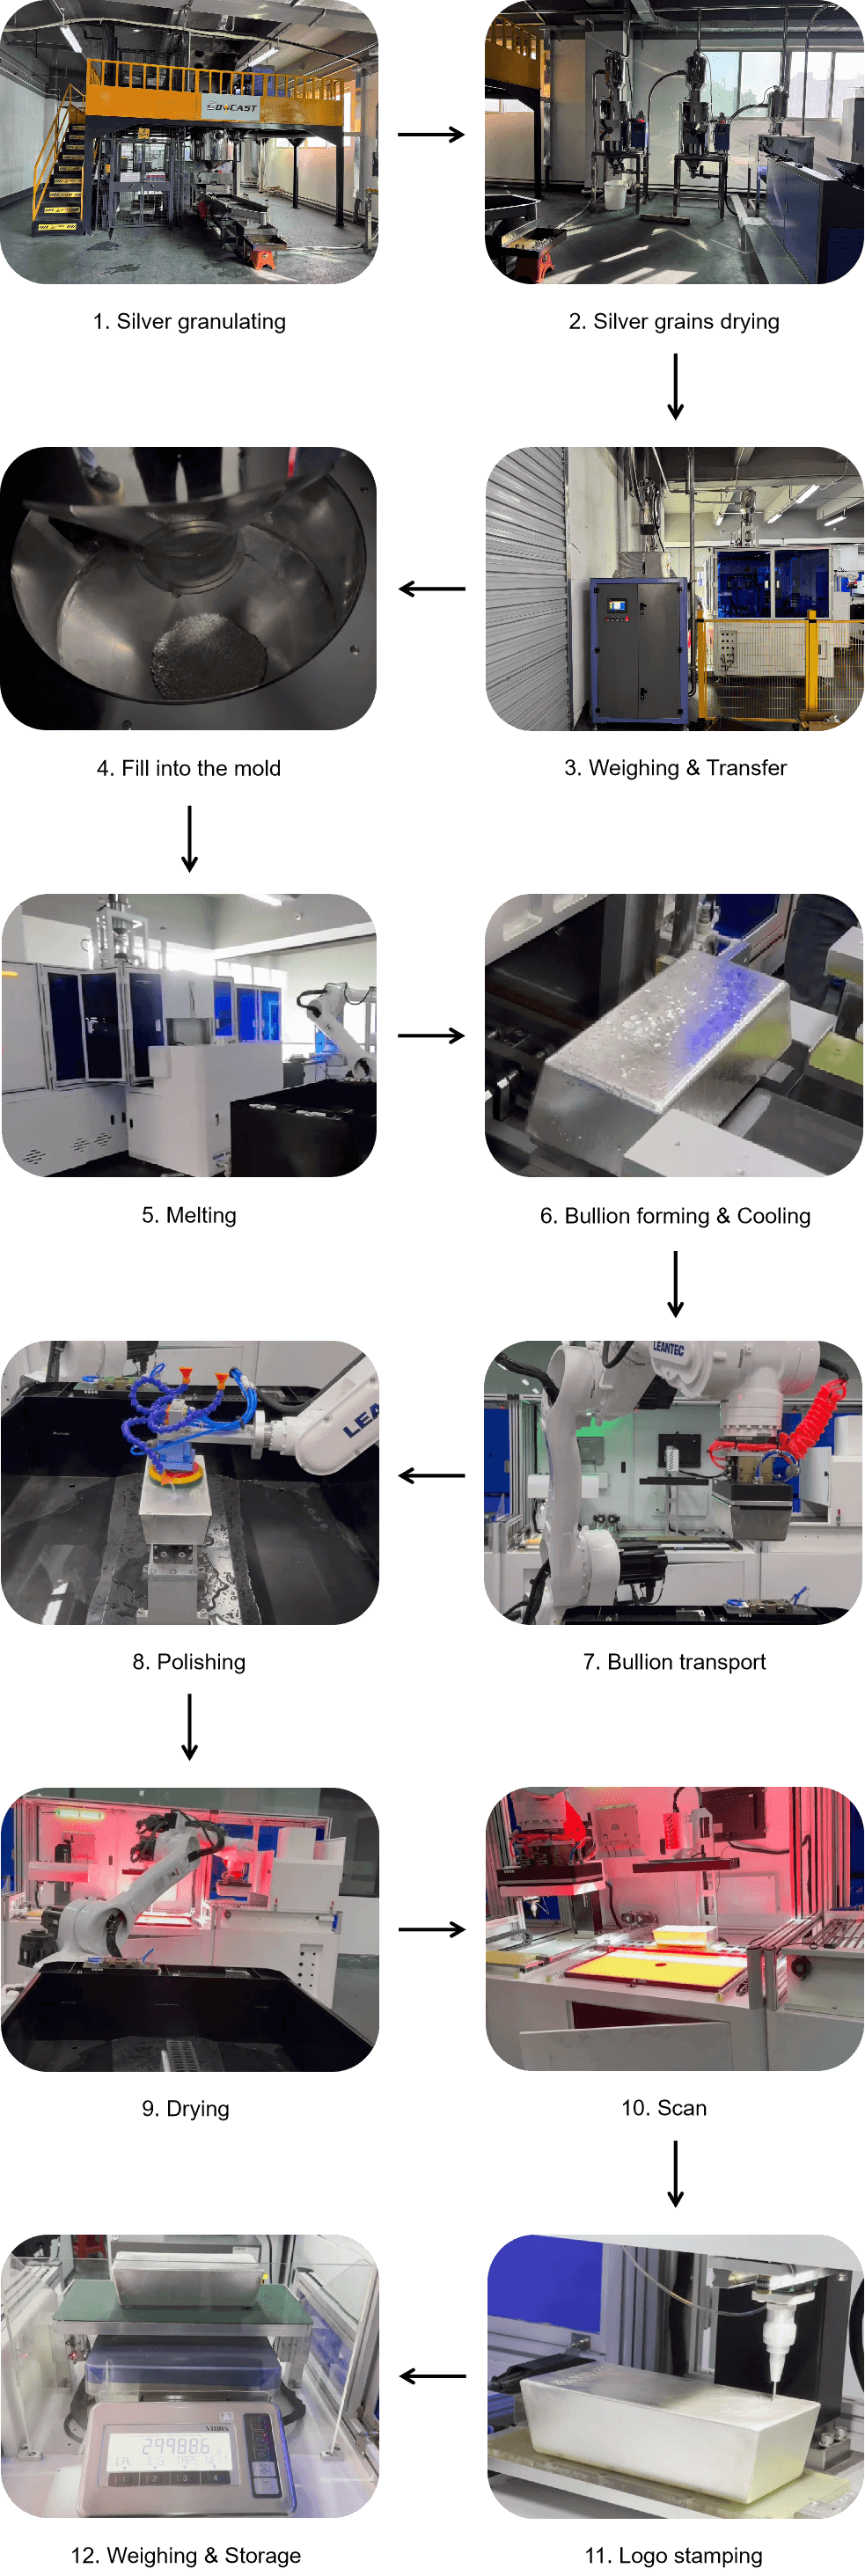
От аффинированного металла до пронумерованных слитков
Этот рабочий процесс показывает, где используется основная машина и каждая вспомогательная машина.
Используйте чистый рафинированный металл. Гранулятор полезен, когда большой материал необходимо превратить в однородные, легко взвешиваемые зерна.
Взвешивайте материал для требуемого требований к готовому слитку и припуска на загрузку в соответствии с утвержденной производственной процедурой.
Используйте специальную форму, соответствующую подтвержденной вес, длина, ширина, толщина и расположение полости.
Камера вакуумируется, а утвержденные настройки инертного газа используются для контроля среды литья.
Металл плавится внутри соответствующей формы, а не вручную выливают из открытого тигля.
Охладитель воды поддерживает необходимые условия охлаждающей воды для индукционной системы и цикла литья.
Гидравлический пресс и специальная матрица наносят логотип бренда, чистоту, вес или другую повторяемую глубину метки.
Машина для точечной маркировки добавляет изменяющиеся серийные номера, коды партий или символы отслеживания после литья.
Как получить блестящую, гладкую поверхность золотых или серебряных слитков
Машина для вакуумного литья золотых слитков обеспечивает контролируемую среду, но конечная зеркальная поверхность также зависит от материала, графитовой формы, целостности вакуума, профиля нагрева и условий охлаждения.
Чистота, состав сплава, влага, остатки флюса и загрязнения — все это может изменить цвет и отражение поверхности. Перед изменением параметров машины подтвердите подаваемый материал.
Подберите полость к размерам стержня и используйте плотный, чистый и сухой графит. Перед загрузкой ценного металла проверьте форму на предмет окисления, осыпания порошка, трещин или остатков.
Предварительно нагрейте в соответствии с утвержденным процессом, чтобы форма не была слишком холодной или перегретой. Чрезмерный нагрев ускоряет окисление графита, а нестабильная температура формы может повлиять на затвердевание.
Проверьте уплотнения камеры, вакуумные линии, состояние насоса и указанную программу аргона или азота. Прежде чем просто увеличивать время нагрева, необходимо диагностировать микроотверстия и следы окисления.
Задайте время плавления и охлаждения для металла, толщины прутка и расположения формы. Водоохладитель правильного размера помогает поддерживать постоянную температуру и поток охлаждающей воды от партии к партии.
Туткая пленка, прилипание графита, следы ряби, усадка и точечные отверстия имеют разные причины. Запишите партию материала, состояние формы, значение вакуума и настройки цикла, прежде чем выполнять одну контролируемую регулировку.
Что еще нужно для практической линии по производству золотых слитков?
Под «обязательным» подразумевается производство необходимы утилиты или инструменты. «Рекомендуемый вариант» зависит от требований заказчика к входящему материалу и маркировке.
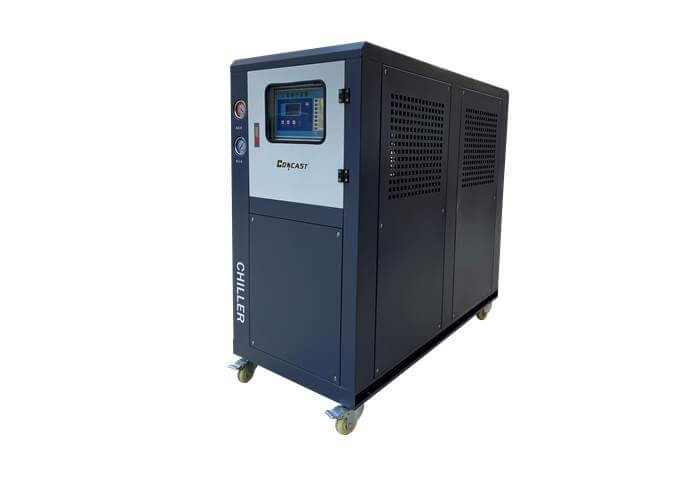
Соответствующий охладитель воды
Обеспечивает стабильную циркулирующую воду для индукционной энергосистемы и процесса литья. Производительность чиллера должна соответствовать выбранной модели CDO-F, температуре окружающей среды, расходу воды, температуре на входе и часам работы, а не только по внешнему виду или размеру резервуара.
Просмотреть водяной охладитель →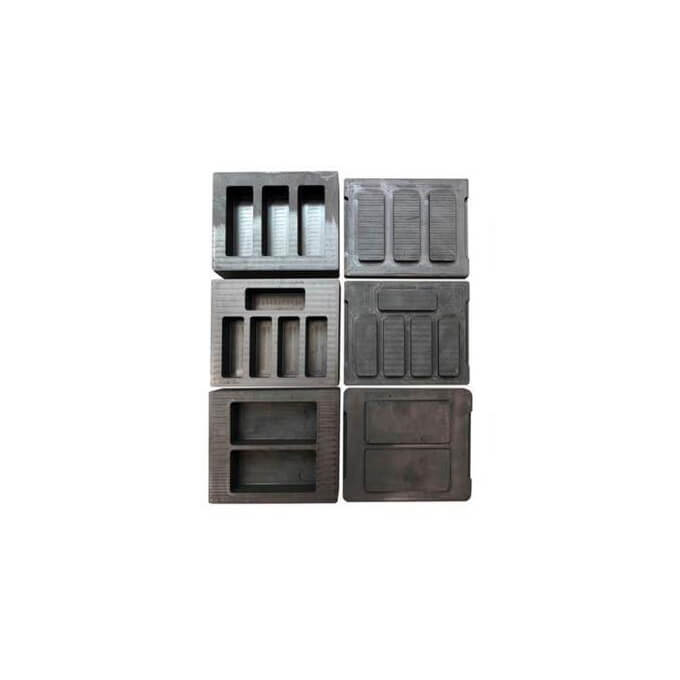
Нестандартная форма для графитовых стержней
Графитовая форма определяет полость готового изделия, размеры и количество стержней за цикл. CDOCAST может изготовить формы для золотых и серебряных слитков в соответствии с требуемым весом и чертежом клиента. Перед производством подтвердите длину, ширину, толщину, конусность сторон, радиус угла, форму верхней и нижней части, количество полостей и любую структуру обработки, необходимую для выбранной машины CDO-F.
Просмотр пользовательских графитовых форм →
Гранулятор золота и серебра
Преобразует рафинированный металл в более мелкие зерна, которые легче взвешивать и распределять внутри графитовой формы. Это особенно полезно, когда поступающий материал представляет собой большие блоки, лом неправильной формы или когда важна повторяемая подготовка загрузки. Он не заменяет очистку или контроль чистоты.
Сравнить металлические грануляторы →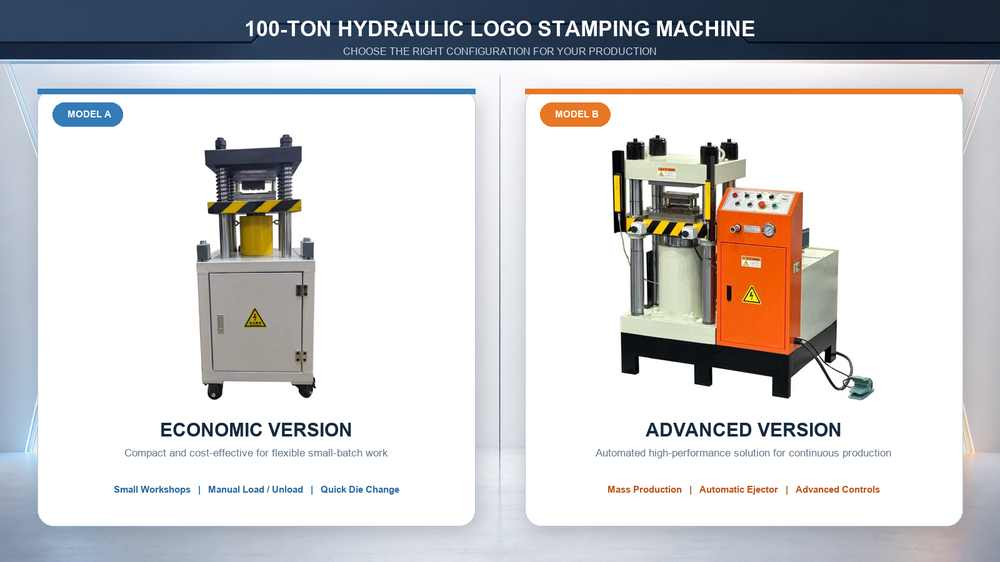
Гидравлический пресс для штамповки логотипа
Использует контролируемое усилие прессования и специальный позиционирующий штамп для нанесения повторяемой информации, такой как логотип аффинажного предприятия, чистота и номинальный вес. Тоннаж пресса и конструкция штампа должны выбираться с учетом площади стержня, металла, глубины маркировки и частоты производства.
Выберите пресс для штамповки логотипа →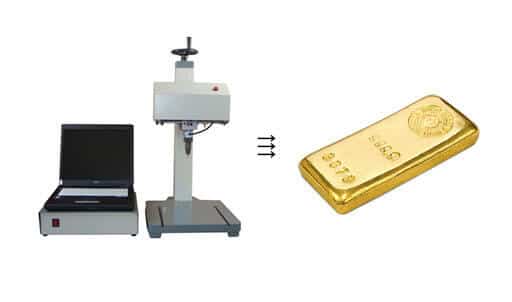
Машина для точечной маркировки
Управляемый компьютером маркировочный штифт создает постоянные точечно-матричные символы на поверхность бара. Это практичный выбор для информации, которая меняется на каждом слитке, например серийных номеров, кодов партий и идентификаторов продукции. Подтвердите площадь маркировки, высоту символа, глубину и наличие сжатого воздуха.
Ознакомьтесь с полным процессом изготовления слитков →Гидравлическое тиснение логотипа и точечная маркировка серийного номера
Профессиональные производители слитков обычно используют оба варианта поскольку информация и метод маркировки различаются.
Гидравлический пресс + нестандартная матрица
Лучший вариант для фиксированной информации и более сильного прессованного впечатления.
- Логотип бренда или аффинажного предприятия
- Знак чистоты, например 999,9
- Номинальный вес, например 1 кг
- Повторяемая компоновка и более глубокое тиснение
- Требуется соответствующая матрица и приспособление для позиционирования стержня
Машина для точечной маркировки
Лучший вариант для переменной информации, которая меняется от стержня к стержню.
- Уникальный серийный номер номер
- Код партии или производства
- Символы даты или отслеживания
- Вводимый компьютером буквенно-цифровой контент
- Требуется подтверждение глубины маркировки и подачи воздуха
Выберите пакет машины для изготовления золотых слитков в зависимости от производственной цели
Это схемы закупок. Окончательная спецификация утверждается после проверки готового чертежа слитка и утилит мастерской.
Гибкая линия 1–2 кг
Для небольших партий, заказных слитков и умеренной ежедневной производительности.
- Отливка CDO-F1 или CDO-F2 машина
- Соответствующий охладитель воды
- Специальная графитовая изложница и зажим для пресс-формы
- 100-тонный компактный пресс для штамповки логотипа
- Точечный маркер серийного номера
- Гранулятор, если исходный материал нерегулярные
Линия для нескольких слитков 4–8 кг
Для регулярного производства золотых и серебряных слитков с более высокой производительностью.
- Машина для литья CDO-F4 или CDO-F8
- Промышленный охладитель, соответствующий рабочему циклу
- Набор многоместных графитовых форм
- Металлический гранулятор, размер которого соответствует требованиям партии
- Четырёхколонный гидравлический пресс с логотипом
- Точечный маркер для индивидуального использования серийные номера
Линия для производства слитков 12,5–30 кг
Для тяжелых слитков стандартного размера и серебряных слитков весом 1000 унций.
- Отливка CDO-F12 или CDO-F30 машина
- Мощная согласованная система охлаждения
- Утвержденная тяжелая графитовая изложница
- Каркас пресс-формы и подъемное оборудование
- Пресс и матрица выбираются из зоны бара
- Расположение цеха и проверка техники безопасности
Информация, необходимая для точного расчета стоимости машины для вакуумного изготовления золотых слитков
Четкий запрос сокращает количество повторных электронных писем и предотвращает назначение неправильной формы, охладителя или системы маркировки.
Отправить требования к готовому слитку
Подтвердите условия мастерской
- Доступное напряжение, фаза и частота.
- Максимальная температура окружающей среды и рабочее время в день.
- Источник аргона или азота и местный стандарт подключения газа.
- Наличие сжатого воздуха для точечного маркера и любых пневматических функций.
- Доступ к двери, проходу и полу для доставки и перемещения тяжелых форм.
- Независимо от того, есть ли у клиента подходящий охладитель, гранулятор или гидравлический пресс.
Важно: Если существующий охладитель будет использоваться повторно, укажите его охлаждающую способность, расход воды, давление насоса, объем бака и рабочую температуру, а не только название модели.
Узнайте больше, прежде чем выбрать Вакуумная машина для производства прутка
Эти краткие руководства помогают покупателям понять тип продукта, ожидаемую поверхность прутка, взаимосвязь с пресс-формой и последующий процесс, прежде чем подтвердить выбор машины.

Узнайте, как диагностируются графитовый порошок, пористость, грубые черные точки, следы неполного плавления и вибрации.
Зеркальная отделкаЧто вызывает тусклость поверхности золотых слитков?Понимать влияние состояния формы, чистоты сырья, настроек процесса и охлаждения на отражение поверхности.
Разница в машинеПечь для плавления или машина для вакуумного литья прутков?Сравните открытую плавку и ручную разливку с контролируемым вакуумным литьем слитков, прежде чем выбирать оборудование.
Маршрут продуктаПроизводство литых или чеканных слитков?Узнайте, почему литейные и чеканные слитки требуют разной формовки, прокатки, вырубки, полировки и штамповки оборудование.
Полный процессКак производится готовый золотой слиток?Выполните подготовку материала, вакуумное литье, печать логотипа и маркировку серийного номера в рамках единого рабочего процесса.
Нестандартная оснасткаКак выбрать форму для графитового стержня?Просмотрите выбор графита и подготовьте чертеж стержня, размер полости и детали формы, необходимые для настройка.
Часто задаваемые вопросы о машине для вакуумного изготовления золотых слитков
Оставьте на странице только эти часто задаваемые вопросы. Если используется схема Часто задаваемые вопросы по Rank Math, введите туда те же вопросы и ответы, не добавляя еще один видимый блок часто задаваемых вопросов.
Нужен ли мне гранулятор металла перед машиной для вакуумного литья золотых слитков?
Является ли водяной охладитель дополнительным?
Может ли одна машина производить несколько золотых слитков разных размеров?
Какая информация необходима для настройки графитовой формы?
Зачем использовать одновременно гидравлический штамповочный пресс и машину для точечной маркировки?
Может ли одно и то же оборудование производить серебряные и золотые слитки?
Как я могу получить яркую, зеркальную поверхность золотых или серебряных слитков?
Что необходимо настроить для слитка весом 12,5 кг или 1000 унций?
Запросите полное предложение по производству золотых или серебряных слитков
Отправьте металл, чистоту, вес и размеры слитков, слитки за цикл, дневную выработку, изображение логотипа, формат серийного номера, местный источник питания и доступные утилиты мастерской. Затем CDOCAST может предложить подходящую машину для вакуумного литья, графитовые формы, водяной охладитель, гранулятор, гидравлический пресс с логотипом и систему точечной маркировки.
Фотографии машины
Вакуумная машина для изготовления золотых слитков 1 кг с автоматическим открыванием крышки
Нажмите здесь, чтобы посмотреть видео»


Вакуумная машина для изготовления золотых слитков 2 кг с автоматическим открыванием крышки
Нажмите здесь, чтобы посмотреть видео»


4KG Вакуумная машина для изготовления золотых слитков с автоматическим открыванием крышки
Нажмите здесь, чтобы посмотреть видео»


 8KG Вакуумная машина для изготовления золотых слитков с автоматическим открыванием крышки
нажмите здесь, чтобы посмотреть видео


Подробнее

Вакуумная машина для литья золотых и серебряных слитков массой 12,5–30 кг
Нажмите здесь, чтобы посмотреть видео»

 Туннельная печь для автоматического вакуумного литья серебряных слитков весом 1000 унций 30 кг
Нажмите здесь, чтобы посмотреть видео»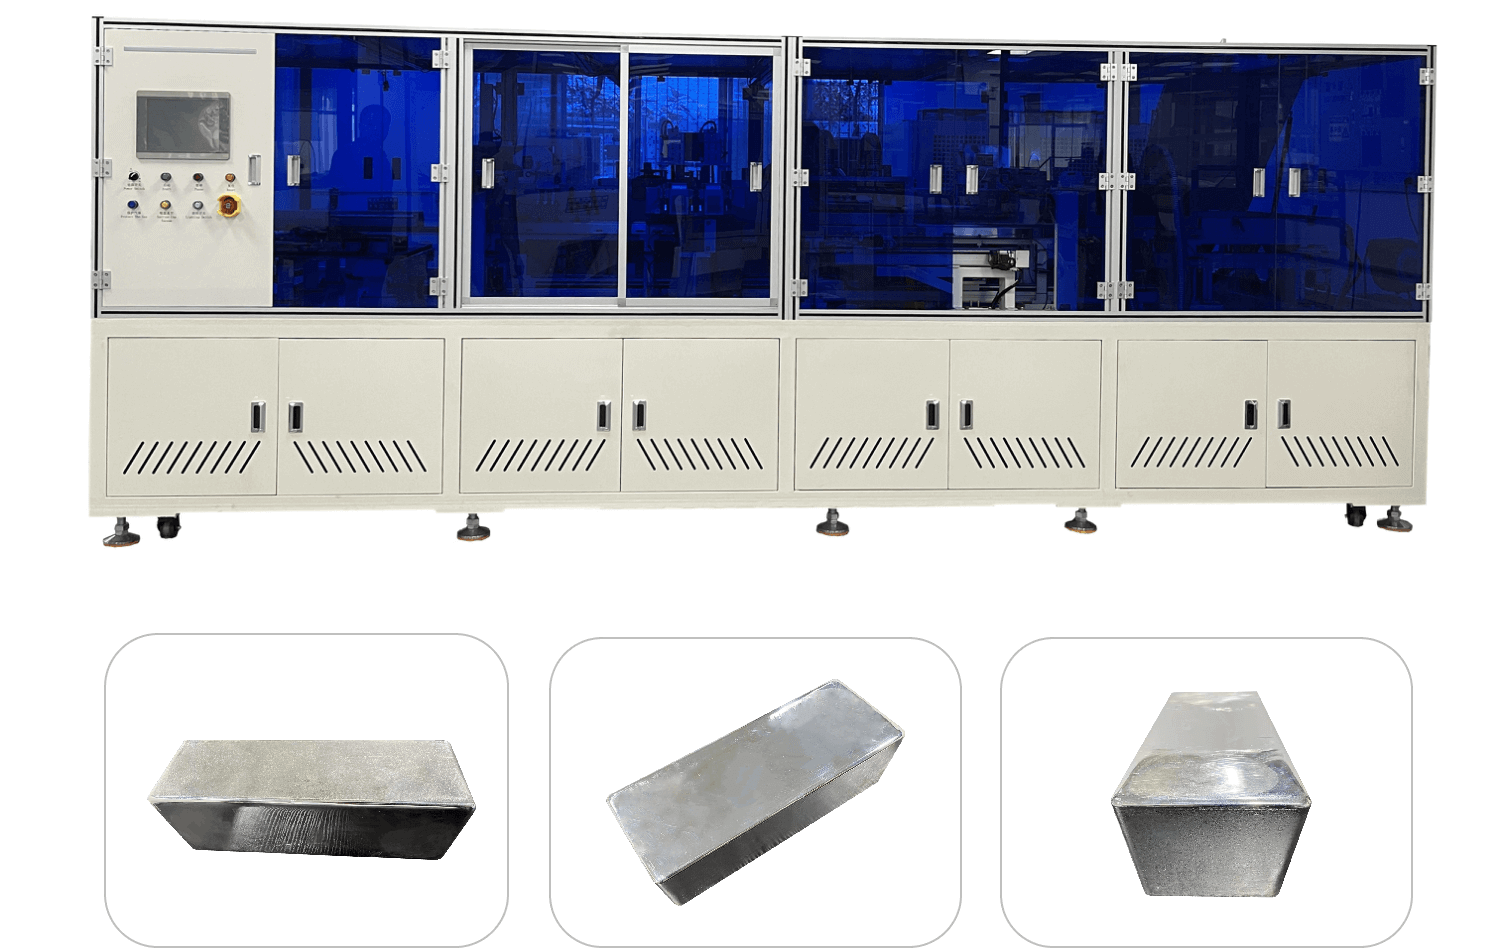
Производственный процесс
Графитовая форма

ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Вакуумная машина для литья золотых и серебряных слитков
Оборудование: Вакуумная машина для литья золотых и серебряных слитков. Цена рассчитывается с учётом металла, рабочей загрузки, числа плавок за смену, способа разливки, мощности и требуемой автоматизации.
Проект поставки: Вакуумная машина для литья золотых и серебряных слитков. До отгрузки согласуются напряжение и частота сети, охлаждение, размеры рабочей зоны и экспортная упаковка. Для крупной установки заранее готовят план размещения, подключения и пусконаладки.