
Прокатный стан с валками из карбида вольфрама
В прокатном стане CDOCAST из карбида вольфрама используются рабочие валки из твердого сплава для точной чистовой обработки золота, серебра, платины, меди, алюминия и совместимых металлических листов. Четыре стандартные модели обеспечивают компактную отделку листов, намотку с помощью магнитно-порошковой муфты и выходную толщину до 0,05 мм в указанной конфигурации RMM5.5.
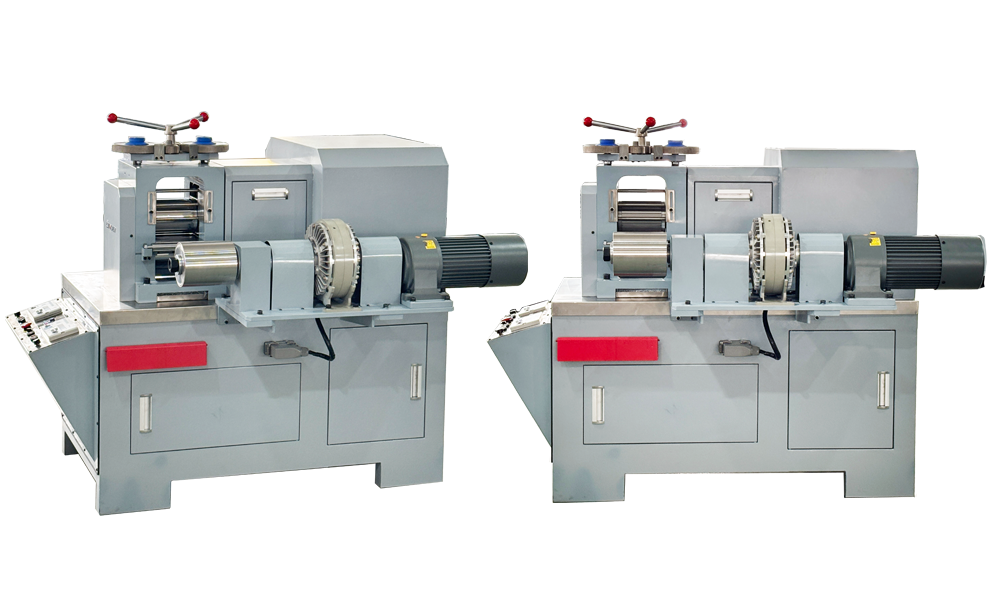
Точная чистовая обработка после первичного обжатия листа
Прокатный стан из карбида вольфрама (также известный как прокатный стан из вольфрамовой стали или валковый стан с карбидом) обычно выбирается, когда износ валков, консистенция поверхности и точный контроль толщины более важны, чем экономичное интенсивное обжатие.
Для многих рабочих процессов с золотом, серебром и медью это стандарт Прокатный стан Cr12MoV или DC53 сначала выполняет более крупные проходы обжатия. Затем металл поступает на листопрокатный станок из карбида вольфрама для окончательных точных проходов. Такой подход снижает ненужный износ твердосплавных валков премиум-класса.
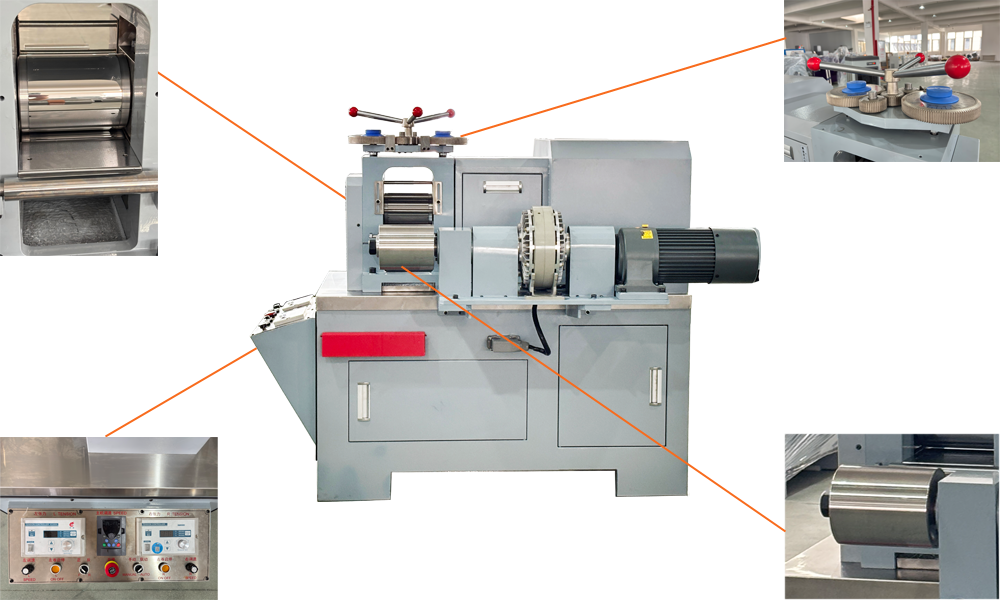
Преимущества прокатного стана из карбида вольфрама
Характеристики продукции ориентированы на износостойкость твердосплавных валков, контроль чистовой обработки и стабильную намотку.
Поверхности твердосплавных валков предназначены для обеспечения требовательной износостойкости и контролируемого прокатного листа финишная обработка.
Стандартные модели указывают минимальный выход от 0,1 мм, при этом RMM5,5 указан до 0,05 мм для золота шириной 60 мм.
Моментный двигатель или намотчики с магнитным порошковым сцеплением обеспечивают более стабильную намотку в соответствии с выбранной конфигурацией.
Рама, привод и роликовый узел обеспечивают повторяющиеся точные проходы для ценного металлического листа и фольги.
Стандартные модели прокатных станов из карбида вольфрама
Выберите модель по входной толщине, целевой мощности, ширине полосы, металлу, допуску и требуемой системе намотки.
CDO-RMC4
3 кВтВыход 5–0,1 ммМоталка с моментным двигателем
CDO-RMC5.5
4 кВтВыход 20–0,1 ммМоталка с моментным двигателем
CDO-RMM5.5
4 кВтуказанный диапазон 30–0,05 ммМоталка с магнитно-порошковой муфтой
CDO-RMM7.5
5,5 кВтВыход 25–0,1 ммМоталка с магнитно-порошковой муфтой
Параметры прокатного стана из карбида вольфрама
Двигатель в сборе, толщина, сравнение валков, намотчиков, веса и размеров машины с исходными спецификациями продукта.
| Спецификация | RMC4 | RMC5.5 | RMM5.5 | RMM7.5 |
|---|---|---|---|---|
| Двигатель | 3 кВт | 4 кВт | 4 кВт | 5,5 кВт |
| Напряжение | 380 В, три фазы, 50/60 Гц | |||
| Скорость ролика | 8,5 м/мин | 10,7 м/мин | 10,7 м/мин | 11,4 м/мин |
| Толщина вывода | 5–0,1 мм | 20–0,1 мм | 30–0,05 мм для золота шириной 60 мм | 25–0,1 мм |
| Заявленный допуск на выходе | Подтвердить | Подтвердить | ±0,003 мм | Подтвердить |
| Материал валика | Карбид вольфрама | |||
| Твёрдость валков по техническим характеристикам | HRA 92–93 | |||
| Размер ролика | Φ98×120 мм длина твердого сплава 90 мм | Φ123×152 мм длина твердого сплава 120 мм | Φ123×152 мм длина твердого сплава 120 мм | Φ132×180 мм Длина твердого сплава 150 мм |
| Смазка | Втулка подшипника, смазанная консистентной смазкой | |||
| Тип намотки | Моментный двигатель | Моментный двигатель | Магнитная порошковая муфта | Магнитная порошковая муфта |
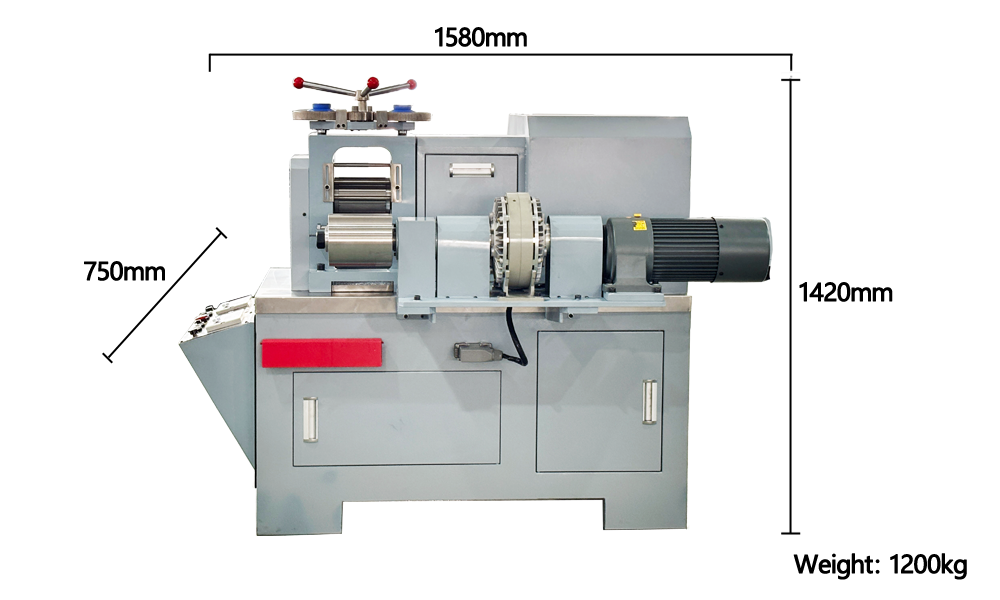
| Вес машины | 500 кг | 630 кг | 650 кг | 1200 кг |
| Размеры (Д×Ш×В) | 920×1020×1300 мм | 1320×1160×1370 мм | 1420×1260×1470 мм | 1580×1350×1420 мм |
| Дополнительный намотчик магнитного порошка | — | — | 5 кг OPC-050 или 10 кг OPC-100 | 10 кг |
| Намоточный двигатель | — | — | 5 кг: 1100 Вт 10 кг: 2200 Вт | 2,2 кВт |
Детали станка и прецизионное управление прокаткой
Три важные конфигурации, охватывающие рабочие валки из карбида вольфрама, намотку с контролируемым натяжением и сверхточную работу с ЧПУ.

Рабочие валки из карбида вольфрама
Поверхности валков из карбида вольфрама высокой твердости обеспечивают высокую износостойкость и стабильность размеров для контролируемых финальных проходов. Поддержание чистоты, параллельности и отсутствия твердых частиц в рулонах помогает защитить качество листа и постоянство толщины.
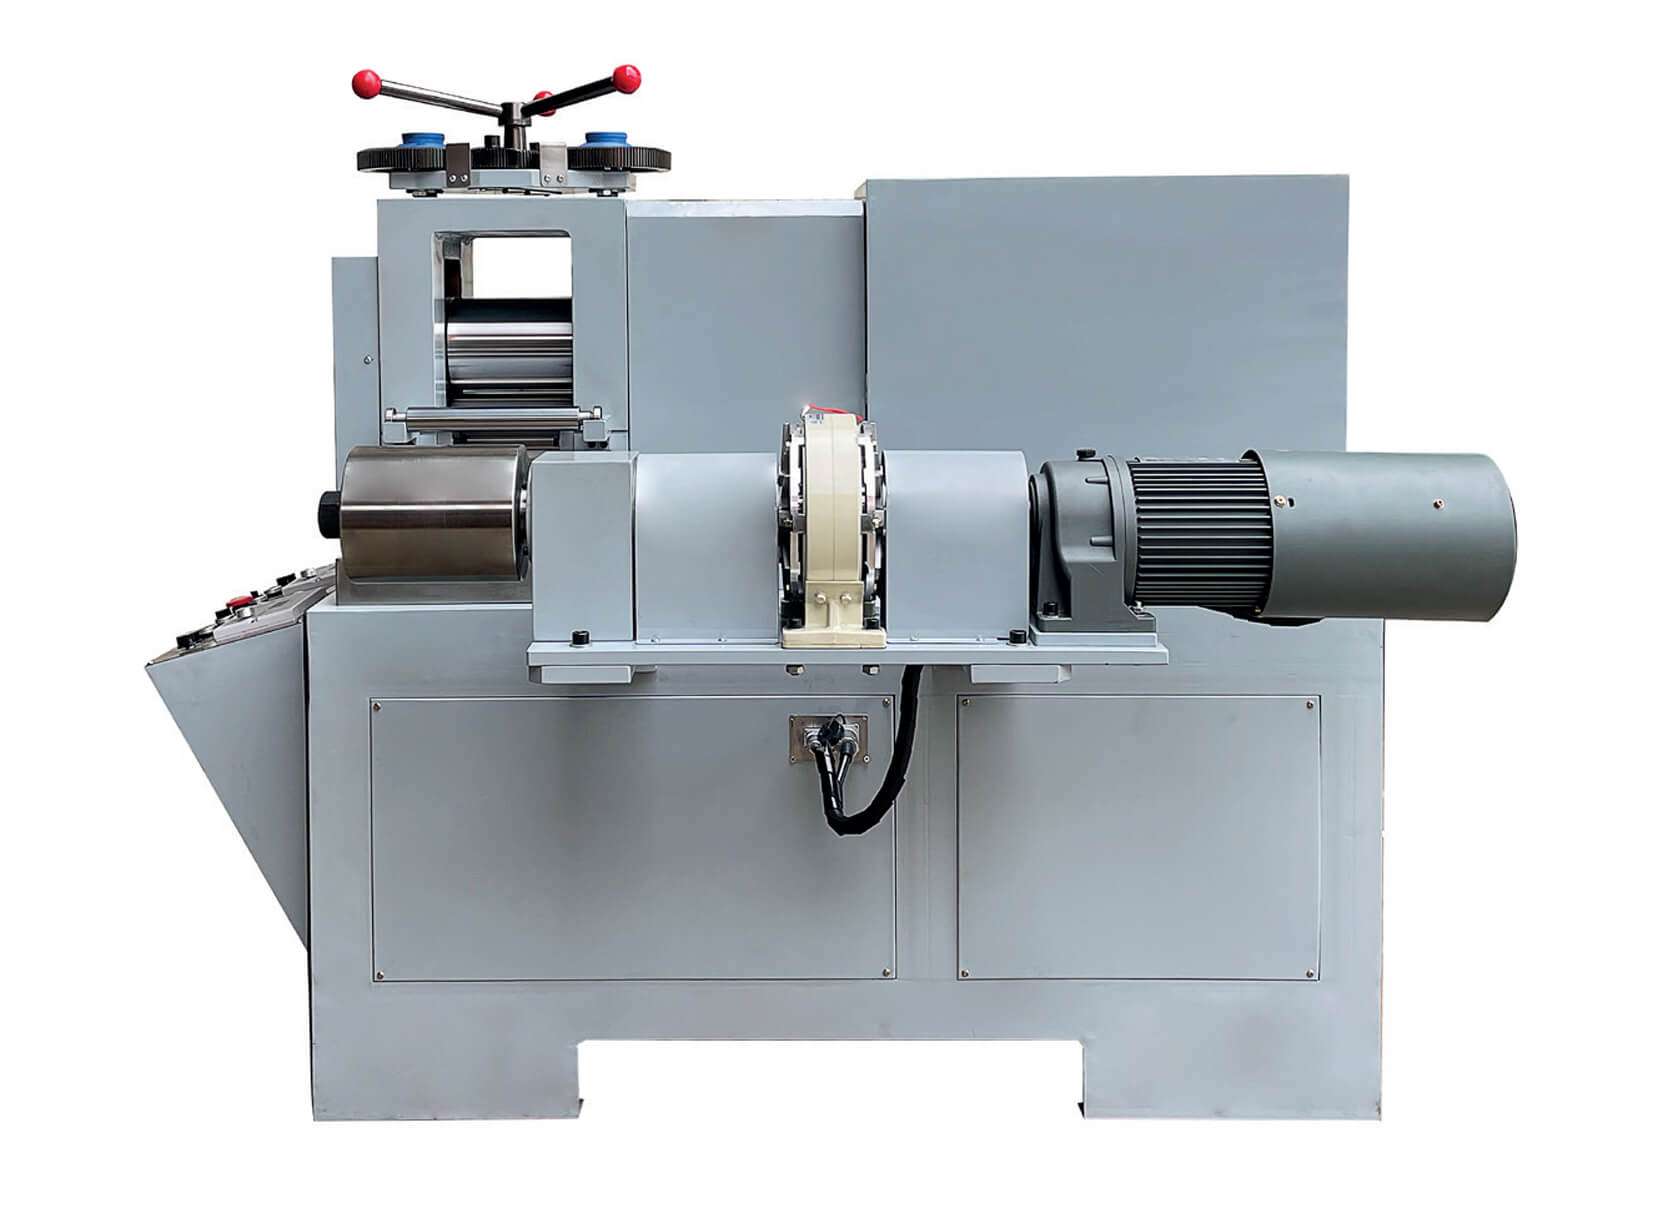
Магнитная порошковая муфта для перемотки и размотки
На сконфигурированных непрерывных линиях магнитные порошковые муфты регулируют крутящий момент на узлах приема и отвода полосы для более равномерного натяжения намотки. Контролируемое скольжение также обеспечивает механическую защиту в случае неожиданного повышения сопротивления. В стандартных спецификациях RMM указан намотчик; полная схема размотки и перемотки должна быть подтверждена требуемым весом рулона и шириной ленты.
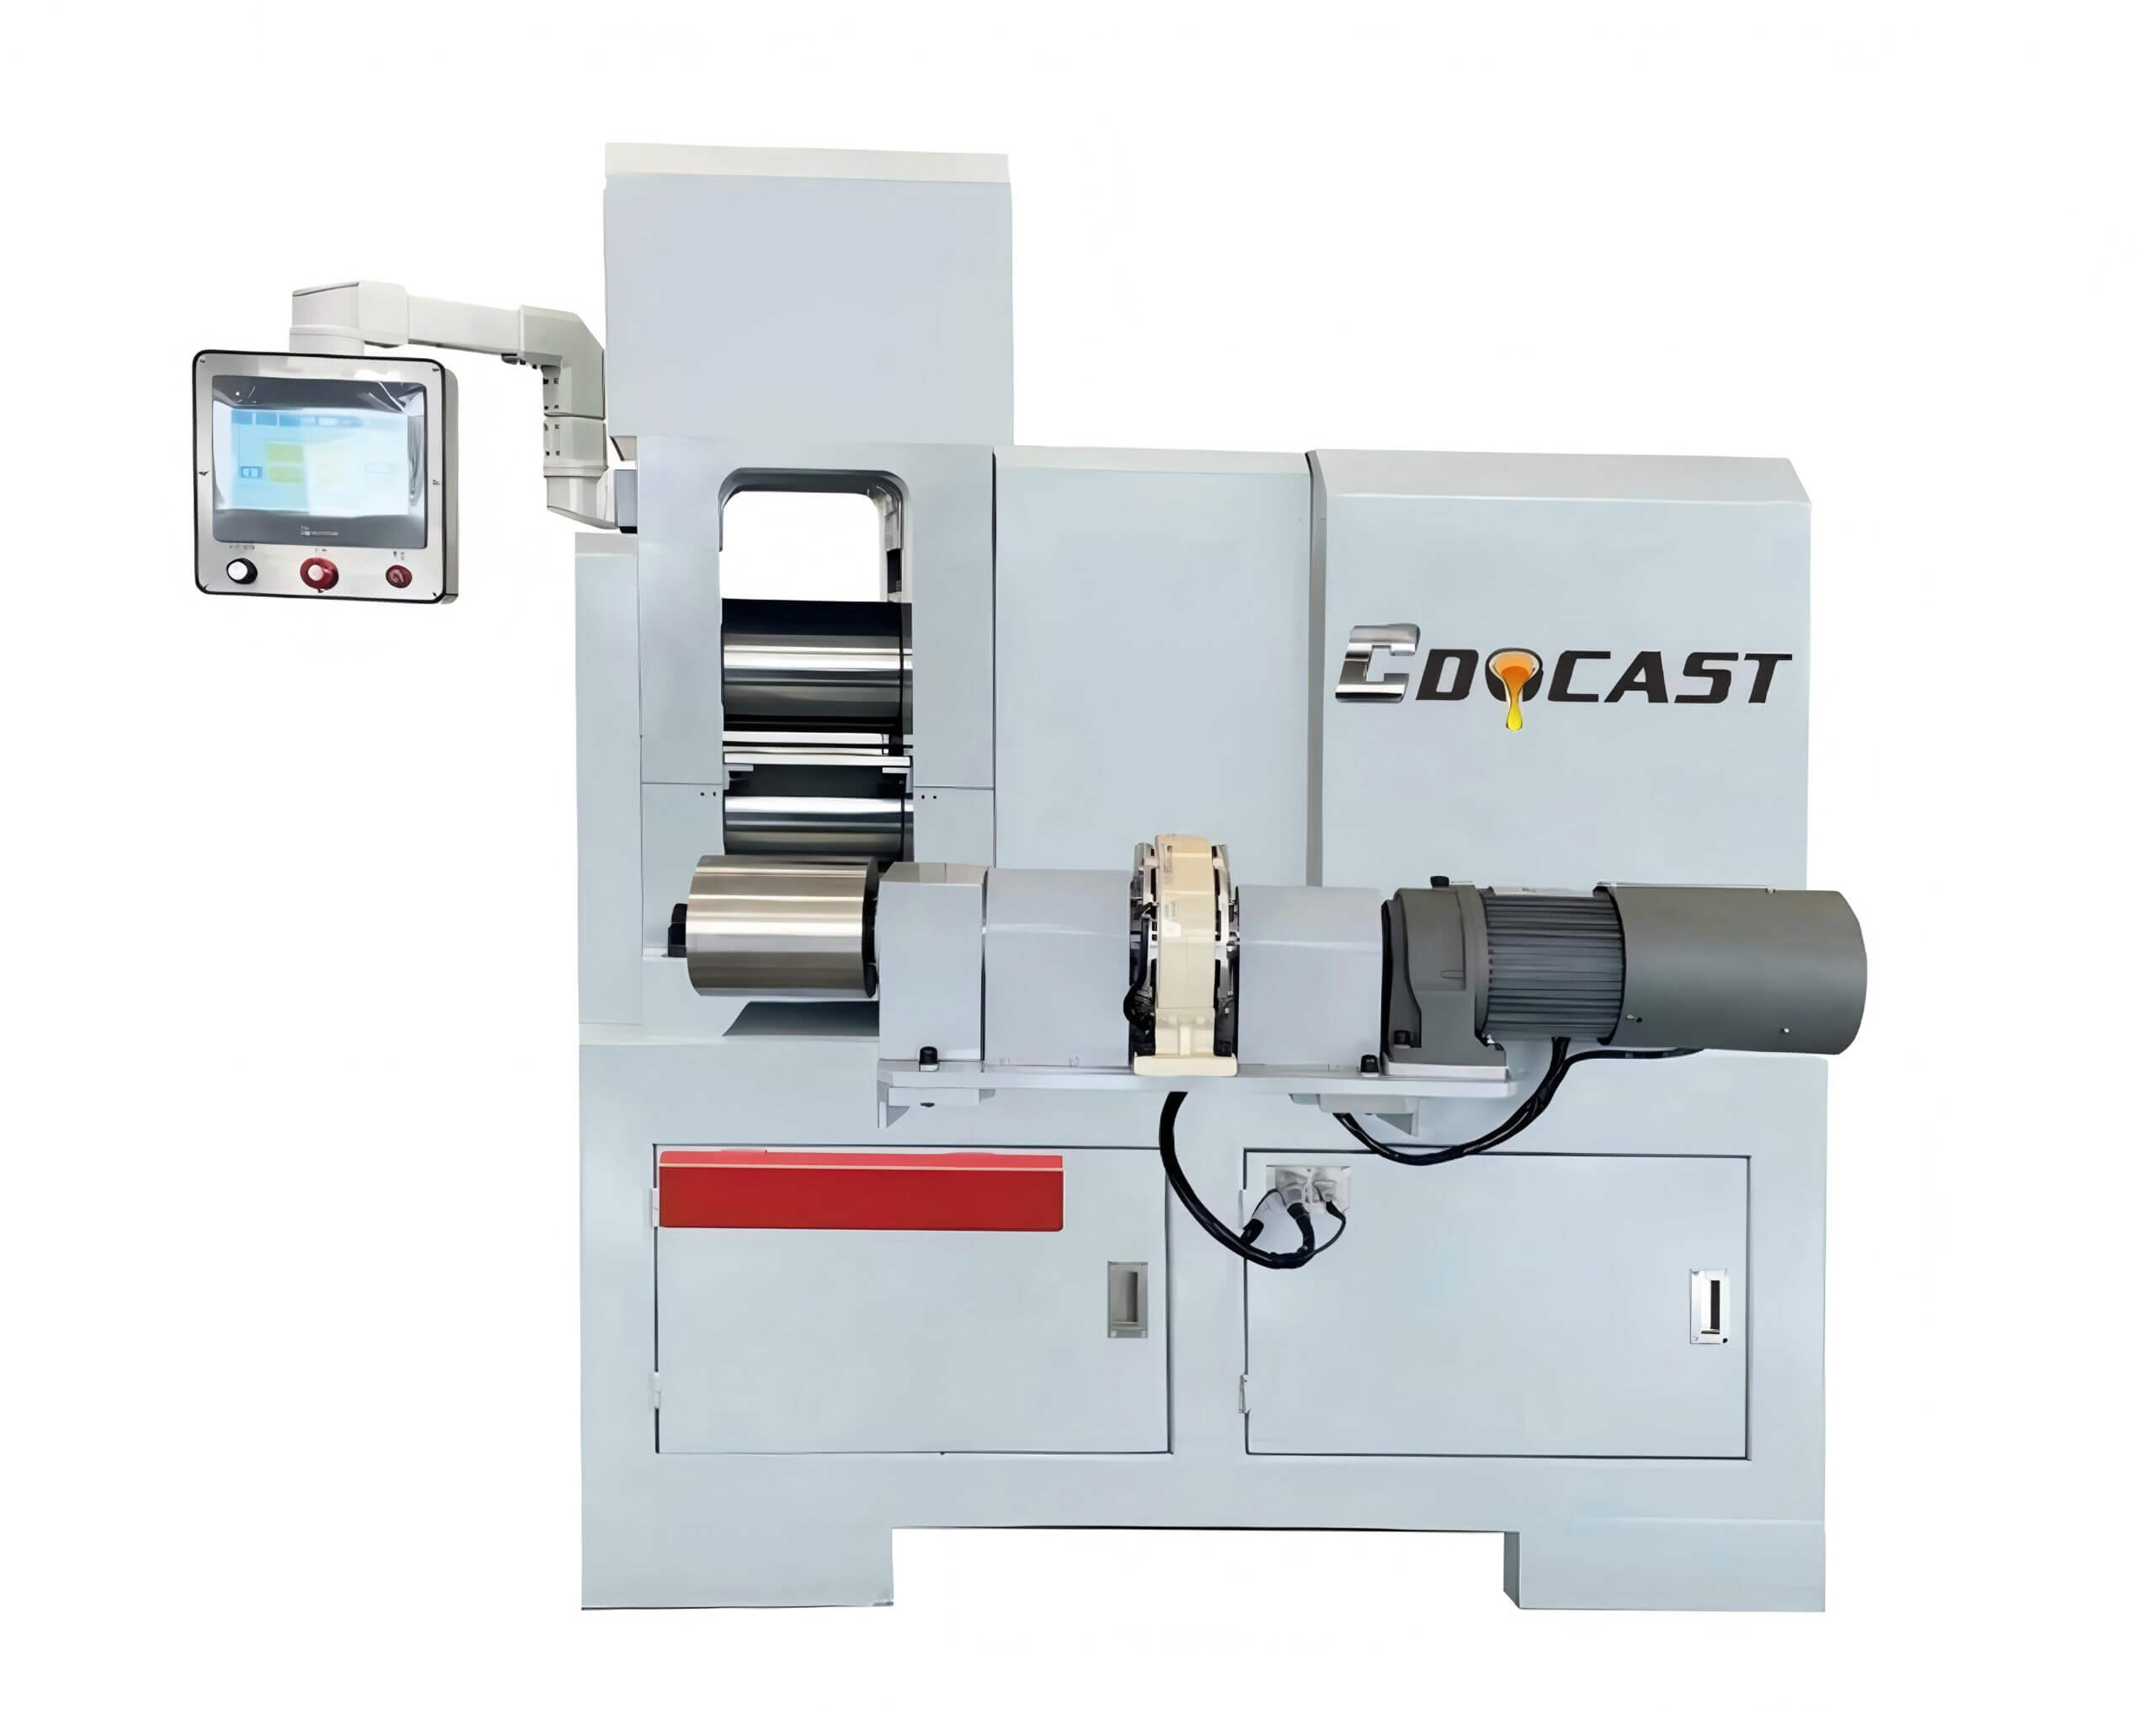
Система управления ЧПУ и серводвигателем
В сверхточной конфигурации с числовым программным управлением интерфейс ЧПУ с сенсорным экраном работает с сервоприводом система привода для повторяемой регулировки и более последовательного управления процессом. Функции ЧПУ и сервопривода следует выбирать в соответствии с требуемым допуском по толщине и уровнем автоматизации.
Рекомендуемый процесс прецизионной прокатки
Практическая производственная последовательность, которая защищает твердосплавные валки премиум-класса и улучшает контроль заключительного прохода.
Используйте стандартный прокатный стан из легированной стали для большего обжатия толщины, когда позволяют требования к поверхности.
Подготовьте металл в соответствии с поведением сплава при наклепе и удалите частицы, которые могут оставить следы на твердосплавных валках.
Используйте прокатный стан из карбида вольфрама для контролируемой конечной толщины и полосы коллекцию.
Для первичного сокращения сравните стан с прокаткой металлических полос. Для четырехвалковой обработки с намоткой на станке с ЧПУ просмотрите четырёхвалковый прецизионный прокатный станок..
Загрузите каталог прокатных станов с вольфрамовыми валками
Ознакомьтесь с модельным рядом, размерами роликов, выходной толщиной, вариантами моталки и размерами станка.
Часто задаваемые вопросы по прокатному стану из карбида вольфрама
Один видимый набор часто задаваемых вопросов, охватывающий области применения, модели, толщину, намоточные устройства, защиту рулонов и планирование производства.
Для чего используется прокатный стан из карбида вольфрама?
Это прецизионная машина для прокатки листов и фольги, оснащенная рабочими валками из карбида вольфрама. Его обычно выбирают для заключительных проходов золота, серебра, платины, меди, алюминия и совместимых сплавов, когда важны износостойкость, однородность поверхности и точный контроль толщины.
Когда следует выбирать твердосплавные валки вместо стандартных валков из легированной стали?
Стандартные валки Cr12MoV или DC53, как правило, более экономичны для крупного первичного обжатия. Валки из карбида вольфрама лучше использовать для контролируемых чистовых проходов, получения точной толщины и строгих требований к поверхности.
Какова минимальная указанная толщина на выходе?
RMC4, RMC5.5 и RMM7.5 указаны с точностью до 0,1 мм. RMM5.5 указан с точностью до 0,05 мм для золота шириной 60 мм с указанным выходным допуском ±0,003 мм. Фактические результаты зависят от металла, ширины, плоскостности на входе, режима обжатия и состояния рулона.
Как выбрать между RMC4, RMC5.5, RMM5.5 и RMM7.5?
Сравните входную толщину, целевую производительность, ширину полосы, металл, допуск, производительность и требования к намотке. В моделях RMC используются намотчики с моментным двигателем, а в моделях RMM — намотчики с магнитной порошковой муфтой.
Что делает магнитная порошковая муфта?
Муфта помогает контролировать крутящий момент намотки и обеспечивает более стабильный сбор ленты. Перед выбором намоточного устройства подтвердите необходимый вес рулона, ширину полосы, скорость линии и двигатель намотки.
Как защитить рулоны из карбида вольфрама?
Не допускайте попадания в материал и рулоны твердых частиц, избегайте подачи материала, превышающего номинальную толщину или ширину, проверяйте входящие края листов и используйте стандартные рулоны для ненужного сильного обжатия. Следуйте прилагаемым процедурам смазки, выравнивания и технического обслуживания.
Можно ли настроить напряжение и конфигурацию намотчика?
Стандартная спецификация — трехфазное напряжение 380 В, 50/60 Гц. Могут быть доступны альтернативные электрические требования и конфигурации намотки, но перед производством они должны быть подтверждены с учетом металла, ширины полосы, заданной толщины и требований к рулону.
Заменяет ли эта машина стан для прокатки первичной металлической полосы?
Обычно нет. Экономически эффективный рабочий процесс часто использует стандартный прокатный стан для больших проходов обжатия и прокатный стан из карбида вольфрама для окончательных прецизионных проходов. Точный процесс зависит от сплава и требуемой чистоты поверхности.
Подтвердите правильный твердосплавный валковый стан
Отправьте свой металл, входную толщину, ширину полосы, целевую производительность, допуск, вес рулона, напряжение и производительность.
Конструкция и узлы машины
Особенность
Прокатный стан из карбида вольфрама:
1. Ролик из вольфрамовой стали сверхвысокой твердости
Наши ролики, изготовленные из карбида вольфрама (твердого сплава) высокой плотности, обладают исключительной твердостью HRC 92–93, что намного превосходит обычные ролики из легированной стали (HRC 60–65). Обладая исключительной износостойкостью, они обеспечивают в 5–8 раз больший срок службы, что делает их идеальными для высокоточных и высокопрочных процессов непрерывной прокатки. Их непревзойденная стабильность обеспечивает стабильную работу без деформации при длительном использовании.
2. Прецизионная штамповка
Достигает точности прессования ±0,01 мм, производя листы одинаковой толщины, без заусенцев и трещин. Идеально подходит для обработки ультратонких материалов, таких как высокоточная фольга из драгоценных металлов (золото, серебро, платина) и электронных компонентов из фольги.
3. Зеркальная поверхность
Наша специализированная технология полировки обеспечивает безупречную поверхность с зеркальной поверхностью Ra≤0,05 мкм, устраняя необходимость в дополнительной полировке. Готов к немедленному использованию в высококачественных декоративных целях, нанесении электронных покрытий и других требовательных областях.
4. Магнитно-порошковая муфта: прецизионный контроль крутящего момента + защита от перегрузки.
Наша магнитопорошковая муфта, обеспечивающая динамическую регулировку крутящего момента посредством тока возбуждения (миллисекундный отклик), обеспечивает точный контроль и идеально подходит для частых изменений силы прокатки (например, при изменении материалов/толщины). Его свойства, подобные гибкому соединению, повышают адаптируемость процесса. При перегрузках (например, застревании материала) муфта мгновенно проскальзывает, изолируя избыточный крутящий момент, обеспечивая быстрое реагирование и надежную защиту оборудования.
5. Интеллектуальная синергическая система намотки/размотки
Наша высокоточная система намотки/размотки с сервоприводом, интегрированная с магнитно-порошковой муфтой, обеспечивает полностью автоматизированное непрерывное производство. Система регулирования скорости и натяжения с обратной связью (точность ±1%) динамически регулирует натяжение прокатки, чтобы предотвратить растяжение или поломку материала. Оснащенный интеллектуальными модулями направления кромок и модулями постоянного натяжения, он оптимизирован для работы с ультратонкой фольгой из драгоценных металлов толщиной 0,01 мм, обеспечивая печать без складок и повреждений. От размотки до прокатки и перемотки — весь процесс выполняется за одну подачу, что повышает производительность на 40 % при минимизации отходов — идеальное решение для обработки фольги премиум-класса.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Прокатный стан с валками из карбида вольфрама
Оборудование: Прокатный стан с валками из карбида вольфрама. Стоимость и исполнение определяются материалом, входным и конечным размером заготовки, производительностью, усилием или числом проходов и уровнем автоматизации.
Проект поставки: Прокатный стан с валками из карбида вольфрама. Для доставки согласуются масса, габариты и экспортная упаковка. До монтажа проверяются фундамент, рабочая зона, электропитание, гидравлика и требования к безопасному обслуживанию.