
Машина для обжатия концов труб
CDOCAST CDO-TN1 уменьшает и сужает конец трубки из драгоценного металла диаметром 2–12 мм. Сформированный зауженный заходной конец может легче входить в волоку для волочения труб, помогая подготовить трубы из золота, серебра, меди и совместимых сплавов для последующего обжатия и калибровки.

Что такое станок для обжатия концов труб?
Станок для обжатия концов труб формирует уменьшенную или коническую секцию на конце металлической трубы. При производстве труб из драгоценных металлов этот меньший ведущий конец особенно полезен перед волочением трубы: станок формирует заострённый конец трубы, который можно пропустить через волоку и захватить тянущим механизмом для следующей операции.
CDO-TN1 — это машина для формования концов труб из золота, серебра, меди и труб из подходящих сплавов. С подходящими матрицами он может служить в качестве станка для обжатия концов золотых трубок, станка для обжатия концов серебряных труб или станка для подготовки концов медных труб. В нем используется формовочная головка с приводом от двигателя, инструмент D2 диаметром 100 мм и электрическая система смазки. Он не заменяет волочильную машину для труб; он подготавливает конец трубы к волочению или другой последующей операции.
- Рабочий диапазон наружного диаметра трубы: 2–12 мм.
- Максимальная степень обжатия: до 50%.
- Подходящая геометрия матрицы зависит от диаметра трубы, толщины стенки, сплава и требуемой формы выводного конца.

CDO-TN1 — станок для обжатия концов труб из драгоценных металлов
Одна компактная модель охватывает опубликованный рабочий диапазон Φ2–12 мм с помощью специального инструмента, выбранного из спецификации трубы.

Станок CDO-TN1 для обжатия концов труб
Предназначен для подготовки конических концов труб к волочению, калибровке или другим последующим операциям без обрезки конца трубы.
Технические характеристики станка для обжатия концов труб
Таблица соответствует каталогу трубоформования CDOCAST и опубликованному продукту CDO-TN1. спецификация.
| Спецификация | CDO-TN1 |
|---|---|
| Напряжение | 380 В, 3 фазы, 50 Гц |
| Мощность двигателя | 3 кВт |
| Максимальный диаметр трубки | Φ12 мм |
| Минимальный диаметр трубки | Φ2 мм |
| Максимальный коэффициент сужения | ≤50% |
| Материал и твердость матрицы | D2, HRC 60–62 |
| Матрица длина | 100 мм |
| Система смазки | Трехфазный электрический насос |
| Размер машины (Д×Ш×В) | 730×480×1050 мм |
| Вес машины | 350 кг |
Процесс обжатия конца трубы
Правильный инструмент и смазка необходим при уменьшении тонкостенных золотых, серебряных или медных трубок.
Подтвердите внешний диаметр, толщину стенки, состояние шва, прямолинейность и необходимость отжига материала.
Сопоставьте инструмент для суживания D2 с входящей трубкой и необходимым диаметром, длиной и конусностью подводящего конца.
Вставьте указанную длину в формовочную головку и постепенно уменьшайте конец, не превышая утвержденного уменьшения.
Проверьте диаметр шейки, длину конуса, концентричность и поверхность перед подачей трубы в фильеру.
Конструкция и принцип работы станка
Компактная компоновка обеспечивает доступность рабочей головки, органов управления и смазочного соединения для оператора.

Применение золотых, серебряных и медных труб
Окончательный выбор штампа должен соответствовать фактическому сплаву, толщине стенки и график чертежей, а не только название материала.
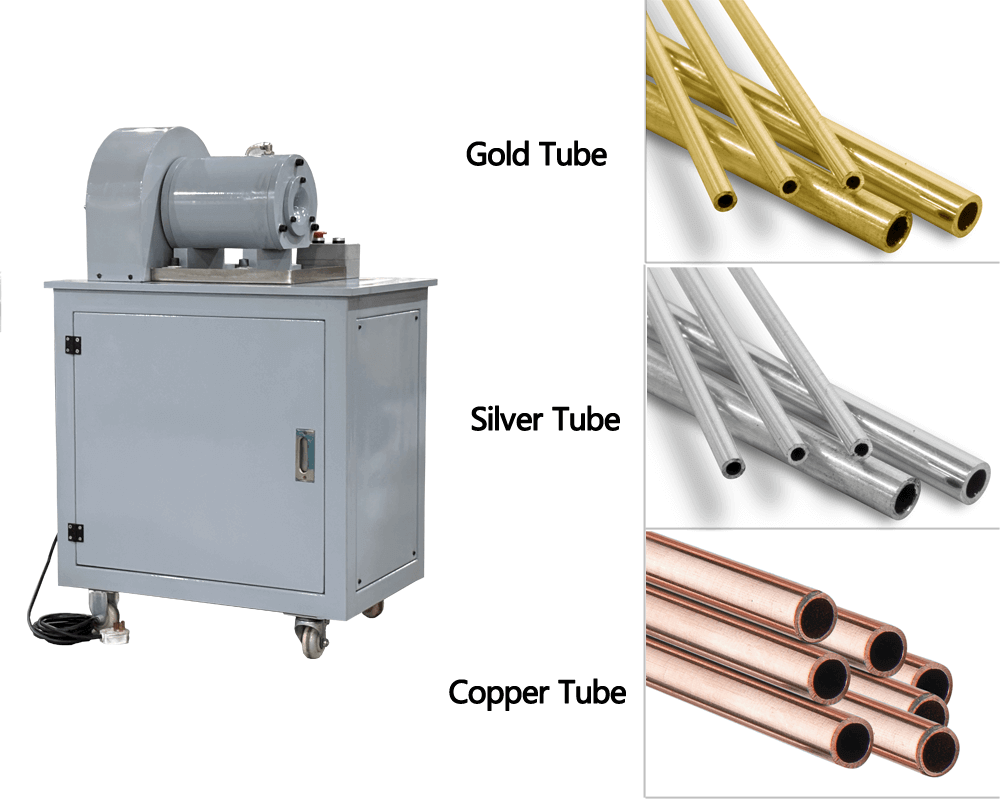
Драгоценные металлы и медные трубы
Поддерживает подготовку конца трубы для золота, K-золота, серебра, меди и совместимых сплавов в пределах указанного диапазона диаметров.

Подготовка конца трубы для волочения
Создает уменьшенный конец трубы, который может входить в волоку меньшего размера и обеспечивать секцию захвата для последующего обжатия.
Данные, необходимые для расчёта предложения на станок для изготовления горловин
Отправьте как входящие, так и требуемые размеры зауженного конца, чтобы можно было правильно оценить инструмент.
Сопутствующее оборудование для производства труб из драгоценных металлов
Образование шейки обычно располагается между первоначальным формованием трубы и последующим волочением или отжигом трубы.
Загрузите каталог машин для формовки металлов
Просмотрите серию формовочных труб, затем отправьте входящие трубы и необходимые размеры зауженного конца для выбора инструментов.
Часто задаваемые вопросы о машинах для формовки труб
Ответы на вопросы закупок для производителей ювелирных изделий и трубок из драгоценных металлов.
Какова основная цель машины для обжатия конца трубки?
Он уменьшает или сужает конец трубки. При производстве труб из драгоценных металлов меньший ведущий конец помогает трубе войти в волоку и дает оператору секцию, за которую можно захватить следующую обработку.
Какие диаметры труб может обрабатывать CDO-TN1?
В техническим характеристикам производителя указан рабочий диапазон от Φ2 мм до Φ12 мм. Инструмент по-прежнему должен соответствовать точному наружному диаметру, толщине стенки и требуемому профилю зауженного конца.
Каков максимальный степень обжатия?
В каталоге указан максимальный степень обжатия ≤50%. Практическое уменьшение для конкретной трубы зависит от пластичности сплава, толщины стенки, состояния шва, состояния отжига и геометрии штампа.
Может ли машина сжимать золотые, серебряные и медные трубы?
Да, это основные области применения. Обеспечьте сплав и отпуск, поскольку чистое золото, каратное золото, серебро и медь ведут себя по-разному во время обжатия концов трубы.
Обжатие конца трубы и волочение трубы — это одна операция?
Нет. Обжатие формирует только короткий зауженный участок на конце трубы. При волочении трубы труба протягивается через матрицу, чтобы уменьшить и определить размер более длинной секции или всей трубы.
Чем станок для обжатия концов труб отличается от оборудования для редуцирования всей трубы?
На некоторых рынках эти термины могут частично совпадать, но необходимая операция должна быть четко определена. Здесь представлен CDO-TN1 для обжатия конических концов трубы и подготовки фильеры; Покупатели, которым требуется ротационная обжимка по всей длине, должны предоставить отдельный технологический чертеж.
Какая информация требуется для определения цены на станок для изготовления горловин?
Укажите материал, входящий наружный диаметр и толщину стенки, окончательный диаметр и длину зауженного участка, профиль конуса, длину трубы, количество продукции, размер последующей волочильной матрицы и заводское напряжение.
Нужно решение для формовки концов труб из драгоценных металлов?
Отправьте в CDOCAST чертеж вашей трубы, сплав, толщину стенки и требуемый профиль шейки для оценки инструмента CDO-TN1.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Машина для обжатия концов труб
Оборудование: Машина для обжатия концов труб. Стоимость и исполнение определяются материалом, входным и конечным размером заготовки, производительностью, усилием или числом проходов и уровнем автоматизации.
Проект поставки: Машина для обжатия концов труб. Для доставки согласуются масса, габариты и экспортная упаковка. До монтажа проверяются фундамент, рабочая зона, электропитание, гидравлика и требования к безопасному обслуживанию.