
Полный процесс производства золотой и серебряной проволоки диаметром 1 мм: от литья до точного волочения
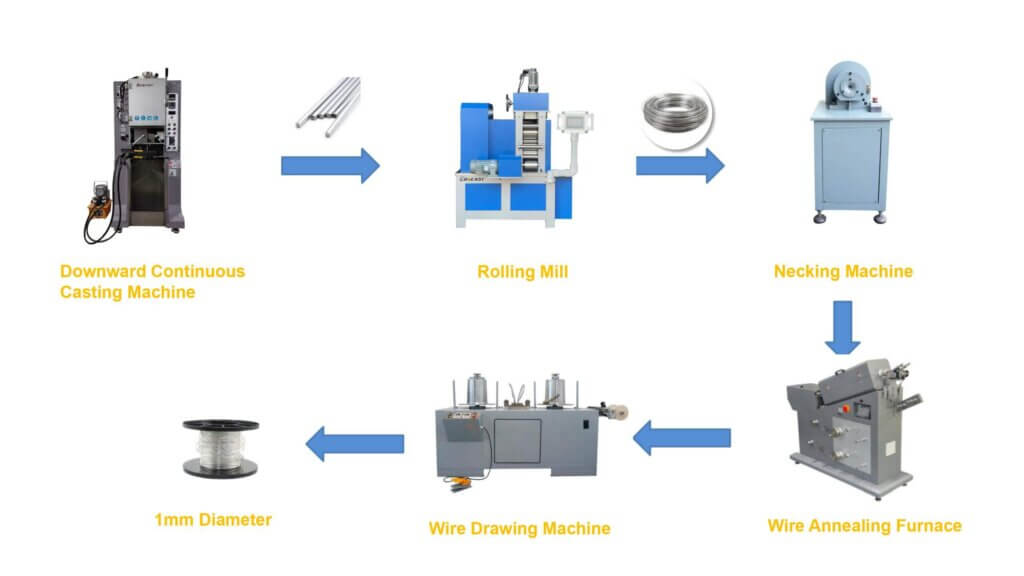 Введение в производство проволоки из драгоценных металлов
Производство высокоточной золотой и серебряной проволоки диаметром до 1 мм представляет собой выдающийся подвиг металлургического машиностроения. Эти специализированные провода выполняют важные функции во многих отраслях промышленности, включая электронику (для полупроводниковых соединительных проводов), изготовление роскошных ювелирных изделий, производство медицинского оборудования и передовые научные приложения. Производственный процесс требует исключительной точности, поскольку даже микронные отклонения могут существенно повлиять на эксплуатационные характеристики проволоки.
В этом подробном руководстве рассматривается весь производственный процесс с упором на пять основных частей оборудования, которые превращают необработанные драгоценные металлы в идеально калиброванную проволоку диаметром 1 мм:
- Машина непрерывного литья вниз – создает исходную катанку. из расплавленного металла
- Прокатный стан— Систематически уменьшает диаметр проволоки за счет контролируемого сжатия.
- Станок для заострения конца проволоки– Подготавливает передний конец заготовки к заправке в волоку.
- Печь для отжига – Оптимизирует свойства материала за счет нагрева. обработка
- Машина для волочения проволоки – достигается окончательный диаметр 1 мм с точностью до микрона.
Каждый этап этого процесса вносит свой вклад в окончательное качество проволоки, уделяя особое внимание сохранению структурной целостности металла, качества поверхности и механических свойств. Мы исследуем не только то, как работает каждая машина, но и почему каждый шаг имеет решающее значение для производства проволоки, соответствующей строгим стандартам высокотехнологичных отраслей.
1. Установка непрерывного литья заготовок вниз: основа качества
Важный первый шаг
Установка непрерывного литья заготовок вниз устанавливает основные параметры качества для всего производственного процесса. В отличие от традиционных методов литья, при которых производятся отдельные слитки, этот непрерывный процесс создает однородный, непрерывный стержень из драгоценного металла, обычно с начальным диаметром 8–12 мм.
Продвинутая механика процесса
Процесс литья начинается с плавления золота или серебра высокой чистоты (99,99% или выше) в тигле из чистого графита при контролируемых атмосферных условиях для предотвратить окисление. Затем расплавленный металл течет в графитовую форму с водяным охлаждением, где сразу же начинается затвердевание. Что делает нисходящий непрерывный процесс уникальным, так это механизм извлечения: по мере затвердевания металла на границе раздела формы он непрерывно тянется вниз роликами с точным управлением со скоростью, идеально синхронизированной с фронтом затвердевания.
Ключевые параметры, находящиеся под постоянным контролем, включают:
– Температура плавления (обычно на 50–100 °C выше точки плавления металла для улучшения текучести металла). )
– Температура и скорость потока охлаждающей воды
– Скорость экстракции (обычно 100–200 мм в минуту)
– Состав атмосферного газа
1. Настройка установки непрерывного литья вниз
Компоненты машины
Типичная система непрерывного литья вниз состоит из:
– плавильной печи(индукционный или резистивный нагрев)
– графитовый тигель и кристаллизатор (с водяным охлаждением)
– Тянущие ролики(скорость с сервоприводом)
– Система охлаждения (распыление воды или погружение)
–Узел намотки(для непрерывного приёма и намотки проволочной заготовки)
2. Параметры процесса для производства проволоки диаметром 8 мм
Основные корректировки для диаметра 8 мм
– Размер сопла пресс-формы: 8,2–8,5 мм (с учетом усадки)
– Скорость охлаждения: Более быстрое охлаждение для более мелкозернистой структуры
– Контроль натяжения: Предотвращает деформацию проволоки во время извлечения
3. Пошаговая процедура работы
(1) Запуск и предварительный нагрев
- Предварительно нагрейте графитовую форму до 200–300°C, чтобы избежать термического удара.
- Загрузите золото/серебряное сырье в тигель.
- Расплавьте под давлением инертный газ (Ar/N₂) для предотвращения окисления.
(2) Начало разливки
- Запустите извлекающие ролики на низкой скорости (100 мм/мин).
- Начните подачу воды охлаждение после выхода расплавленного металла из формы.
- Постепенно увеличивайте скорость до заданной скорости (200 мм/мин).
(3) Непрерывное производство
– Монитор диаметр с помощью лазерных микрометров.
– Отрегулируйте скорость охлаждения , чтобы предотвратить появление трещин на поверхности.
– Проверьте натяжение , чтобы избежать обрыва проволоки.
(4) Намотка & Постобработка
– намотайте проволоку на приемные бобины.
– Проверить на наличие дефектов (трещины, пористость).
– Отжиг (при необходимости) для снятия напряжений.
4. Распространенные дефекты и усилители; Устранение неполадок
| Дефект | Причина | Решение |
| Трещины на поверхности | Быстрое охлаждение, неправильная температура формы | Отрегулируйте поток воды, выполните предварительный нагрев плесень |
| Изменение диаметра | Нестабильная скорость извлечения | Оптимизировать натяжение роликов |
| Пористость | Захват газа | Дегазация расплавленного металла металла перед разливкой |
| Обрыв проволоки | Чрезмерное натяжение | Снизить скорость извлечения |
5. Преимущества непрерывного литья вниз
✅Высокая эффективность производства(непрерывная работа)
✅ Превосходное качество поверхности (отсутствие окисления)
✅ Мелкая, равномерная зернистая структура (лучшая пластичность)
✅Минимальные отходы материала (без потерь при резке)
6. Вывод
Непрерывное литье вниз является оптимальным методом для производства 8-миллиметровой золотой и серебряной проволоки с высокой точностью и стабильностью. Контролируя температура плавления, скорость охлаждения и скорость экстракциипроизводители могут добиться бездефектной проволоки готовой к дальнейшей обработке (волочение, отжиг и т. д.).
Для достижения наилучших результатов:
✅ Используйте сырье высокой чистоты (≥99,99%)
✅ Поддерживайте стабильные параметры процесса
✅ Внедряйте проверки качества в режиме реального времени
2. Прокатный стан: прецизионное уменьшение диаметра
Введение в прецизионный станок для прокатки проволоки
Обзор оборудования
Этот станок для прокатки проволоки представляет собой профессиональное промышленное оборудование, предназначенное для обработки металлической проволоки, особенно подходящее для точной прокатки проволоки из драгоценных металлов, таких как золото и серебро. Обладая прочной стальной конструкцией, станок отличается превосходной стабильностью и долговечностью и способен выполнять высокоточную обработку проволоки размером от 8×8 мм до 1×1 мм.
Основные параметры
| Элемент | Параметр | Элемент | Параметр |
| Размеры | 1340×750×1420 мм (Д×Ш×В) | Вес | 900 кг (обеспечивает стабильность работы) |
| Система привода | 5,5 кВт, двигатель 3P (380 В) | Диапазон обработки | от 8×8 мм до 1×1 мм провода |
| Скорость обработки | 18,3 метра в минуту (регулируемая) | ||
Основные компоненты
1. Роликовая система
– Материал: Инструментальная сталь, легированная Cr12MoV
– Твердость: HRC 60–62 (твердость по Роквеллу)
– Размер: Φ132×228 мм (диаметр × длина)
– Характеристики: Прецизионно отшлифованная поверхность с шероховатостью Ra ≤ 0,1 мкм
2. Система смазки
– Тип: Смазка втулки подшипника консистентной смазкой
– Оборудовано: Устройством автоматического впрыска масла
– Интервал технического обслуживания: Добавка смазки каждые 500 часов непрерывной работы
3. Устройство намотки проволоки
– Синхронизированная скорость намотки: 18,3 ± 0,5 м/мин
– Контроль натяжения: Пневматическая тормозная система
– Емкость катушки: Стандарт Диаметр 500 мм
– Дополнительно: Автоматическое устройство перемещения проволоки
Рабочий процесс:
- Подача: Грубая проволока подается в систему входа.
- Прокатка: Постепенное уменьшение диаметра с помощью прецизионных роликов.
- Охлаждение: Система принудительного воздушного охлаждения.
- Приемник: Намотка на катушки с постоянным натяжением.
Применение:
– Обработка проволоки из драгоценных металлов (золото/серебро/платина)
– Предварительная обработка для склеивания проволоки в электронике
– Производство проволоки из специальных сплавов
– Проводящие материалы для прецизионных инструментов
Преимущества:
✅ Ролики высокой твердости обеспечивают длительный срок службы.
✅Точный контроль скорости гарантирует постоянство размеров.
✅ Высокая нагрузка конструкция сводит к минимуму воздействие вибрации.
✅ Модульная конструкция упрощает обслуживание.
Этот станок обеспечивает эффективную и точную обработку проволоки из драгоценных металлов благодаря точному механическому проектированию и стабильным системам управления, что делает его ключевым производственным активом в производстве проволоки. Оптимизированная система намотки обеспечивает качественную намотку проволоки, предотвращая спутывание и появление царапин на поверхности.
3. Станок для заострения конца проволоки: подготовка к волочению
Назначение станка для заострения проволоки из драгоценных металлов
1. Обзор оборудования
Станок для заострения проволоки из драгоценных металлов — это прецизионное обрабатывающее оборудование, специально разработанное для обработки концов металлической проволоки. В основном он используется для придания концам проволоки конической или другой конкретной формы при подготовке к последующим процессам волочения проволоки. Это оборудование особенно подходит для точной обработки проволоки из драгоценных металлов, таких как золото и серебро.
2. Основные области применения
- Подготовка концов проволоки к процессам волочения
- Достижение точной формы концов проволоки
- Повышение эффективности и качества последующей обработки
3. Ключевой параметр
| Элемент | Параметр | Элемент | Параметр |
| Размеры | 730×480×1050 мм | Вес | 350 кг |
| Мощность двигателя | 3 кВт | Напряжение | 3p, 380 В |
| Диапазон обработки | Φ2–12 мм | Коэффициент сужения | ≤50% |
| Материал штампа | Инструментальная сталь D2 (HRC60-62) | Длина матрицы | 100 мм |
| Система смазки | Автоматическая смазка маслом с помощью трехфазного электрического насоса | ||
4. Инструкция по эксплуатации
1.Подготовка
– Осмотрите все компоненты оборудования
– Проверьте правильность работы системы смазки
– Выберите и установите соответствующие матрицы
2.Процесс эксплуатации
– Проведите проволоку в направляющее устройство
– Запустите машину для наведения
– Управляйте формой наведения с помощью механизма регулировки
– Автоматический выпуск после завершения
3. Меры предосторожности
– Перед обработкой убедитесь, что диаметр проволоки находится в допустимом диапазоне.
– Регулярно проверяйте состояние износа штампа.
– Поддерживайте правильную работу системы смазки.
5. Особенности оборудования
✅Прецизионная система направляющих обеспечивает точность обработки
✅Мощный двигатель обеспечивает стабильную выходную мощность
✅Высококачественные матрицы гарантируют качество обработки
✅Автоматическая смазка продлевает срок службы оборудования
6. Области применения
- Обработка проволоки из драгоценных металлов
- Специальная обработка проволоки из драгоценных металлов
- Прецизионная подготовка проволоки для электронной промышленности
- Специальная обработка проволоки для приборов и счетчиков
Этот компактный и простой в эксплуатации указательный станок является незаменимым оборудованием при обработке металлической проволоки. Возможность точной обработки гарантирует, что форма концов проволоки соответствует строгим требованиям последующих процессов.
4. Печь отжига: восстановление работоспособности
Туннельная печь непрерывного действия для отжига проволоки: функции и применение
1. Основные функции
Туннельная печь непрерывного действия для отжига представляет собой промышленную систему, предназначенную для контролируемой термообработки металлической проволоки (например, золота, серебра, меди и сплавов). Его основные функции включают в себя:
– Снятие напряжений: Устраняет нагартование за счет термического восстановления, восстанавливая пластичность для последующих процессов волочения или формовки.
– Оптимизация микроструктуры: Улучшает структуру зерен для улучшения механических свойств. (например, прочность на разрыв, удлинение) и электропроводность.
– Стабильность размеров: Снижает остаточные напряжения для предотвращения коробления или разрушения во время последующей обработки.
– Защита поверхности: Дополнительная атмосфера инертного газа (N₂/H₂) предотвращают окисление, сохраняя чистоту поверхности.
2. Основные характеристики
✅ Непрерывная обработка: Автоматическая подача, нагрев, охлаждение и намотка проволоки обеспечивают крупносерийное производство с неизменным качеством.
✅ Прецизионный контроль температуры: Зоны с ПИД-регулированием (300–1000°C, в зависимости от материала) обеспечивают постоянную термообработку.
✅ Энергоэффективность: Встроенные системы рекуперации тепла минимизируют потребление энергии; некоторые модели поддерживают утилизацию отходящего тепла.
✅ Модульная конструкция: Настраиваемые параметры включают длину зоны нагрева, методы охлаждения (закалка воздухом/водой) и системы очистки газа.
3. Промышленное применение
– Обработка драгоценных металлов: Отжиг проволок Au/Ag/Pt для ювелирных изделий, связующих проволок в микроэлектронике.
– Производство проволоки из цветных металлов: Промежуточный отжиг медных/алюминиевых проволок (например, кабели, эмалированные провода, сварочные нити).
– Высокопроизводительные сплавы: Мягчительная обработка для титановых сплавов, никель-хромовой проволоки и других специальных материалов.
– Прецизионная электроника: Критически важен для полупроводниковых выводных рамок и производства микрокатушек.
4. Рабочий процесс
- Подача: Проволока равномерно подается в печь через систему размотки.
- Нагрев: Замачивание при заданной температуре (время корректируется в зависимости от диаметра проволоки/материала).
- Контролируемое охлаждение: Зоны постепенного или быстрого охлаждения предотвращают вторичное закаливание.
- Перемотка: Автоматическая намотка с контролем натяжения выводит отожженную проволоку, готовую к дальнейшей обработке.
Эта система незаменима для высокопроизводительного и прецизионного отжига проволоки, обеспечивая повторяемые результаты в сложных процессах металлообработки.
5. Станок для волочения проволоки: точность 1 мм
Процесс окончательного обжатия
Машина для волочения проволоки выполняет окончательное уменьшение диаметра, уменьшая толщину отожженной проволоки с 3-5 мм до конечного 1 мм. Для этого необходимо пропустить проволоку через ряд матриц все меньшего размера с тщательным контролем нескольких параметров на каждом этапе.
Технология и выбор матрицы
Подробная классификация и функции машин для волочения проволоки из драгоценных металлов
1. Типы машин
1. Машина для волочения с одной матрицей
– Применение: научно-исследовательские лаборатории, мелкосерийное производство
– Основные характеристики: Компактная конструкция с одной матрицей
– Диапазон обработки: драгоценный металл Φ0,5–3 мм проволока
– Диапазон скоростей: 5–20 м/мин
2. Многоштамповая машина непрерывного волочения
– Применение: массовое промышленное производство
– Основные характеристики: 4–12 матриц в тандемной конфигурации
– Диапазон обработки: прогрессивное уменьшение от Φ3 мм до 0,05 мм
– Диапазон скоростей: 30–150 м/мин
3. Прецизионный микроволочильный станок
– Применение: производство проволоки электронного качества
– Ключевые характеристики: система контроля постоянного натяжения
– Диапазон обработки: от 0,1 мм до 0,01 мм
– Специальная конфигурация: лазерный датчик диаметра (точность ±0,001 мм)
2. Основные функциональные системы
| Элемент | Параметр |
| Система силового привода | |
| Конфигурация | Серводвигатель + редуктор |
| Диапазон мощности | 5–50 кВт |
| Точность контроля скорости | ±0.1% |
| Система контроля температуры матрицы | |
| Диапазон температур | 20-80℃ |
| Метод охлаждения | Циркуляционное водяное охлаждение |
| Стабильность температуры | ±1℃ |
| Система управления натяжением | |
| Метод обнаружения | Тензометрические датчики |
| Диапазон регулировки | 0.5-50N |
| Время отклика | ≤10 мс |
3. Конфигурации специальных функций
1. Модуль линейного отжига
– Положение интеграции: между матрицами или выходной секцией
– Метод нагрева: индукционный/резистивный нагрев
– Контроль температуры: ПИД-регулирование с обратной связью
2. Интеллектуальная система контроля
– Компоненты: лазерное измерение диаметра + контроль поверхности ПЗС-матрицей
– Частота проверки: 1000 раз в минуту
– Вывод данных: отчеты статистического анализа SPC
3. Блок очистки окружающей среды
– Восстановление смазочных материалов: трехступенчатая система фильтрации
– Сбор отходов: автоматическое устройство намотки
– Контроль шума: ≤65 дБ
4. Рекомендации по выбору
Ювелирное производство
– Рекомендуемая модель: комбинация одной матрицы и нескольких матриц
– Ключевой параметр: приоритет качества поверхности
Электронная промышленность
– Рекомендуемая модель: Тип прецизионного микрорисунка
– Ключевой параметр: приоритет постоянства диаметра.
Медицинские устройства.
– Рекомендуемая модель: тип, предназначенный для чистых помещений.
– Ключевой параметр: работа без пыли и загрязнения.
Примечание: Последние технологические тенденции показывают, что интеллектуальные волочильные станки в 2023 году обычно будут оснащены системами оптимизации процессов с использованием искусственного интеллекта, способными:
– прогнозировать износ матрицы
– динамическую оптимизацию энергопотребления
– автоматическую диагностику дефектов и другие расширенные функции.
Вывод: искусство и наука прецизионной проволоки Производство
Путь от расплавленного золота или серебра к прецизионной проволоке толщиной 1 мм представляет собой замечательное сочетание металлургической науки, машиностроения и управления технологическими процессами. Каждая машина в производственной цепочке – от начальной МНЛЗ до машины окончательного волочения – играет важную роль в определении конечного качества и эксплуатационных характеристик проволоки.
По мере развития технологий мы наблюдаем несколько важных тенденций в производстве проволоки из драгоценных металлов:
– Рост автоматизации и цифровизации
– Разработка «умных» машин с Оптимизация процессов на основе искусственного интеллекта
– Повышение энергоэффективности и устойчивости
– Более жесткие допуски и лучшее качество поверхности
– Расширение возможностей сплавов для специализированных применений
Для производителей поддержание конкурентоспособности требует постоянных инвестиций как в оборудование, так и в опыт. Для конечных пользователей понимание этого производственного процесса позволяет лучше определять спецификации проводной продукции и более эффективно устранять неполадки, связанные с применением.
Будь то соединение проводов в современных полупроводниках, точных компонентов в медицинских приборах или изысканных деталей в высококачественных ювелирных изделиях, золотые и серебряные проволоки толщиной 1 мм, производимые с помощью этого тщательно контролируемого процесса, позволяют использовать технологии и продукты, которые формируют наш современный мир.
🛠 Готовы повысить производительность? 🛠
👇Нажмите на ссылку ниже, чтобы получить эксклюзивные предложения и технические решения!
WОтвет:+86 15168765707
Электронная почта: sales@cdocast.com
Веб-сайт: www.cdocast.com