
Руководство по вакуумному литью золотых серебряных слитков
Распространенные проблемы и решения при литье золотых серебряных слитков
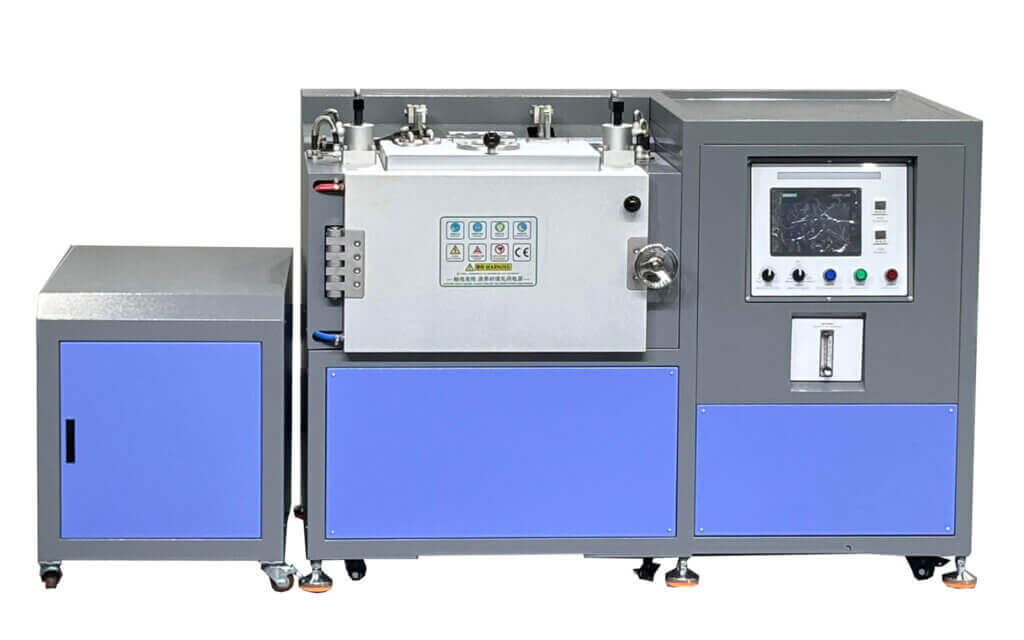
Качество литья золотых серебряных слитков зависит не только от машины для литья. Чистота сырья, состояние графитовой формы, время вакуумирования, время нагрева, контроль охлаждения и размещение машины - все это влияет на конечную поверхность слитка.
В этом руководстве объясняются распространенные проблемы вакуумного литья слитков золота и серебра, такие как остатки графитового порошка, поверхностная пористость, видимые гранулы, грубые черные точки, следы течения и блики при открытии крышки.
Краткий ответ
Почему в золотых и серебряных слитках, отлитых под вакуумом, появляются дефекты?
Вакуумное литье уменьшает окисление и пористость, но не может автоматически устранить все технологические проблемы. Если графитовая изложница слишком горячая, сырье не чистое, время вакуумирования короткое или машина вибрирует во время охлаждения, на поверхности прутка все равно могут быть дефекты.
Для стабильного производства операторы должны относиться к процессу как к одной законченной системе: подготовка материала, предварительный нагрев формы, вакуумная откачка, плавка, охлаждение и последующая обработка.
Базовое вакуумное литье рабочий процесс
Проблема и решение
Распространенные дефекты отливки слитков золота и серебра
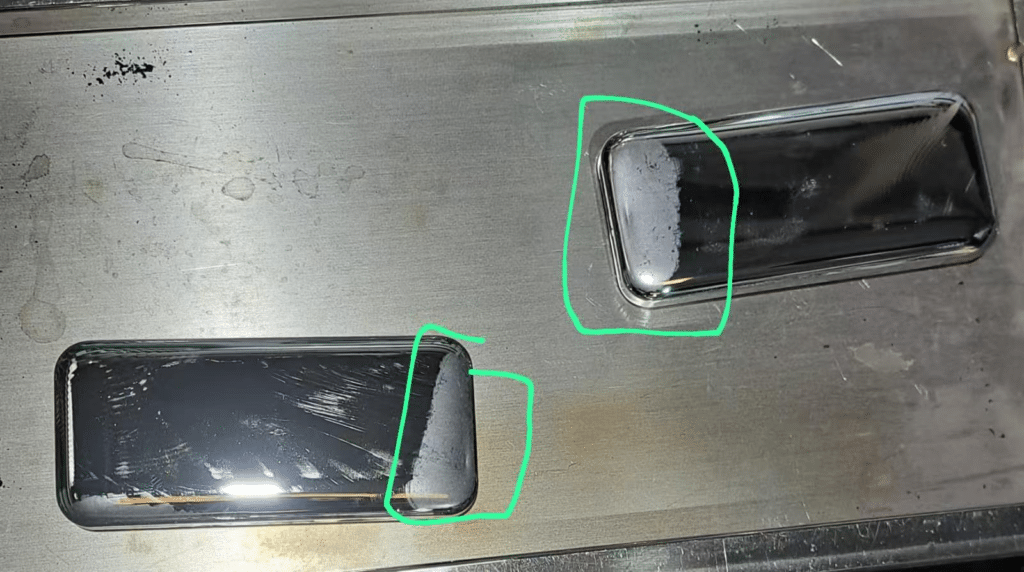
Серая пленка или графитовый порошок на поверхности стержня
Поверхность выглядит так, будто покрыта серой пленкой, и при прикосновении может казаться грязной. Часто это графитовый порошок из формы.
Причина
- Графитовая форма окисляется или изнашивается под действием высокой температуры.
- Графит низкой плотности легче теряет порошок.
- Слишком велико время предварительного нагрева или температура.
Решения
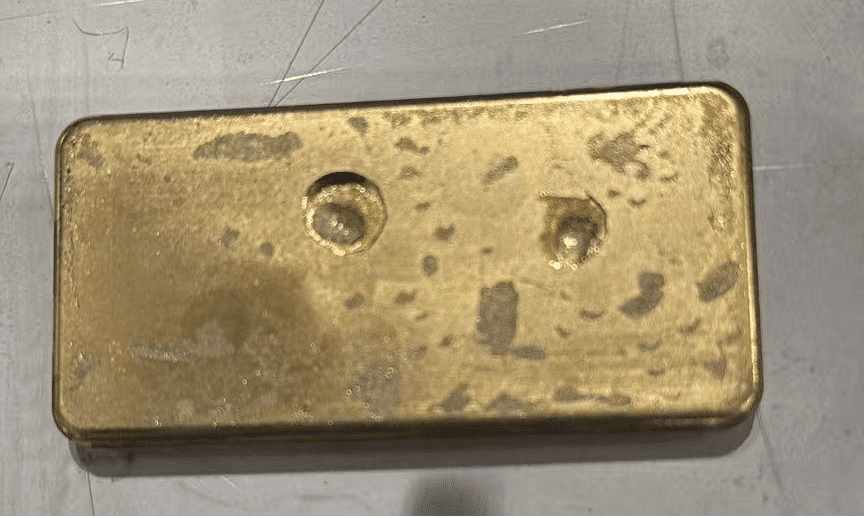
Пористость поверхности или точечные отверстия
После литья на поверхности золотого или серебряного слитка появляются небольшие игольчатые поры или более крупные отверстия.
Причина
- Время вакуумной экстракции не достаточно.
- Производительность вакуумного насоса не соответствует литейной камере.
- Вакуумный шланг, уплотнительное кольцо или соединение камеры имеют утечку воздуха.
Решения
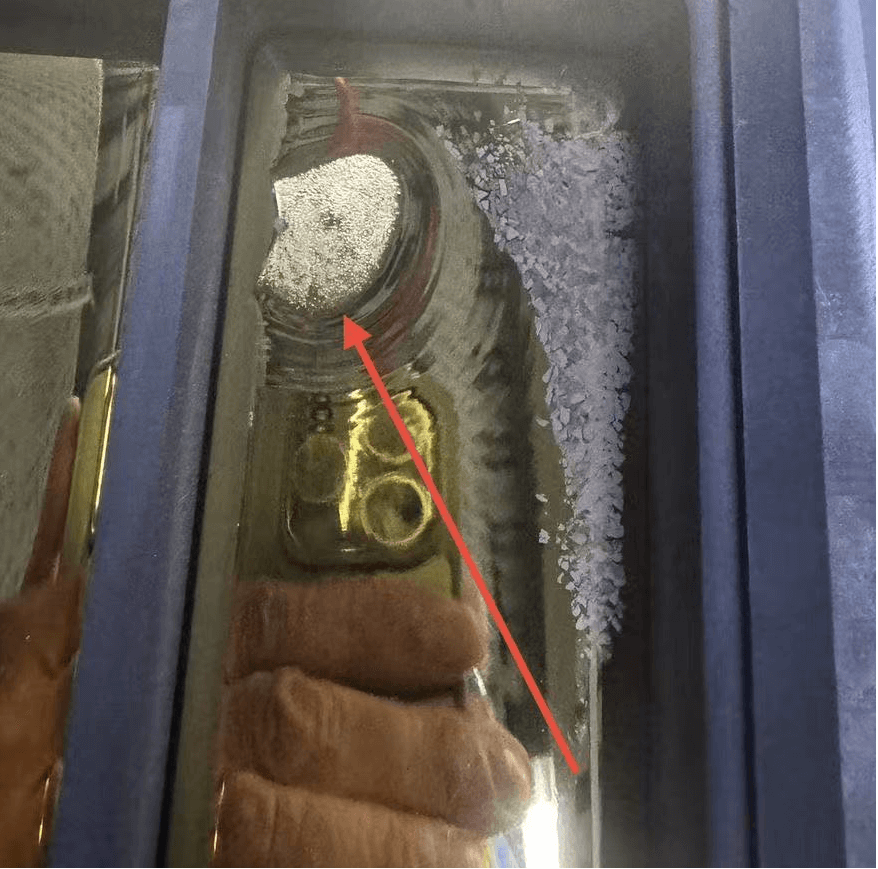
Видимые гранулы или комки на поверхности
На поверхности продукта остаются зернистые следы или нерасплавленные комки.
Причина
- Время нагрева слишком короткое и материал не полностью проваривается плавится.
- Кусковому материалу требуется больше времени плавления, чем гранулам.
- Размер смешанного материала делает нагрев менее равномерным.
Решения
Грубая морщинистая поверхность с маленькими черными точками
Поверхность бруска выглядит шероховатой, тусклой или морщинистой, иногда с маленькими черными точками.
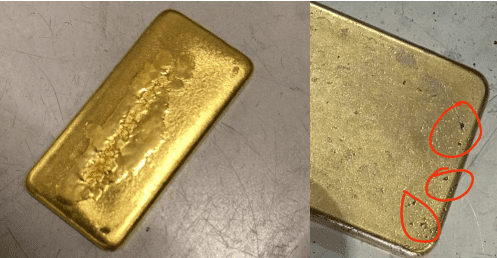
Причина
- Губчатое золото или рафинированный материал не очищались полностью.
- В сырье остаются остатки кислоты, восстановителя или воды.
- Неметаллические примеси, такие как сера или фосфор, влияют на кристаллизацию поверхности.
Решения
Волны и следы течения на поверхности продукта
Поверхность стержня имеет волнообразный вид линии или следы потока после охлаждения.
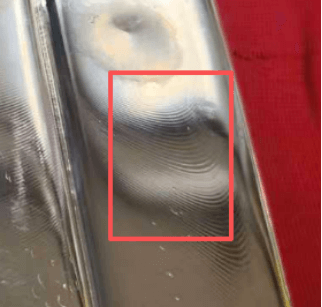
Причина
- Машина установлена неровно или стоит на неустойчивом полу.
- Находящееся рядом тяжелое оборудование вызывает вибрацию во время охлаждения.
- В цехе присутствует пыль, коррозионный газ или пыль тяжелых металлов.
Решения
Примечания по эксплуатации
Две проблемы безопасности, которые операторы должны проверить перед началом производства
Остаточный металлический порошок в графитовой форме
После длительной морской перевозки или длительного простоя может оставаться влага внутри машины. Перед первым использованием откройте крышку и разогрейте графитовую форму, чтобы испарилась влага. Сделайте то же самое, если машина не использовалась в течение длительного времени.
Вспышка или хлопок при открытии крышки
Если форма и стержень все еще слишком горячие, внезапный контакт с воздухом может вызвать вспышку, хлопки или местное окисление. Время охлаждения обычно должно быть больше времени нагрева или, по крайней мере, равно ему.
Контроль качества
Таблица быстрого устранения неполадок для операторов разливки
| Дефект | Скорее всего, контрольная точка | Первое действие |
|---|---|---|
| Серая пленка или порошок | Плотность графитовой формы, время предварительного нагрева, износ формы. | Очистить форму, уменьшить перегрев, проверить качество формы. |
| Пористость поверхности | Вакуумный насос, вакуумный шланг, уплотнительное кольцо, время вакуумирования. | Выполните проверку герметичности вакуума перед изменением других параметров. |
| Гранулы или комки | Время нагрева и размер материала. | Увеличьте время нагрева или используйте меньшие куски материала. |
| Неровная поверхность и черные точки | Чистота материала и неметаллические примеси. | Очистите, высушите или замените партию материала для сравнения. |
| Знаки потока | Выравнивание машины и вибрация во время работы охлаждение. | Выровняйте машину и отодвиньте ее от источников вибрации. |
Связанные страницы CDOCAST
Полезные страницы для литья золотых и серебряных слитков
Часто задаваемые вопросы
Часто задаваемые вопросы о литье золотых слитков
Почему графитовый порошок появляется на поверхности золотых слитков?
Графитовый порошок обычно образуется в результате окисления формы, износа формы, графита низкой плотности или чрезмерного предварительного нагрева. Графит высокой плотности и контролируемый предварительный нагрев могут решить эту проблему.
Почему прутки, отлитые под вакуумом, все еще имеют поры?
Вакуумное литье уменьшает поры, но утечка воздуха, короткое время вакуумирования, плохое состояние насоса или влажность материала все равно могут вызвать пористость.
Почему поверхность прутка становится шероховатой черной точки?
Неровные черные точки часто связаны с нечистым сырьем, химическими остатками от аффинажа, влагой или неметаллическими примесями в золоте или серебре.
Как долго следует предварительно нагревать графитовую форму?
Для многих работ по литью золотых и серебряных слитков практической отправной точкой является около 1-2 минут. Избегайте перегрева до тех пор, пока форма не станет раскаленной докрасна.
Почему время охлаждения должно быть достаточно длительным, прежде чем открывать крышку?
Если форма и стержень все еще слишком горячие, внезапный контакт с воздухом может вызвать вспышку, хлопки или следы окисления. Время охлаждения обычно должно быть равно времени нагрева или превышать его.
Поддержка процесса литья
Отправьте фотографию прутка, материал и параметры литья
CDOCAST может помочь проверить, вызвана ли проблема литья материалом, формой, вакуумом, временем нагрева, временем охлаждения или размещением машины.