
Малая установка восходящего непрерывного литья
CDOCAST CDO-UP45 и CDO-UP70 сочетают в себе среднечастотную индукционную плавку, кристаллизатор с водяным охлаждением и сервоуправляемую вытяжку вверх в одной компактной машине. Обе модели рассчитаны на 50 и 100 кг меди и используются для отливки утвержденных прутков, проволоки, труб, а также полос или пластин.
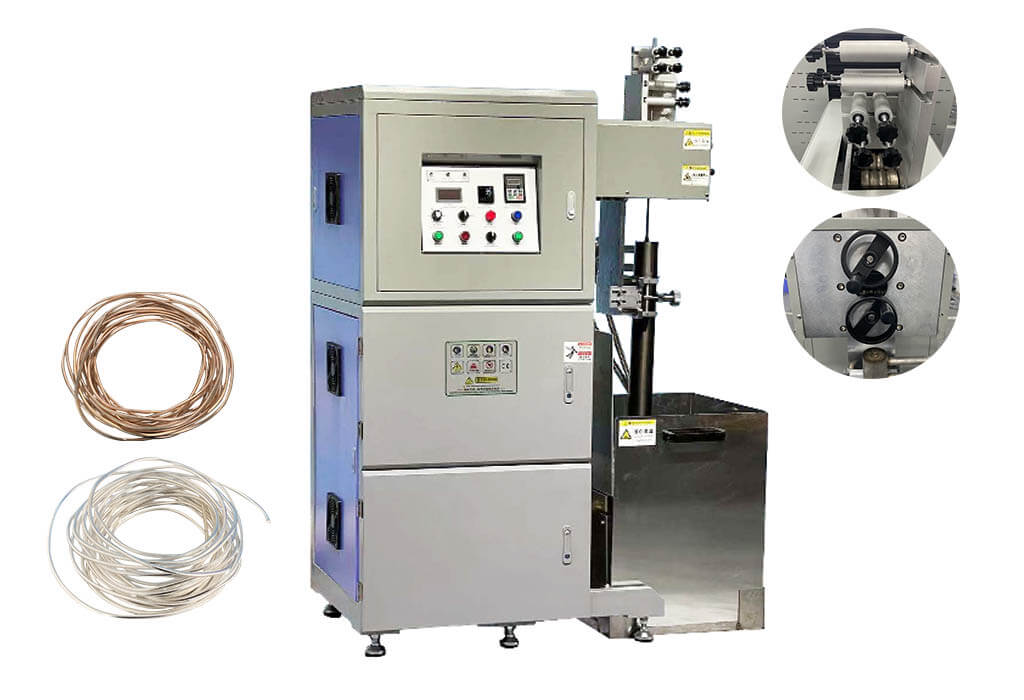
Что такое небольшая машина непрерывного литья вверх?
Небольшая машина непрерывного литья вверх, также называемая машиной непрерывного литья вверх, плавит металл в тигле и затвердевает внутри кристаллизатора с водяным охлаждением, расположенного в расплаве. Затем тяговая система тянет затвердевающую прядь вверх в контролируемой прерывистой или непрерывной последовательности.
Компактная интегрированная компоновка предназначена для гибкого малого и среднего производства, а не для крупного круглосуточного завода по производству бескислородной медной катанки. Путем изменения утвержденного кристаллизатора и схемы тяги одну и ту же платформу можно сконфигурировать для различных секций стержней, проволоки, труб и полос. Реализуемость продукта по-прежнему зависит от сплава, размера сечения, количества прядей, охлаждения и требуемого качества.
- Среднечастотный индукционный нагрев обеспечивает плавление и электромагнитное движение ванны.
- Сервоуправляемая тяга помогает координировать расстояние тяги, паузу и скорость вытяжки.
- Машину можно останавливать между запланированными производственными кампаниями, что подходит для различных графиков выпуска продукции.
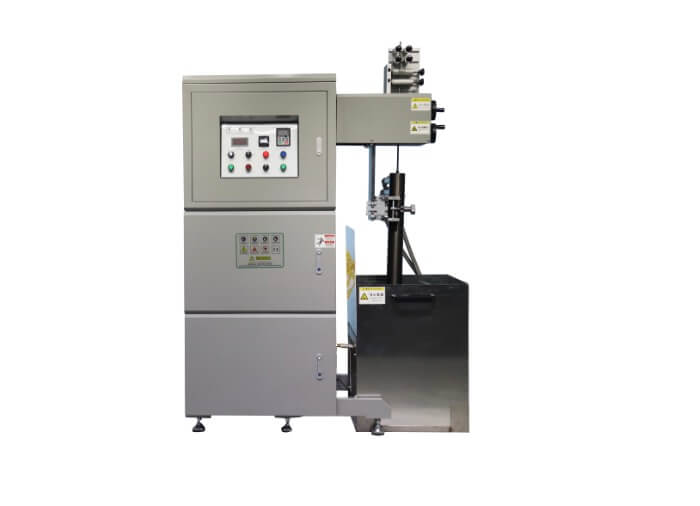
Небольшие модели машин для разливки вверх
Обе модели имеют одинаковые заявленные размеры, температурный диапазон и скорость вытяжки. Основными отличиями являются номинальная емкость меди, установленная мощность и вес машины.
CDO-UP45 Установка непрерывного литья вверх, 50 кг
Компактная конфигурация мощностью 45 кВт, рассчитанная на 50 кг меди. Подходит, когда требуемое сечение продукта, расположение прядей и дневную производительность могут быть достигнуты при меньшей производительности плавки.
CDO-UP70 Установка непрерывного литья вверх 100 кг
Большая конфигурация мощностью 70 кВт рассчитана на 100 кг меди. Выбирайте эту модель, если утвержденный продукт и план производства требуют большего запаса расплавленного металла.
Параметры установки непрерывного литья вверх
Сравните опубликованные данные о производительности, мощности, температуре, тяге и установке для CDO-UP45 и CDO-UP70.
| Спецификация | CDO-UP45 | CDO-UP70 |
|---|---|---|
| Напряжение | 3 фазы, 380 В, 50/60 Гц | 3 фазы, 380 В, 50/60 Гц |
| Мощность | 45 кВт | 70 кВт |
| Применимые металлы | Золото, каратное золото, серебро, медь, латунь, бронза и утвержденные сплавы | |
| Номинальная загрузка | 50 кг меди | 100 кг меди |
| Максимальная температура | 1600°C | 1600°C |
| Диапазон регулирования температуры | 0–1300°C | 0–1300°C |
| Заявленное время плавления | ≤40 минут | ≤40 минут |
| Скорость волочения | 1000 мм/мин | 1000 мм/мин |
| Опубликованный объем литья | Металлический стержень, труба или трубка, пластина или полоса; исходное сырье для проволоки, требующее кристаллизатора и технологического одобрения | |
| Размеры (Д×Ш×В) | 1260×690×1710 мм | 1260×690×1710 мм |
| Вес машины | 400 кг | 450 кг |
Емкость рассчитана с использованием меди; Эквивалентная масса шихты меняется в зависимости от плотности металла, геометрии тигля и безопасного рабочего уровня. Время плавления и скорость волочения являются опубликованными значениями, а не гарантированной производительностью для каждого сплава или сечения. В старом PDF-каталоге указаны различные размеры и значения времени плавления, поэтому окончательная поставка должна соответствовать текущему утвержденному предложению и компоновочному чертежу.
Диапазон литья стержней, проволоки, труб и полос
Это типичные диапазоны размеров, опубликованные на существующей странице. Перед заказом необходимо проверить каждый кристаллизатор и чертеж изделия.
Как непрерывное литье вверх Работает
Качество продукта зависит от баланса между состоянием расплавленного металла, отводом тепла кристаллизатора и программой вытягивания-паузы.
Загрузите чистый, сухой металл в тигель и расплавьте его в утвержденной атмосфере или методом защиты поверхности расплава.
Задайте температуру для конкретного сплава и стабилизируйте состав, состояние ванны и контроль шлака перед разливкой.
Чистая, контролируемая охлаждающая вода отводит тепло через кристаллизатор, благодаря чему может сформироваться устойчивая твердая оболочка.
Сервомеханизм тяги следует утвержденному расстоянию, паузе и скорости вытягивания, чтобы вытянуть прядь вертикально из расплава.
Направьте, смотайте или разрежьте продукт, затем при необходимости проверьте размер, поверхность, овальность, толщину стенок, наличие трещин и внутреннее качество.
Кристаллизатор, охлаждение и контроль тяги
Программа кристаллизации и вытягивания зависит от продукта; их следует выбирать из готовой секции, а не выбирать только из номинальной мощности машины.
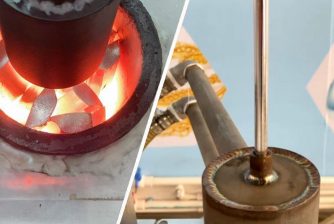
Плавильная ванна и кристаллизатор с водяным охлаждением
Кристаллизатор устанавливает поперечное сечение продукта и отводит достаточно тепла для формирования вытягиваемой оболочки. Утечка воды, накипь, нестабильный поток или неправильный тепловой баланс могут ухудшить качество и создать серьезную опасность расплавленного металла, поэтому контур охлаждения должен соответствовать утвержденным спецификациям.

Настройки температуры, мощности и тяги
Панель координирует мощность индукции, индикацию температуры и скорость тяги. Расстояние вытягивания, время паузы и охлаждение должны быть согласованы друг с другом: слишком быстрое вытягивание может привести к неполному затвердеванию, а неподходящий медленный цикл может увеличить трение и снизить производительность.
Информация, необходимая для выбора машины Upcast
Отправьте информацию о материале и готовом изделии вместе, чтобы можно было оценить машину, кристаллизатор, количество прядей и последующее оборудование как один процесс.
Сопутствующее оборудование для производства прутков и проволоки
Используйте следующий процесс для достижения окончательного диаметра, механических свойств и конечной формы после непрерывной разливки.
Часто задаваемые вопросы об установке непрерывного литья вверх
Практические ответы для предприятий, сравнивающих 50-килограммовое и 100-килограммовое оборудование для литья меди, серебра и драгоценных металлов.
Какие металлы подходят для машины непрерывного литья заготовок вверх?
Опубликованные области применения включают чистую медь, утвержденные марки меди с контролируемым содержанием кислорода, латунь, бронзу, серебро, золото, каратное золото и другие совместимые сплавы цветных металлов. Укажите точный состав в запросе, поскольку поведение при плавлении, защита от окисления, конструкция кристаллизатора, параметры температуры и тяги различаются в зависимости от сплава.
Какую продукцию может производить машина непрерывного литья заготовок вверх?
Машина может быть сконфигурирована для одобренных твердых прутков, сырья для волочения проволоки, прутков, труб, а также пластин или полос. Для каждого продукта требуется подходящий кристаллизатор, пусковой инструмент, тяговое устройство и технологическая установка; одна универсальная форма не может охватить любую форму и размер.
Какие размеры продукции может производить небольшая машина для разливки вверх?
На существующей странице CDOCAST опубликованы типичные диапазоны Φ6–30 мм для серебряного или медного стержня, наружный диаметр 20–80 мм для труб с толщиной стенок, зависящей от диаметра, и ширина 12–40 мм и толщина 6–12 мм для пластин или полос. Это референтные диапазоны, а не универсальные гарантии. Прежде чем проектировать кристаллизатор, подтвердите сплав, окончательный чертеж, допуск, количество прядей и требуемую производительность.
Как работает машина непрерывного литья вверх?
Металл плавится в тигле с индукционным нагревом. Кристаллизатор с водяным охлаждением локально отводит тепло от ванны расплава, образуя твердую оболочку. Затем механизм сервопривода тянет прядь вверх в соответствии с утвержденным расстоянием вытягивания, временем паузы и скоростью, создавая непрерывный или полунепрерывный продукт.
Как можно уменьшить окисление металла во время литья вверх?
Контроль окисления зависит от металла и требуемого качества. Для меди в существующем процессе используется одобренная крышка расплава из древесного угля или графитовых чешуек, чтобы уменьшить прямой контакт с атмосферой печи. Драгоценные металлы или чувствительные сплавы могут потребовать другого метода защиты. Все загрузочные инструменты и материалы должны оставаться чистыми и полностью сухими.
Каковы основные расходные материалы и как долго они служат?
Типичные расходные материалы включают тигель из карбида кремния, графитовую форму или компоненты кристаллизатора, изоляцию и пусковые компоненты. На исходной странице приведены справочные данные о сроке службы, но фактический срок службы существенно меняется в зависимости от сплава, рабочей температуры, термоциклирования, методов защиты, состояния охлаждающей воды и технического обслуживания. Поэтому срок службы расходных материалов следует рассматривать как оперативную оценку, а не как гарантированное количество плавок или тонн.
Как выбрать правильную машину непрерывного литья заготовок вверх?
Укажите состав металла, чертеж готового изделия и допуски, суточную производительность, часы работы, количество прядей, требования к длине рулона или обрезки и дальнейший технологический процесс. CDO-UP45 рассчитан на 50 кг меди, а CDO-UP70 — на 100 кг. Большая производительность полезна только тогда, когда она соответствует необходимой секции, кристаллизатору, производственному графику и заводским инженерным системам.
Каковы преимущества восходящей разливки по сравнению с горизонтальной непрерывной разливкой?
Встроенная небольшая восходящая разливочная машина обеспечивает компактную компоновку, гибкое производство кампаний и удобную смену утвержденных кристаллизаторов. Вывод вверх также может упростить сбор прядей для производства стержней и проволоки. Ни одно из направлений не является автоматически лучшим: горизонтальное литье может лучше подойти для некоторых стержней, полос или макетов с высокой производительностью, поэтому решение должно основываться на сплаве, сечении, производительности, целевом качестве и последующей обработке.
Почему кристаллизатору нужен отдельный контур охлаждающей воды?
Кристаллизатор должен отводить тепло с контролируемой скоростью, чтобы нить образовала устойчивую оболочку перед отводом вверх. Чистое и стабильное охлаждение помогает контролировать качество поверхности, структуру и риск разрушения. Накипь, заблокированные проходы, нестабильный поток или утечка воды могут создать серьезные проблемы с качеством и безопасностью. Используйте качество воды, температуру, давление и расход, указанные в утвержденном техническом предложении, а не применяйте одну настройку к каждому продукту.
Регулируются ли скорость разливки и интенсивность охлаждения и как они влияют на качество?
Да. Скорость тяги, расстояние тяги, время паузы и условия охлаждения регулируются в зависимости от сплава и сечения. Слишком быстрое вытягивание или слишком слабое охлаждение может привести к образованию недостаточно прочной оболочки, что увеличивает риск утечек, пористости или дефектов усадки. Неподходящий медленный цикл или чрезмерное охлаждение могут увеличить трение, термическое напряжение, растрескивание и время производства. Скорость волочения по техническим характеристикам 1000 мм/мин является эталонным значением машины, а не гарантированной производительностью для каждого продукта.
Какие меры предосторожности необходимы при работе с машиной?
Операторам необходима подходящая защитная одежда, перчатки и лицо для защиты от высоких температур. Электрооборудование должно быть заземлено, контуры охлаждения должны быть проверены на предмет утечек, а вода никогда не должна контактировать с расплавленным металлом. Заряды, инструменты и добавки должны быть сухими. Регулярно проверяйте тигель, кристаллизатор, графитовые детали, тяговый механизм и охлаждающие каналы, а также соблюдайте прилагаемые рабочие и аварийные процедуры.
Нужно решение для разливки вверх 50 или 100 кг?
Отправьте в CDOCAST свой сплав, раздел продукта, требования к пряди и ежедневную производительность для CDO-UP45 или CDO-UP70. выбор.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Малая установка восходящего непрерывного литья
Литейная машина: Малая установка восходящего непрерывного литья. Стоимость зависит от металла, массы партии, размера опоки или формы, уровня вакуума, мощности и требуемой производительности.
Проект поставки: Малая установка восходящего непрерывного литья. До установки подтверждаются электропитание, охлаждение, сжатый воздух, защитный газ и рабочая зона. После подключения проверяются вакуум, нагрев и полный цикл литья.