
Руководство для покупателя CDOCAST
Как производить золотые и серебряные слитки массой 1–100 г
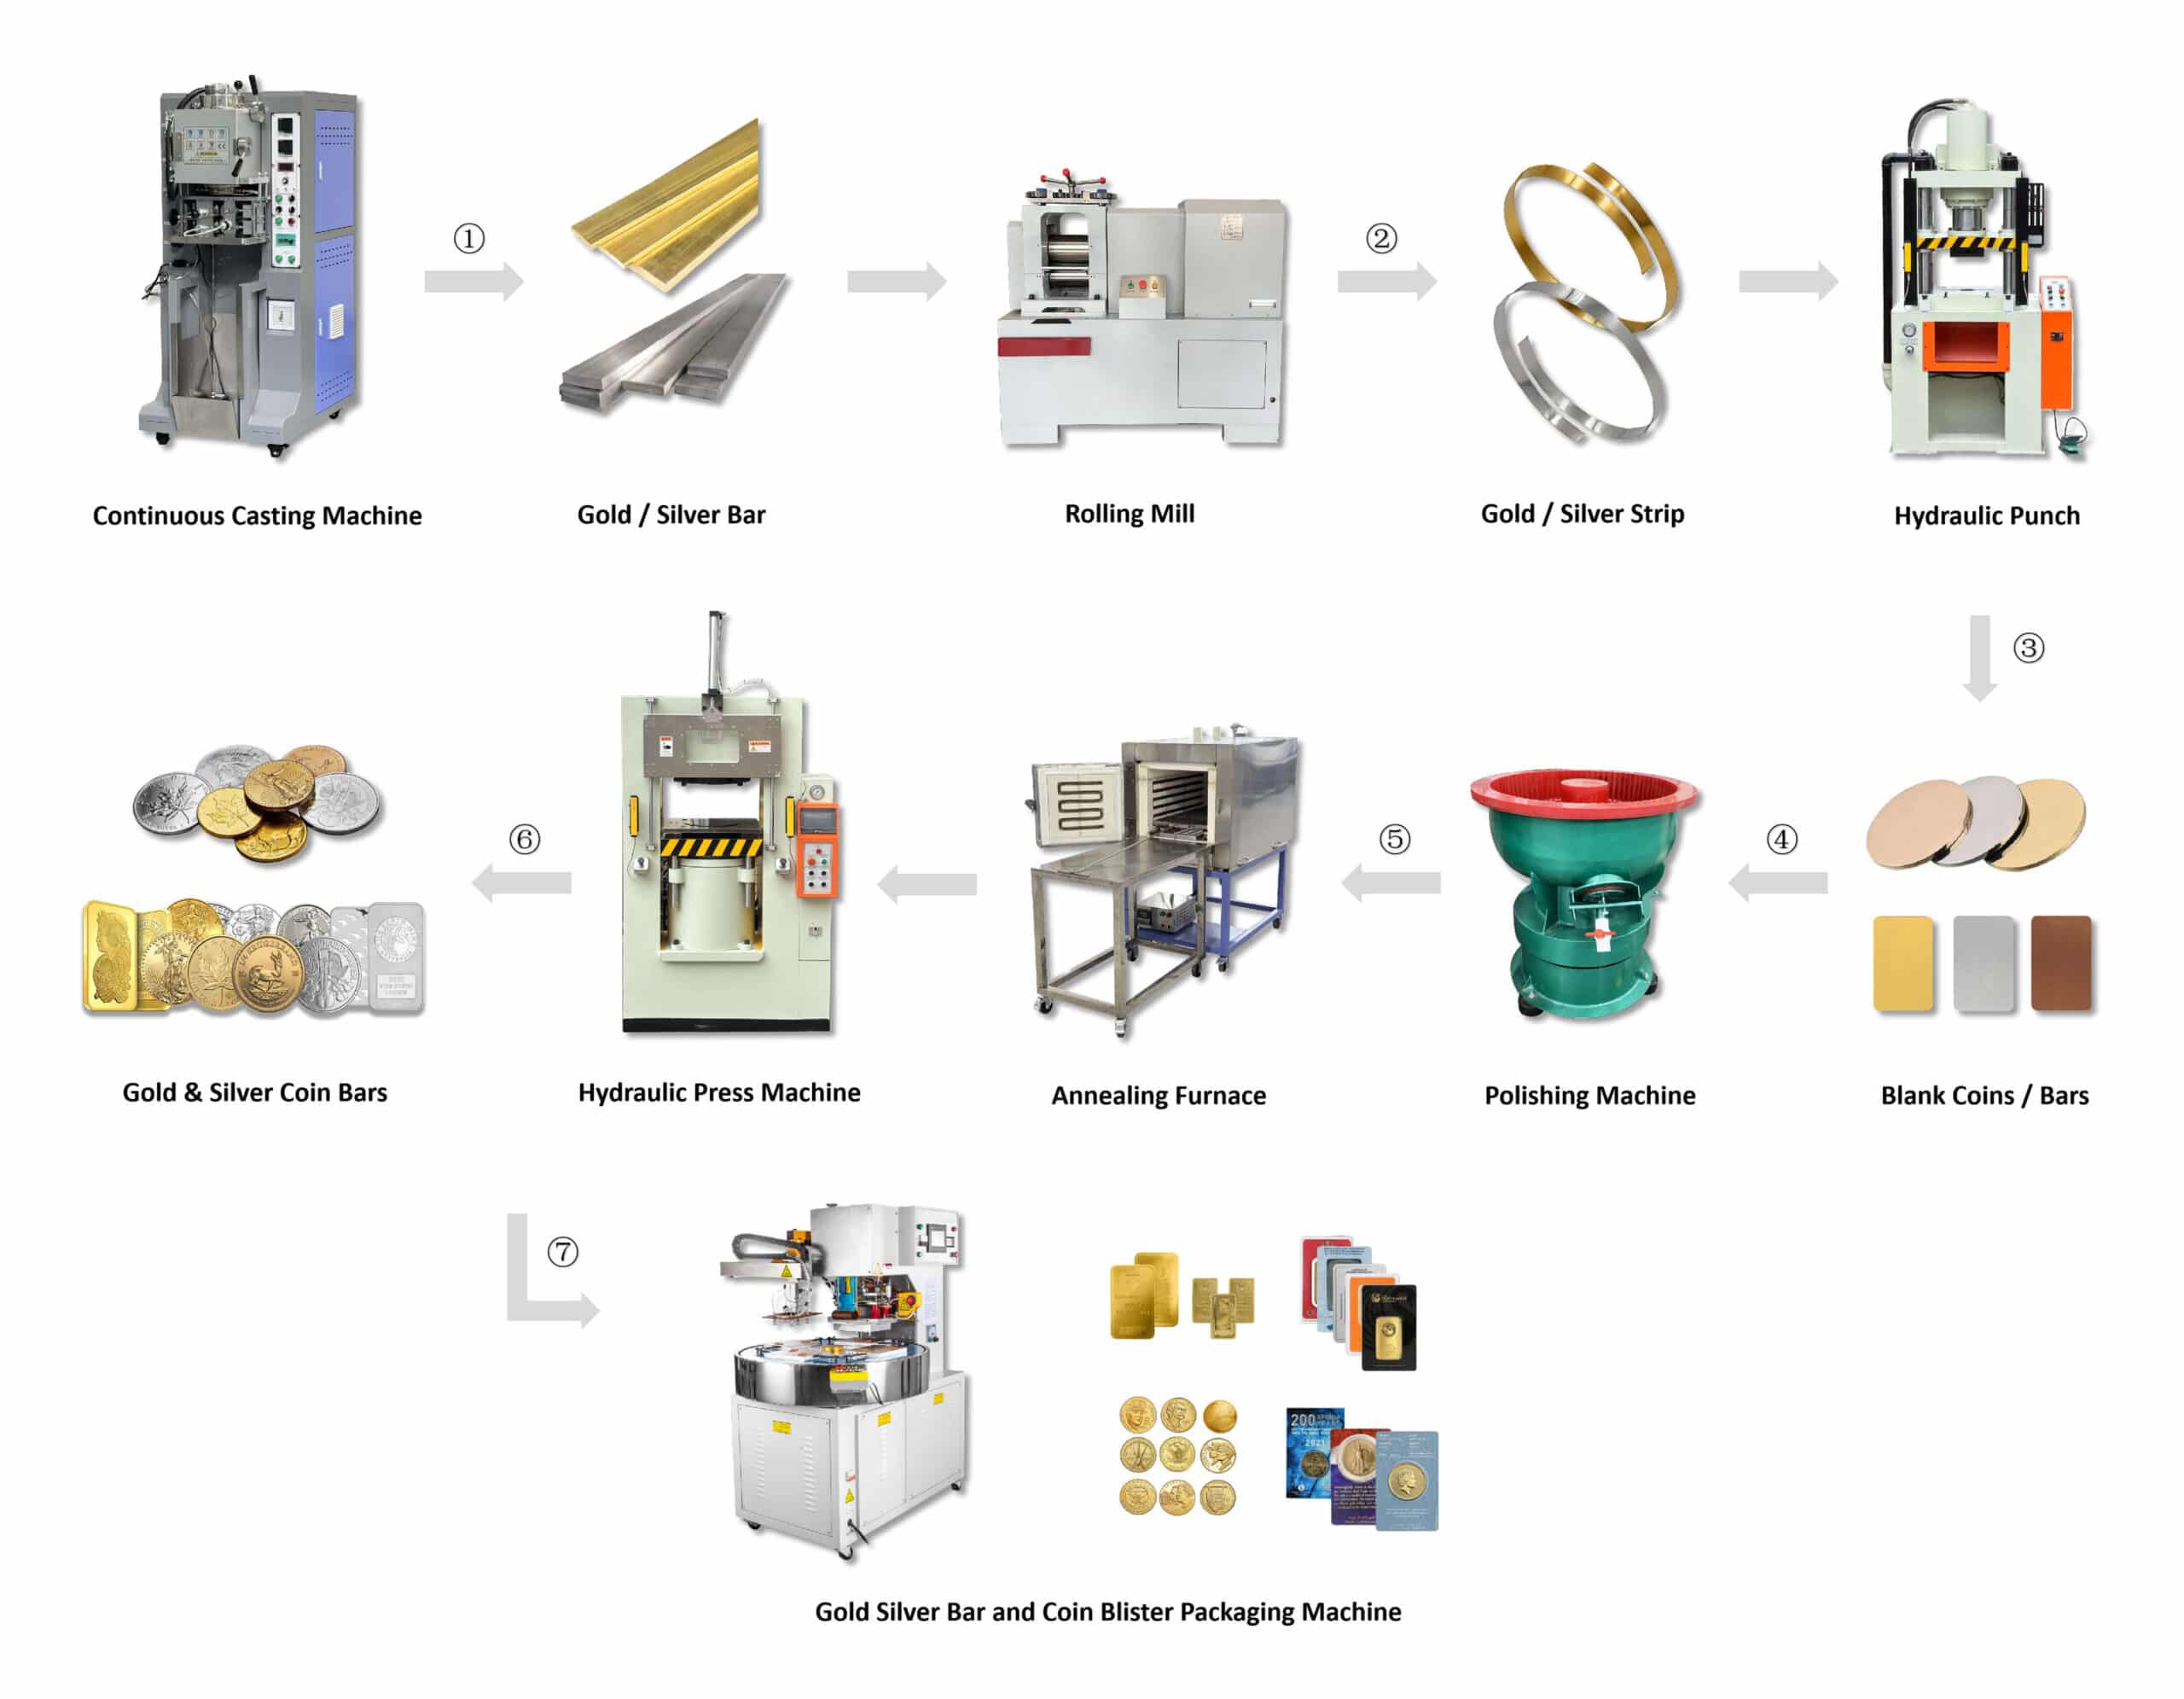
Для золотых и серебряных слитков весом 1-100 г лучший способ производства обычно не является простой открытой разливкой. Стабильная линия использует плавление или непрерывное литье для получения плотной полосы, прецизионную прокатку для контроля толщины, вырубку для точности веса, гидравлический чеканный пресс для штамповки логотипа, затем полировку, проверку и упаковку.
Краткий ответ
Практический способ производства 1–100 г Золото-серебро слитки
Используйте машину непрерывного литья, чтобы сделать плотную полосу из драгоценного металла, раскатайте полосу до необходимой толщины, пробейте каждую заготовку до контролируемого веса, затем используйте гидравлический чеканный пресс со специальными штампами для штамповки слитков, чтобы отштамповать логотип и окончательную поверхность.
- Для небольшого пробного производства перед прокаткой и штамповкой можно использовать среднечастотную плавильную печь.
- Для стабильной производительности предприятия лучше использовать непрерывную разливку, поскольку плотность и толщину полосы легче контролировать.
- Для небольших слитков весом 1–20 г 100-тонный гидравлический пресс обеспечивает достаточный запас давления и защищает штампы.
- Для слитков весом 50–100 г гидравлический пресс мощностью 300 тонн обеспечивает лучшую четкость кромок, более глубокий рельеф и более плоскую поверхность.
Технологический процесс
Процесс производства золото-серебряных слитков 1–100 г
Плавка или непрерывное литье
Подготовьте плотную золотую или серебряную полосу с меньшим количеством пор и лучшей структурой.
Точная прокатка
Раскатайте полосу до заданной толщины перед вырубкой.
Вырубка
Пробивайте заготовки массой 1–100 г в зависимости от заданного веса и размер.
Чеканный пресс
Отпечатайте логотип, текст, вес, чистоту и узор с помощью специальных штампов.
Полировка и упаковка
Очистите, проверьте, взвесьте и упакуйте готовые золотые или серебряные слитки.
Стратегия оборудования
Основное оборудование для линии чеканки золотых серебряных слитков весом 1–100 г

Печь для плавления золота
Выбор начального уровня для небольших партий, пробных заказов и гибкого производства различных размеров.

Машина непрерывного литья заготовок
Рекомендуется для стабильного производства, поскольку плотная полоса улучшает результаты прокатки, вырубки и чеканки.
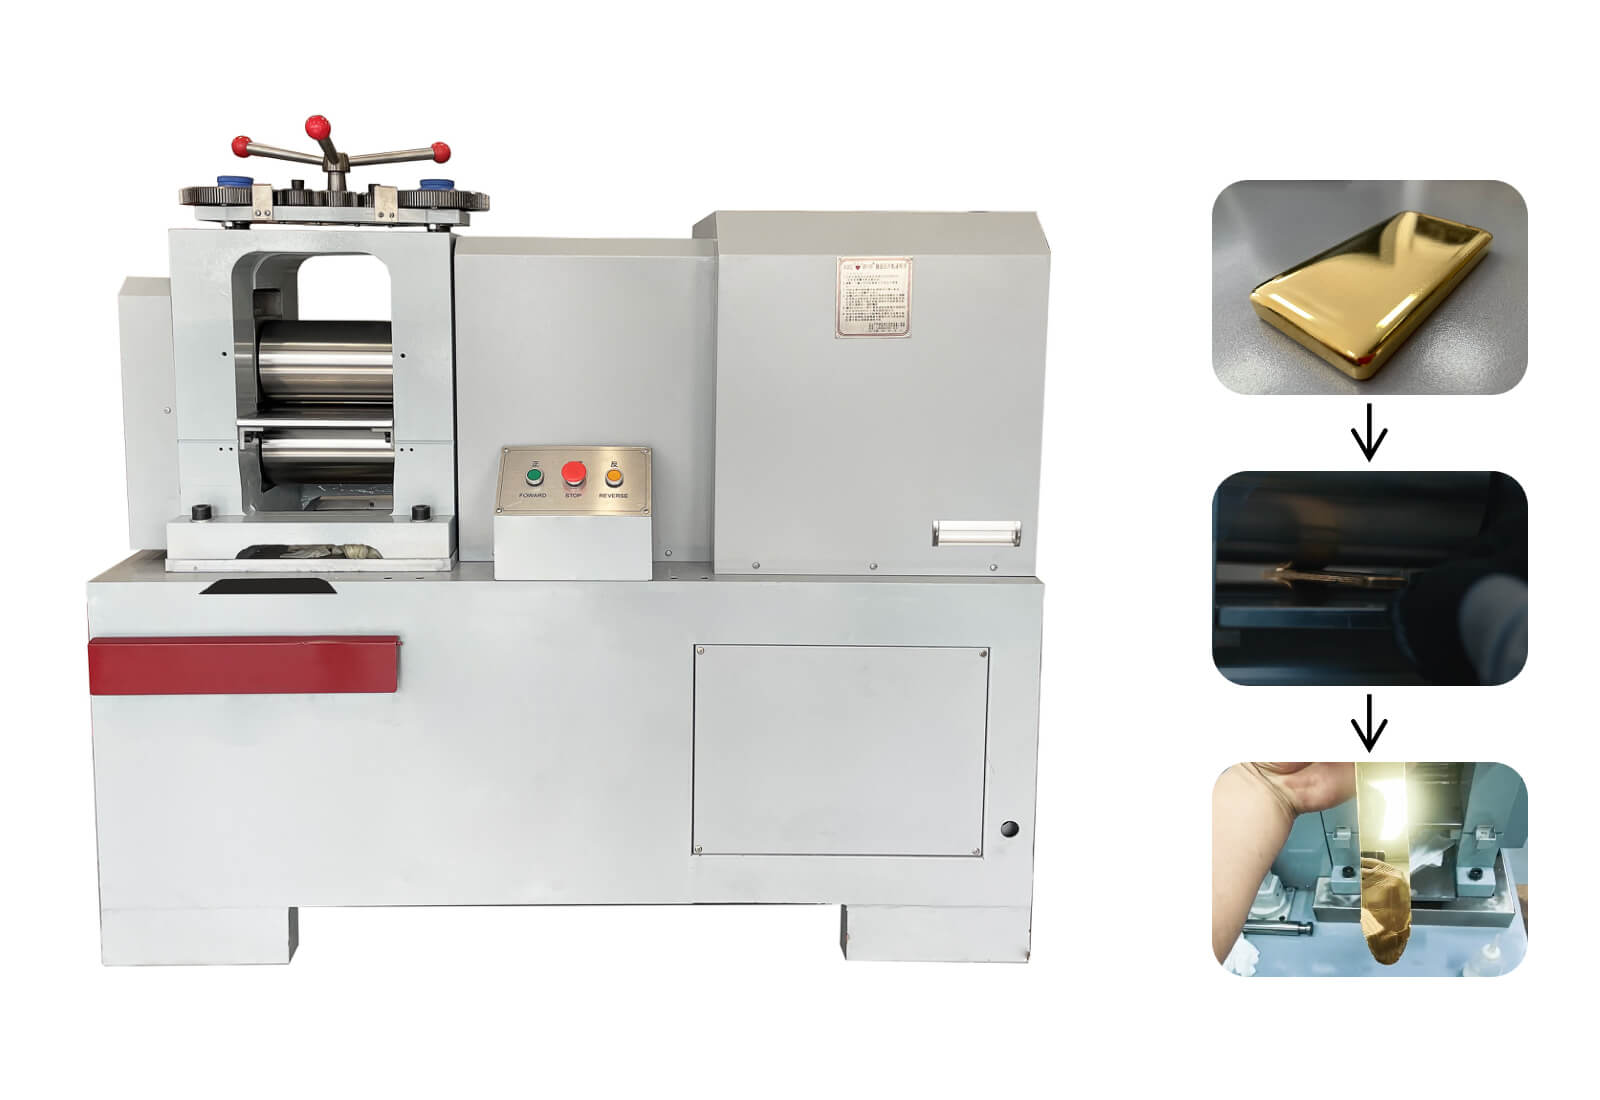
Прецизионный прокатный стан
Контролирует толщину полосы перед вырубкой, помогая уменьшить отклонение веса небольших слитков.
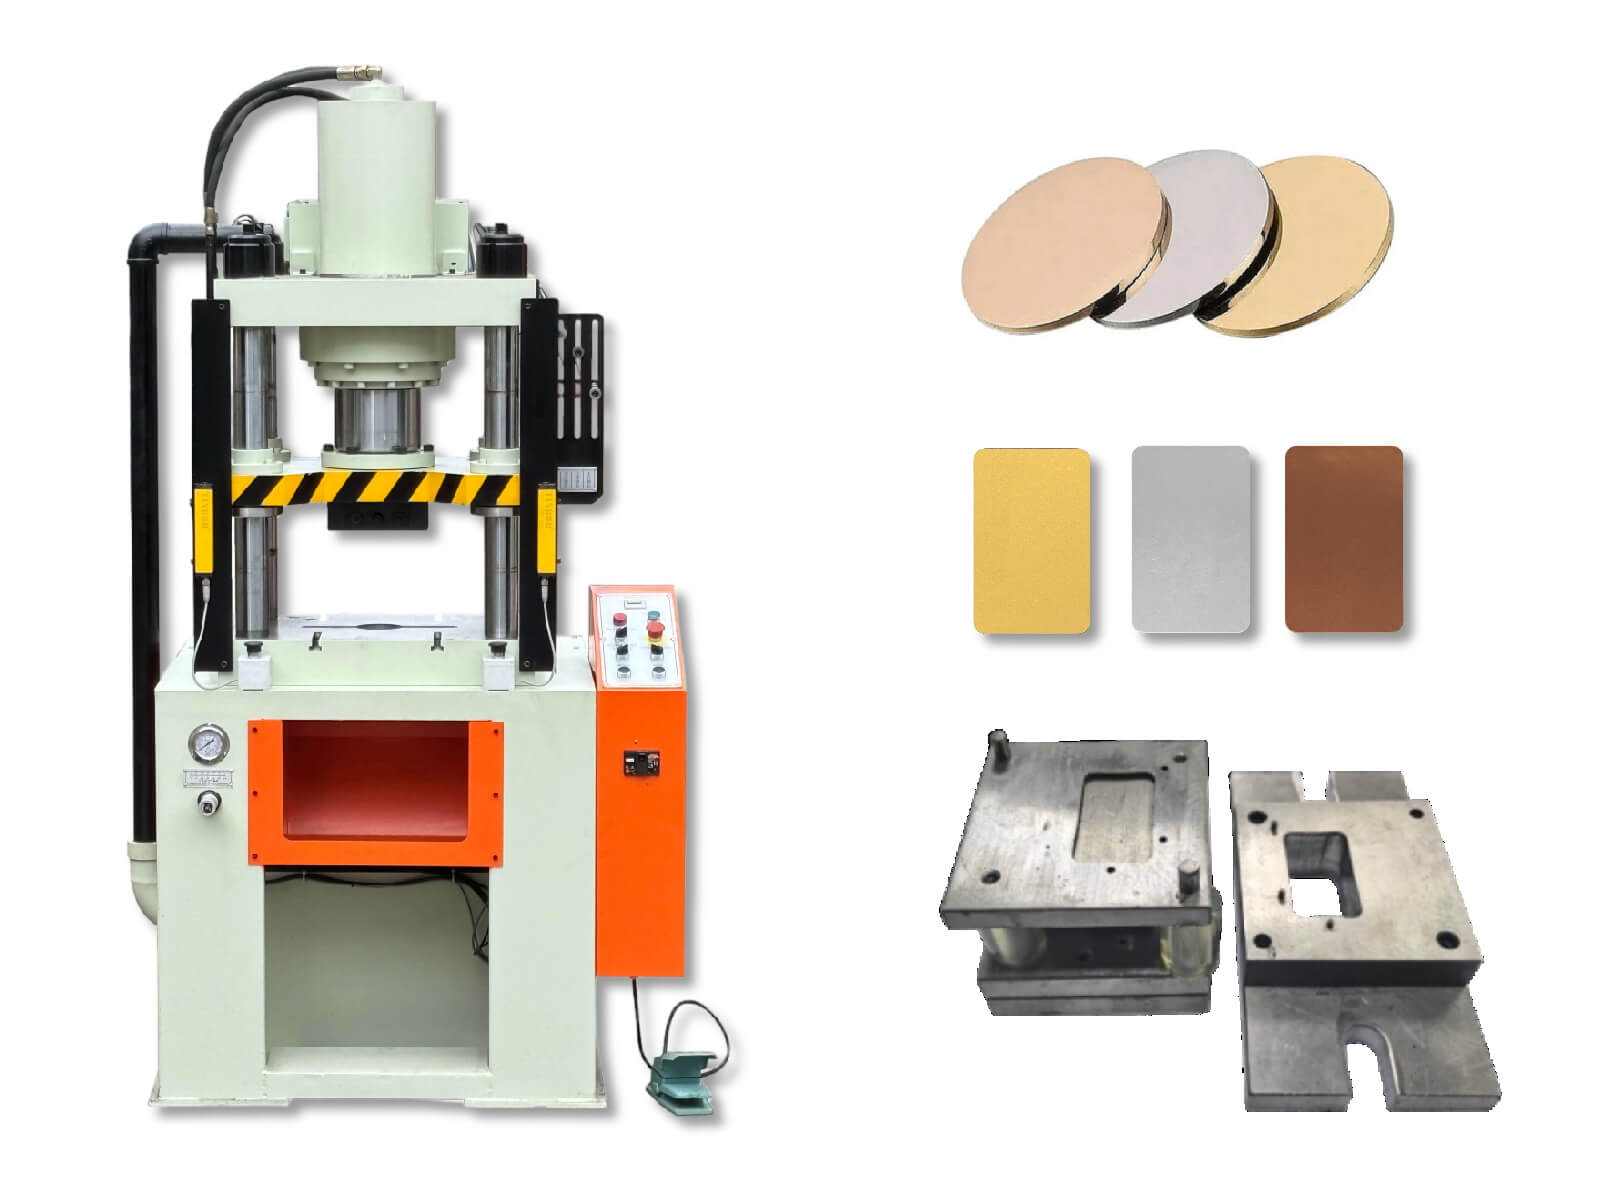
Гидравлический штамповочный станок
Пробивает золотую или серебряную полосу на точные заготовки для слитков весом 1, 5, 10, 50 и 100 г.

гидравлическом чеканочном прессе
Наносит четкий логотип, текст, серийный номер, знак чистоты и декоративный узор с помощью специальных штампов.

Машина для упаковки слитков
Защищает готовые слитки от отпечатков пальцев, окисления и повреждений при обращении перед продажей.
Выбор пресса для чеканки
Почему для слитков весом 1 г и 100 г не всегда следует использовать один и тот же гидравлический пресс
Золотой слиток весом 1 г требует гораздо меньшего формовочного давления, чем слиток весом 100 г. Если для слитков весом 1 г используется обычный 300-тонный гидравлический пресс, начальное давление масла и тяжелая конструкция пресса могут быть слишком агрессивными для небольшого набора штампов. Это увеличивает риск повреждения штампа, а также делает каждый набор штампов небольшого размера более дорогим.
Используйте 100 тонн для слитков весом 1 г-20 г
Лучше для 1 г, Слитки весом 2,5 г, 5 г, 10 г и 20 г, поскольку диапазон давления и размер матрицы более подходят.
- Низкое пусковое гидравлическое давление легче контролировать.
- Материалы с маленьким логотипом с меньшей вероятностью будут повреждены чрезмерным ударом.
- Держатель матрицы, основание формы и инструментальный материал меньше, поэтому стоимость матрицы меньше ниже.
Используйте 300 тонн для батончиков весом 50–100 г
Лучше подходит для золотых и серебряных слитков большего размера, поскольку площадь штамповки и потребность в потоке металла намного выше.
- Большая рама и вал поддерживают более крупные штампы для слитков.
- Более высокий тоннаж заполняет широкие поля логотипа и глубокие рельефные узоры.
- Готовые слитки имеют более четкие края, более четкие детали и более стабильные толщина.
Если одним нажатием необходимо покрыть 1–100 г
Выберите сервогидравлический пресс. Сервоуправление обеспечивает более точную регулировку давления, особенно при низком давлении для маленьких батончиков весом 1 г, при этом обеспечивая достаточное усилие для батончиков весом 50–100 г. Без сервоуправления использование большого 300-тонного пресса для слитков массой 1 г может привести к перерасходу инструментального материала, увеличению базовой стоимости пресс-формы и упрощению повреждения небольших штампов.
Таблица решений
Выбор оборудования в зависимости от производственной цели
| Производственной цели | Рекомендуется Оборудование | Почему это важно |
|---|---|---|
| Небольшая партия слитков по 1–20 г | Печь для плавления, прокатный стан, штамповочный станок, 100-тонный пресс, штампы для стержней | Меньшие инвестиции, гибкое изменение размера, подходит для пробных заказов и бренда тестирование. |
| Стабильное производство 1-100 г | Машина непрерывного литья, прецизионный прокатный стан, штамповочный станок, прессы усилием 100 + 300 тонн | Лучшая плотность полосы, более стабильный вес заготовки и лучшее качество штамповки для прутков разных размеров. |
| Планки с зеркальной отделкой премиум-класса | Высококачественные матрицы, стабильный гидравлический пресс, линия полировки и очистки, защитная упаковка | Улучшает четкость логотипа, внешний вид поверхности и конечную розничную презентацию. |
| Высокопроизводительная заводская линия | Автоматическая система подачи, взвешивания и сортировки, полировки, упаковки и контроля | Сокращает трудозатраты, отбраковывает заготовки с избыточным/недостаточным весом и повышает повторяемость. |
Контроль качества
Ключевые моменты, определяющие качество готовых золотых серебряных слитков
Плотность полосы
Поры или рыхлая структура в полосе могут привести к непрочности поверхности, трещинам или неравномерному растеканию во время чеканки.
Точность толщины
Стабильная толщина прокатки облегчает контроль веса заготовки, особенно для слитков весом 1 г и 5 г.
Вес заготовки
Каждая заготовка должна быть проверена перед штамповкой, чтобы избежать избыточного или недостаточного веса готовых слитков.
Качество штампа
Хорошие штампы для чеканки определяют глубину логотипа, четкость кромки, зеркальное поле и повторяющуюся стабильность производства.
Нажмите Тоннаж
Недостаточное давление приводит к неполному заполнению шаблона. Чрезмерное давление может увеличить износ штампа.
Защита упаковки
Готовые слитки требуют аккуратного обращения и упаковки, чтобы избежать отпечатков пальцев, окисления и царапин.
Полная комплектация линии
Вспомогательное оборудование для профессиональной линии по производству золотых и серебряных слитков
Часто задаваемые вопросы
Часто задаваемые вопросы о производстве золотых и серебряных слитков весом 1–100 г
Какой метод лучше всего подходит для изготовления золотых и серебряных слитков весом 1–100 г?
Для небольших слитков инвестиционного качества чеканка обычно лучше, чем простое литье. Распространенным путем является непрерывное литье или плавление, прокатка, вырубка, гидравлическое прессование с помощью штампов, полировка, проверка и упаковка.
Почему рекомендуется непрерывное литье перед прокаткой и чеканкой?
Непрерывное литье позволяет производить плотные и однородные полосы из драгоценных металлов. Лучшее качество полосы снижает дефекты прокатки, разброс веса заготовки и дефекты штамповки.
Может ли один гидравлический пресс производить все прутки весом 1–100 г?
Один пресс может охватывать некоторые диапазоны, но для полной линии весом 1–100 г более стабилен и защищает срок службы штампа.
Какое оборудование необходимо для точного веса заготовки?
Прецизионный прокатный стан контролирует толщину полосы, штамповочный станок режет заготовки, а автоматическая система взвешивания проверяет каждую заготовку перед чеканкой.
Нужна ли полировка золотых и серебряных слитков перед упаковкой?
Да, полировка или очистка удаляет масло, пыль и следы обращения. Чистые слитки следует упаковывать быстро, чтобы избежать отпечатков пальцев и окисления поверхности.
Нужна линия по производству золотых и серебряных слитков весом 1–100 г?
Отправьте желаемые размеры слитков, дневной объем производства, дизайн логотипа, знак чистоты, стиль упаковки и диапазон бюджета. CDOCAST может порекомендовать конфигурацию плавки, литья, прокатки, вырубки, чеканки и упаковки.