
ОБОРУДОВАНИЕ CDOCAST
Прецизионные прокатные станы
Прокатные станы для листа, полосы, проволоки и профиля из золота, серебра, меди и специальных сплавов — от ювелирных машин до высокомощных производственных моделей.

Прецизионный четырёхвалковый прокатный стан с ЧПУ
Прецизионный четырёхвалковый прокатный стан с ЧПУ для полосы и фольги толщиной до 0,004 мм: сервопривод, контроль зазора и ширина до 150 мм.
Характеристики и применение →
Двухсекционный ювелирный прокатный стан
Двухсекционный ювелирный прокатный стан CDOCAST объединяет валки для листа и проволоки и подходит для обработки золота, серебра и цветных сплавов.
Характеристики и применение →
Высокомощный прокатный стан
Высокомощный прокатный стан CDOCAST предназначен для тяжёлой прокатки листа и полосы из золота, серебра, платины и меди с контролем толщины.
Характеристики и применение →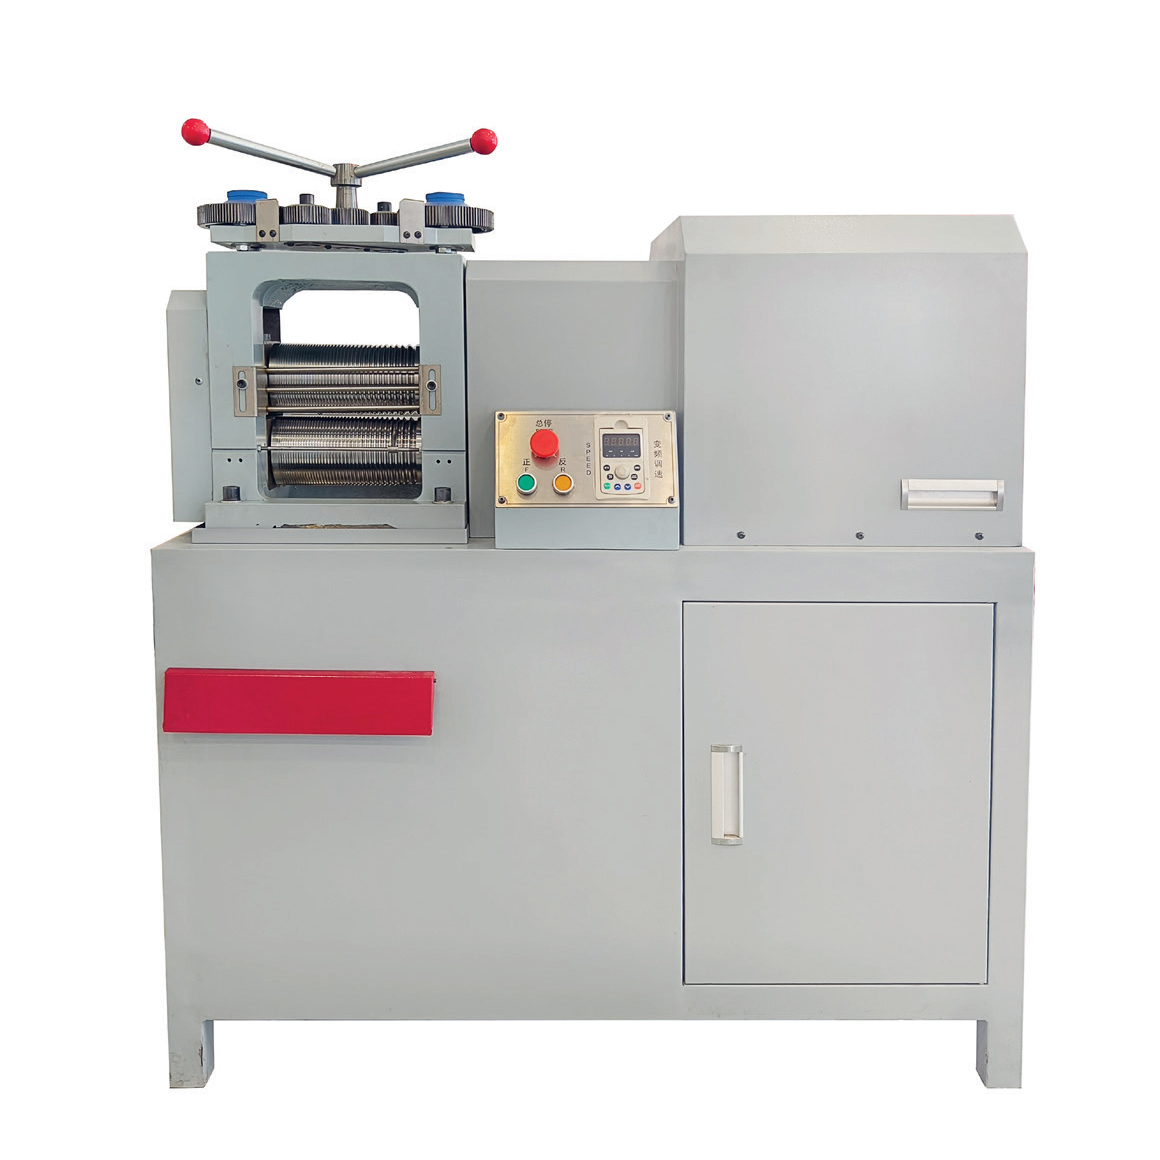
Ювелирный стан для прокатки проволоки
Ювелирный стан для прокатки проволоки уменьшает сечение литого прутка из золота, серебра и меди за несколько проходов перед чистовым волочением.
Характеристики и применение →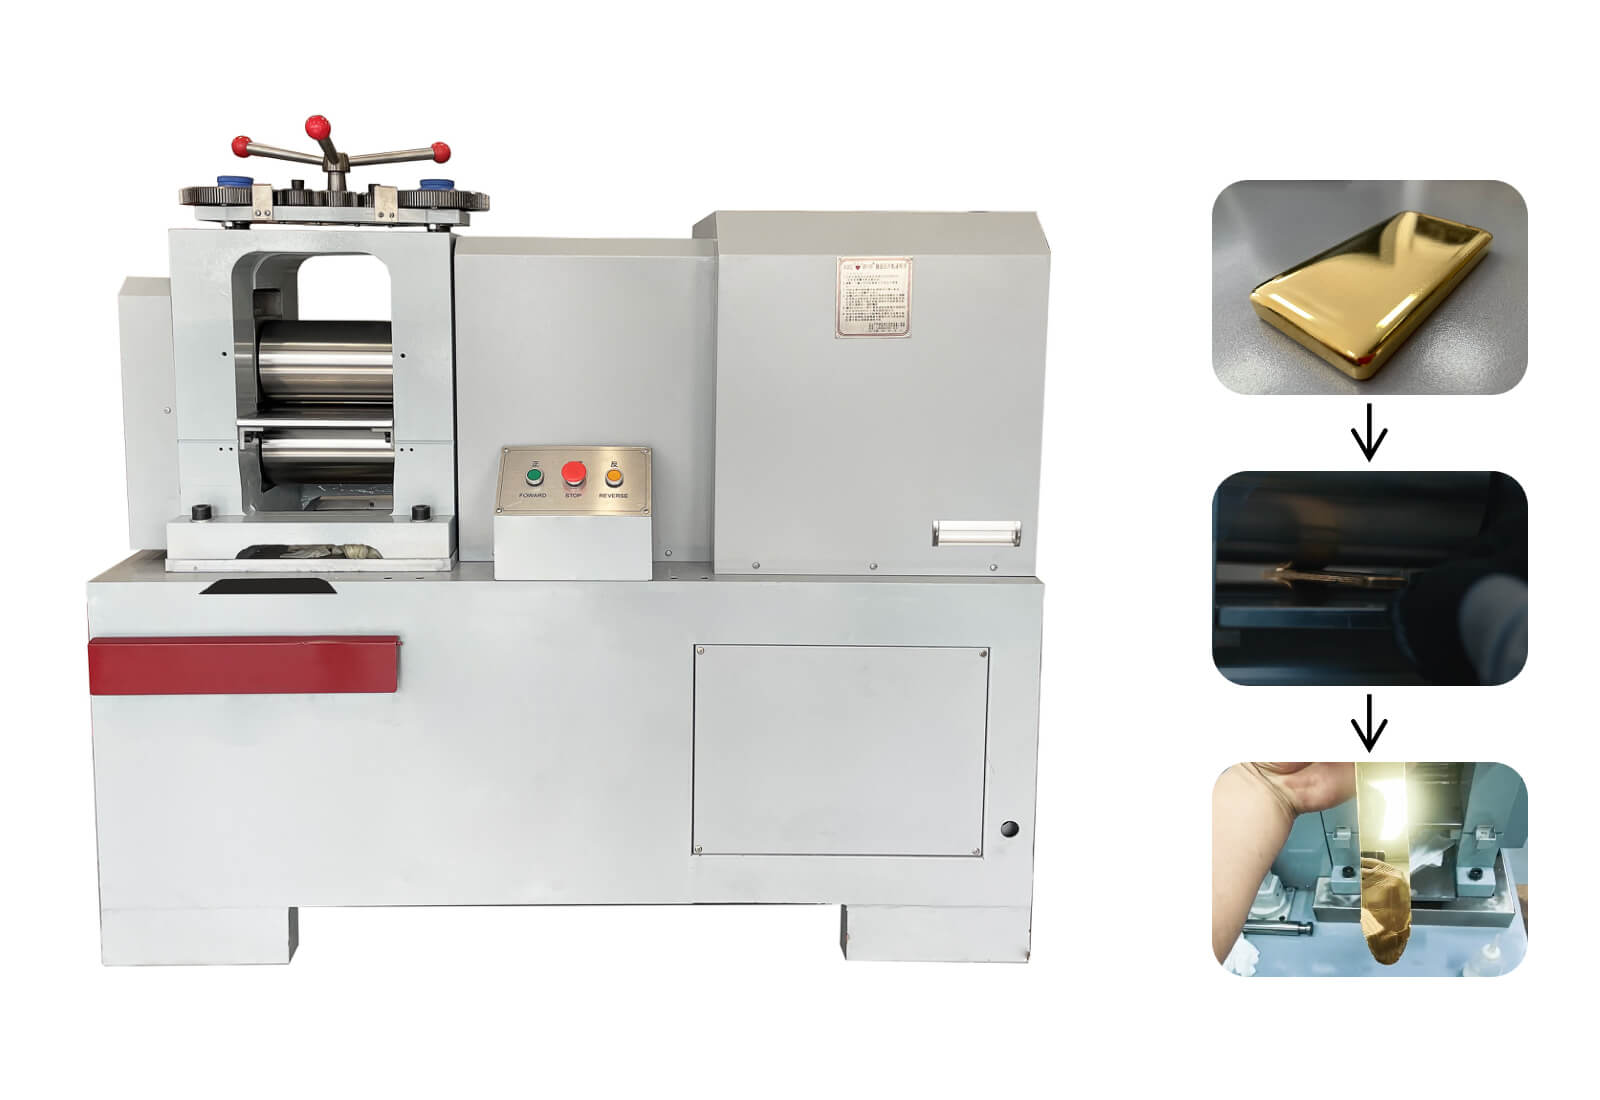
Стан для прокатки металлической полосы
Стан для прокатки металлической полосы превращает литые прутки и пластины из золота, серебра и меди в ленту контролируемой толщины.
Характеристики и применение →
Многоклетьевой стан для прокатки металлической проволоки
Многоклетьевой стан для прокатки металлической проволоки последовательно уменьшает диаметр золотого, серебряного или медного прутка перед волочением.
Характеристики и применение →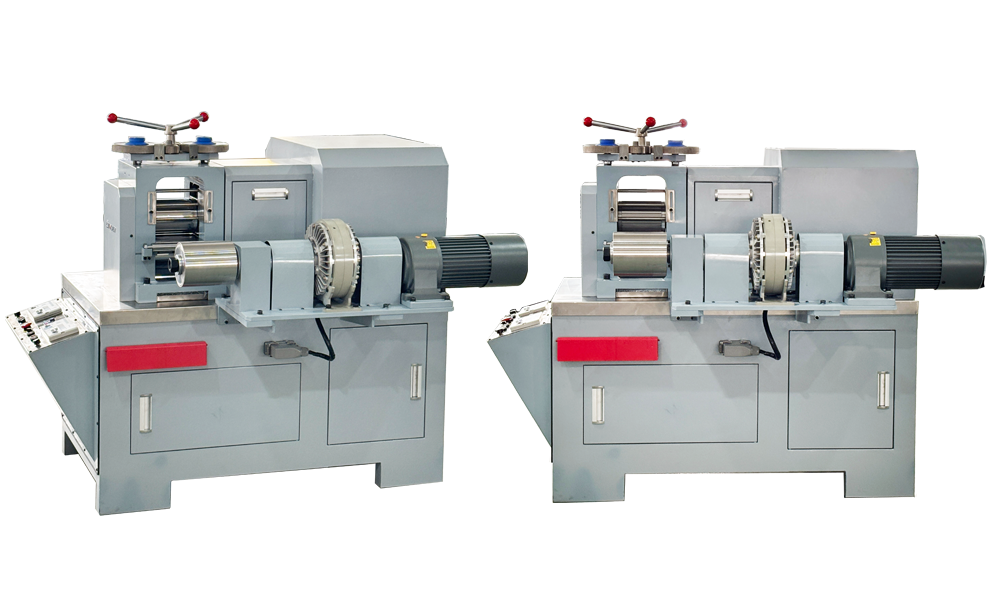
Прокатный стан с валками из карбида вольфрама
Прокатный стан с валками из карбида вольфрама обеспечивает точную чистовую прокатку золота, серебра, платины и меди с высокой стойкостью валков.
Характеристики и применение →Как выбрать правильную конфигурацию?
При выборе прецизионных прокатных станов недостаточно сравнивать название в каталоге или максимальный номинальный показатель. В одном техническом задании необходимо зафиксировать исходный материал, готовое изделие, реальную партию, сменный график и критерии приёмки. Для корректного подбора модели и вспомогательных систем нужны следующие данные:
- Входная и конечная толщина, ширина и допуск
- Сплав, состояние отжига и обжатие за проход
- Материал, диаметр, чистота и рабочая ширина валков
- Ручное, моторное или сервоприводное управление; намотка
Связь с технологическим процессом и контроль качества
Стан обычно стоит после литья и перед вырубкой, волочением или чеканкой. На испытании измеряют толщину по длине и ширине, серповидность, следы валков, устойчивость скорости и повторный выход на настройку. Межоперационный отжиг выбирают по упрочнению сплава.
До заказа следует подготовить чертёж изделия, контрольный образец и измеримые критерии приёмки. На заводских испытаниях проводят несколько последовательных циклов с реальным или согласованным тестовым материалом и фиксируют время, температуру, размеры, качество поверхности, повторяемость и работу защит. Решение принимают по стабильной серии, а не по одному удачному образцу.
Электропитание, инженерные сети и подготовка участка
Для объекта необходимо подтвердить напряжение, частоту, число фаз, мощность трансформатора, сечение кабеля, защиту и заземление. Для прецизионных прокатных станов отдельно указывают расход и температуру охлаждающей воды, сжатый воздух, инертный газ, вытяжку, дренаж и допустимую температуру помещения. Если планируется использовать существующий чиллер или компрессор, сообщают не только модель, но и фактические расход, давление и режим непрерывной работы.
От чего зависят цена и полная стоимость проекта?
Цена прецизионных прокатных станов зависит от производительности, автоматизации, оснастки, системы управления, защит и границ поставки; фиксированная цифра без технического задания вводит в заблуждение. Сравнение должно охватывать основную машину, вспомогательное оборудование, расходные материалы, FAT, упаковку, перевозку, монтаж, обучение, гарантию и комплект запасных частей. Для этой группы особенно важны следующие факторы: валки и рабочая ширина, жёсткость клети, привод, сервозазор, толщиномер, намотчик и защита.
Доставка, монтаж и ввод в эксплуатацию
Перед отгрузкой проверяют ширину дверей и проходов, несущую способность пола, точки подъёма, сервисные зоны и маршрут оператора. Упаковка должна защищать оборудование от влаги и ударов; для тяжёлых узлов требуется схема центра тяжести и такелажа. В объёме пусконаладки отдельно указывают подключение, сухой тест, пробу с материалом, запись параметров, обучение и подписание протокола приёмки.
Какие данные отправить для точного предложения?
Передайте анализ материала, форму заготовки, чертёж готового изделия, загрузку за цикл и в сутки, требования к качеству, перечень имеющихся машин, фотографии участка, город поставки и параметры инженерных сетей. Это позволит CDOCAST подобрать основное и вспомогательное оборудование без необоснованного увеличения мощности.
Частые технические и коммерческие вопросы
Всегда ли большой диаметр валков лучше?
Нет; усилие, минимальная толщина, поверхность и скорость должны соответствовать конкретному изделию.
Как подтверждают допуск толщины?
Измеряют начало, середину и конец полосы в нескольких точках по ширине калиброванным прибором.
Когда нужен промежуточный отжиг?
Его вводят по степени наклёпа, суммарному обжатию и признакам трещин или краевого разрушения.