
Многоклетьевой стан для прокатки металлической проволоки
Многоклетьевые прокатные станы CDOCAST последовательно уменьшают диаметр проволоки из драгоценных металлов и меди в чередующихся горизонтальных и вертикальных клетях перед окончательным волочением.

Что такое прокатный стан для металлической проволоки?
Прокатный стан для металлической проволоки — это стан непрерывного обжатия проволоки, в которой вместо волок используются приводные ролики для постепенного уменьшения диаметра катанки из золота, серебра, K-золота, меди и подходящих сплавов. Несколько роликовых коробов расположены вдоль прямой производственной линии, причем горизонтальные и вертикальные валки помогают контролировать деформацию от прохода к проходу.
Система CDOCAST сочетает в себе правку проволоки, прокатные клети, распылительное охлаждение и смазку, инверторное управление скоростью, тягу и намотку. В зависимости от обрабатываемого материала он может использоваться в качестве стана для прокатки золотой проволоки, станка для прокатки серебряной проволоки или стана для прокатки медной проволоки для эффективного промежуточного обжатия перед окончательным волочением, калибровкой или формованием.
- Обрабатывает чистое серебро, серебряные сплавы, чистое золото, каратное золото, медь и медные сплавы.
- Сокращает число промежуточных операций перед чистовым волочением.
- Поддерживает более плотную структуру проволоки и более стабильное последующее волочение.
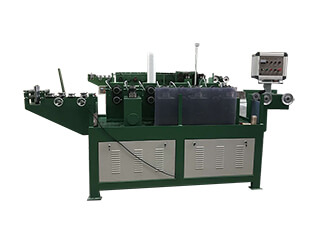
Модели прокатных станов для металлической проволоки
Выберите машину по диаметру входного отверстия, требуемому диапазону выходных отверстий, скорости линии, твердости материала и волочению на выходе план.
CDO-RM12
Для контролируемого обжатия, когда линия с 12 роликами и заявленная скорость до 62 м/мин соответствуют производственному заданию.
CDO-RM16
Для клиентам, которым требуется более широкий диапазон ступенчатого уменьшения и самая высокая заявленная скорость линии в этой серии.
CDO-RM16B
Более тяжелая версия мощностью 37 кВт для требовательных материалов и производства с увеличенной рамой машины.
Параметры прокатного стана для металлической проволоки
Приведенное ниже сравнение сохраняет характеристики, опубликованные на исходной странице продукта CDOCAST.
| Спецификация | CDO-RM12 | CDO-RM16 | CDO-RM16B |
|---|---|---|---|
| Диаметр входной проволоки | Ø16 / Ø14 / Ø12 / Ø9 мм | Ø16 / Ø14 / Ø12 / Ø10,5 мм | Ø12 мм |
| Диаметр выходного провода | Ø7 / Ø6 / Ø5 / Ø3,8 мм | Ø5,2 / Ø4,6 / Ø3,8 / Ø3,4 мм | Ø3,8 мм |
| Количество роликов | 12 | 16 | 16 |
| Метод охлаждения | Распылительное охлаждение | Распылительное охлаждение | Распылительное охлаждение |
| Мощность главного двигателя | 18,5 кВт | 18,5 кВт | 37 кВт |
| Регулирование скорости | Инверторное управление | Инверторное управление | Инверторное управление |
| Напряжение | 380 V | 380 V | 380 V |
| Двигатель водяного насоса | 0,25 кВт | 0,25 кВт | 0,25 кВт |
| Максимальная скорость | 62 м/мин | 85 м/мин | 74 м/мин |
| Коэффициент обжатия валками | 16% | 16% | 16% |
| Размеры машины | 3300×900×1360 мм | 3850×900×1360 мм | 4945×1100×1700 мм |
| Вес машины | 3 т | 3,5 т | 5,5 т |
Как работает многопроходная линия прокатки проволоки
Линия сочетает в себе механическое обжатие, охлаждение, контроль скорости и сборку на одном непрерывном пути.
Входящий пруток выравнивается и направляется в первую прокатную клеть для обеспечения стабильного входа.
Переменные направления прокатки постепенно уменьшают проволоку и распределяют деформацию между проходами.
Охлаждение распылением помогает контролировать температуру роликов и заготовки, обеспечивая при этом стабильную работу.
Уменьшенная проволока выходит через систему тяги и собирается для отжига, волочения или формования.
Структура прокатки проволоки и контроль производства
Реальные изображения машины помогают покупателям оценить компоновку линии, секцию роликов и доступ оператора перед заказом.

Параллельные многоролковые ящики
Каждый роликовый ящик содержит пары продольных и поперечных роликов. Конструкция с уравновешенным проходом уменьшает проволоку поэтапно в зависимости от характеристик удлинения материала.
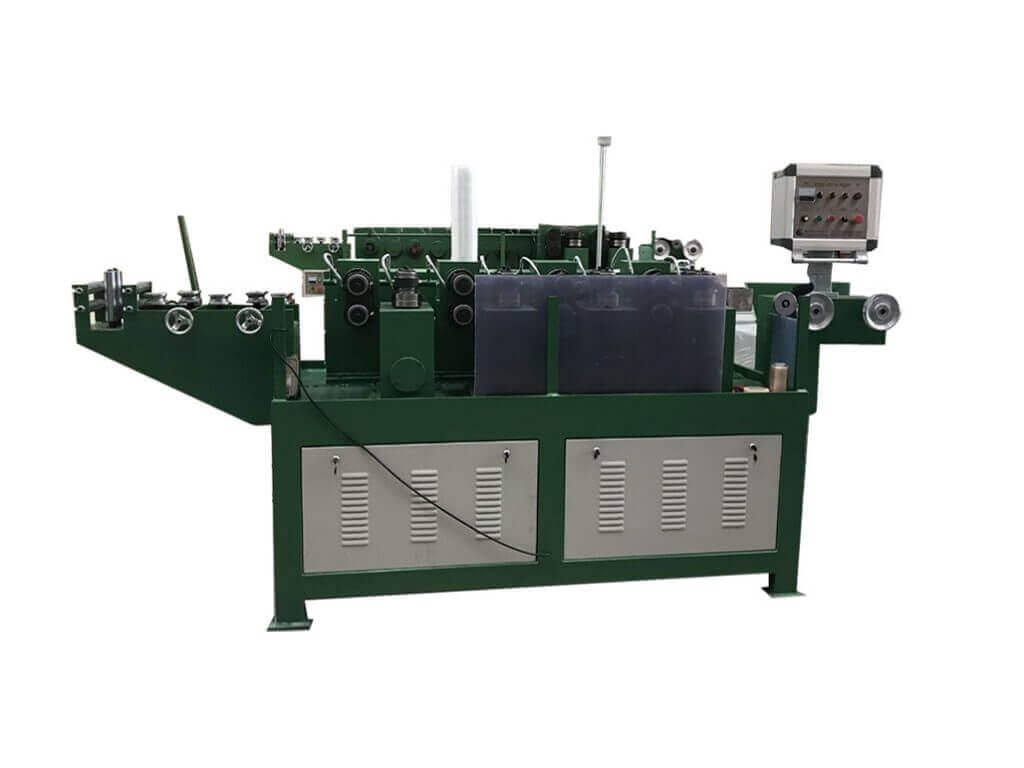
Привод, охлаждение и намотка
Винтовая и спирально-коническая передача, инверторный контроль скорости, смазка распылением и тяговое координирование движения проволоки по линии прокатки.
Основные преимущества оборудования
Основные преимущества касаются промежуточного обжатия проволоки перед окончательной точностью. волочение.
Редукция на основе валков позволяет избежать повторной нарезания резьбы в штампе во время этого промежуточного процесса и может сократить трудозатраты на настройку.
Конфигурация приводных роликов обеспечивает высокую адаптируемость для материалов, которые могут быть трудными для обычной высокоскоростной обработки. стана.
Прямой путь проволоки и ограниченное проскальзывание через ролики уменьшают ненужный изгиб, трение и рабочий шум.
Бесступенчатое регулирование скорости помогает подобрать скорость линии в зависимости от материала, диаметра входного отверстия, плана обжатия и охлаждения состоянии.
Ролики из специальной легированной стали подвергаются термообработке для обеспечения износостойкости и ударопрочности при производстве.
Прогрессивная прокатка позволяет создать более плотную структуру и снизить риск обрыва проволоки во время работы. последующий рисунок.
Как выбрать станок для намотки проволоки
Полезное предложение требует полного маршрута от входящего стержня до окончательной спецификации проволоки.
Сопутствующее оборудование для проволоки из драгоценных металлов
Соедините прокатку с отжигом и окончательной вытяжкой для создания практичного производства проволоки маршрут.
Загрузите каталог станков для прокатки металлической проволоки
Ознакомьтесь с тремя спецификациями модели, затем укажите материал, входной диаметр, выходное значение и часовую производительность.
Часто задаваемые вопросы о стане для прокатки металлической проволоки
Практические ответы для покупателей, сравнивающих оборудование для прокатки и волочения проволоки.
Какие металлы может обрабатывать этот стан?
Он предназначен для чистого серебра, серебряных сплавов, чистого золота, каратного золота, меди, медных сплавов и других подходящих материалов проволоки в пределах диаметра и диапазона мощности выбранной модели.
Производит ли прокатный стан готовую круглую проволоку?
Обычно нет. Уменьшение валика может оставить некоторую овальность. Установка окончательного волочения проволоки рекомендуется, когда продукт требует точной округлости, калиброванного диаметра и более гладкой поверхности.
Какая модель имеет самую высокую заявленную скорость?
CDO-RM16 имеет самую высокую опубликованную максимальную скорость - 85 м/мин. Фактическая скорость производства зависит от материала, уменьшения диаметра, охлаждения, намотки и стабильности процесса.
Нужна ли намоточная проволока из серебра или золота каратное золото?
Исходное руководство по продукту рекомендует использовать отдельную намотку для проволоки из серебра, золота и аналогичных сплавов, чтобы обработанный материал можно было собирать, не рассыпая и не рассыпая.
Как охлаждается прокатная секция?
Все три модели, указанные производителем используют распылительное охлаждение с двигателем водяного насоса мощностью 0,25 кВт. Качество воды, фильтрация, расход и техническое обслуживание должны быть запланированы для установленной линии.
В чем разница между CDO-RM12 и CDO-RM16?
CDO-RM12 использует 12 роликов и имеет заявленную максимальную скорость 62 м/мин. CDO-RM16 использует 16 роликов, обеспечивает различный диапазон ступенчатых диаметров и имеет заявленную максимальную скорость 85 м/мин.
Какая информация необходима для определения цены стана для прокатки металлической проволоки?
Укажите металл или сплав, твердость, диаметр на входе, диаметр на выходе после прокатки, диаметр окончательной вытяжки, часовую производительность, требования к катушке, напряжение и доступную место для установки и обслуживания..
Нужна линия прокатки золотой, серебряной или медной проволоки?
Отправьте в CDOCAST информацию о материале, диаметре входного отверстия, целевом выходе, часовой производительности и окончательной потребности в проволоке для подходящего решения по прокатке, намотке, отжигу и волочению.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Многоклетьевой стан для прокатки металлической проволоки
Оборудование: Многоклетьевой стан для прокатки металлической проволоки. Стоимость и исполнение определяются материалом, входным и конечным размером заготовки, производительностью, усилием или числом проходов и уровнем автоматизации.
Проект поставки: Многоклетьевой стан для прокатки металлической проволоки. Для доставки согласуются масса, габариты и экспортная упаковка. До монтажа проверяются фундамент, рабочая зона, электропитание, гидравлика и требования к безопасному обслуживанию.