
Стан для прокатки металлической полосы
CDOCAST Прокатный стан металлических полос превращает отлитые прутки, пластины и листы в контролируемые золотые, серебряные и медные полосы. Пять стандартных моделей сочетают в себе жесткие рамы, валки с прецизионной шлифовкой и регулируемые зазоры между валками для аффинажного, монетного и формовочного производства.
Управляемая прокатка для равномерной толщины металлической полосы
Прокатный стан для металлической полосы уменьшает поперечное сечение прутка или листа посредством многократных проходов между вращающимися рабочими валками. Операторы постепенно регулируют зазор между валками до тех пор, пока не будет достигнута заданная толщина листа или полосы.
Стандартная серия CDO-RM предназначена для золота, серебра, меди и совместимых цветных металлов. Он может подготовить полосу для изделий из слитков, заготовок монет, компонентов ювелирных изделий, резки, штамповки и других последующих процессов формования.
Основные преимущества оборудования
Функции ориентированы на стабильное давление прокатки, повторяемость толщины, контроль оператора и промышленное производство.
Тяжелая рама помогает ограничить вибрацию и деформацию при прокатке толстых прутков или широких металлических полос.
Механизм регулировки поддерживает постепенное многопроходное уменьшение до требуемой толщины на выходе.
Стандартные рабочие валки из Cr12MoV закалены для стабильного контакта с поверхностью и повторного производства.
Пять стандартных комбинаций двигателей и размеров валков соответствуют различным требованиям по толщине, ширине и пропускной способности.
Конфигурации станков для прокатки листового металла
Семь конструкций прокатных станов для стандартного обжатия листов, автоматической намотки, сверхпрочной прокатки, прецизионной фольги и комбинированного производства листов и проволоки.
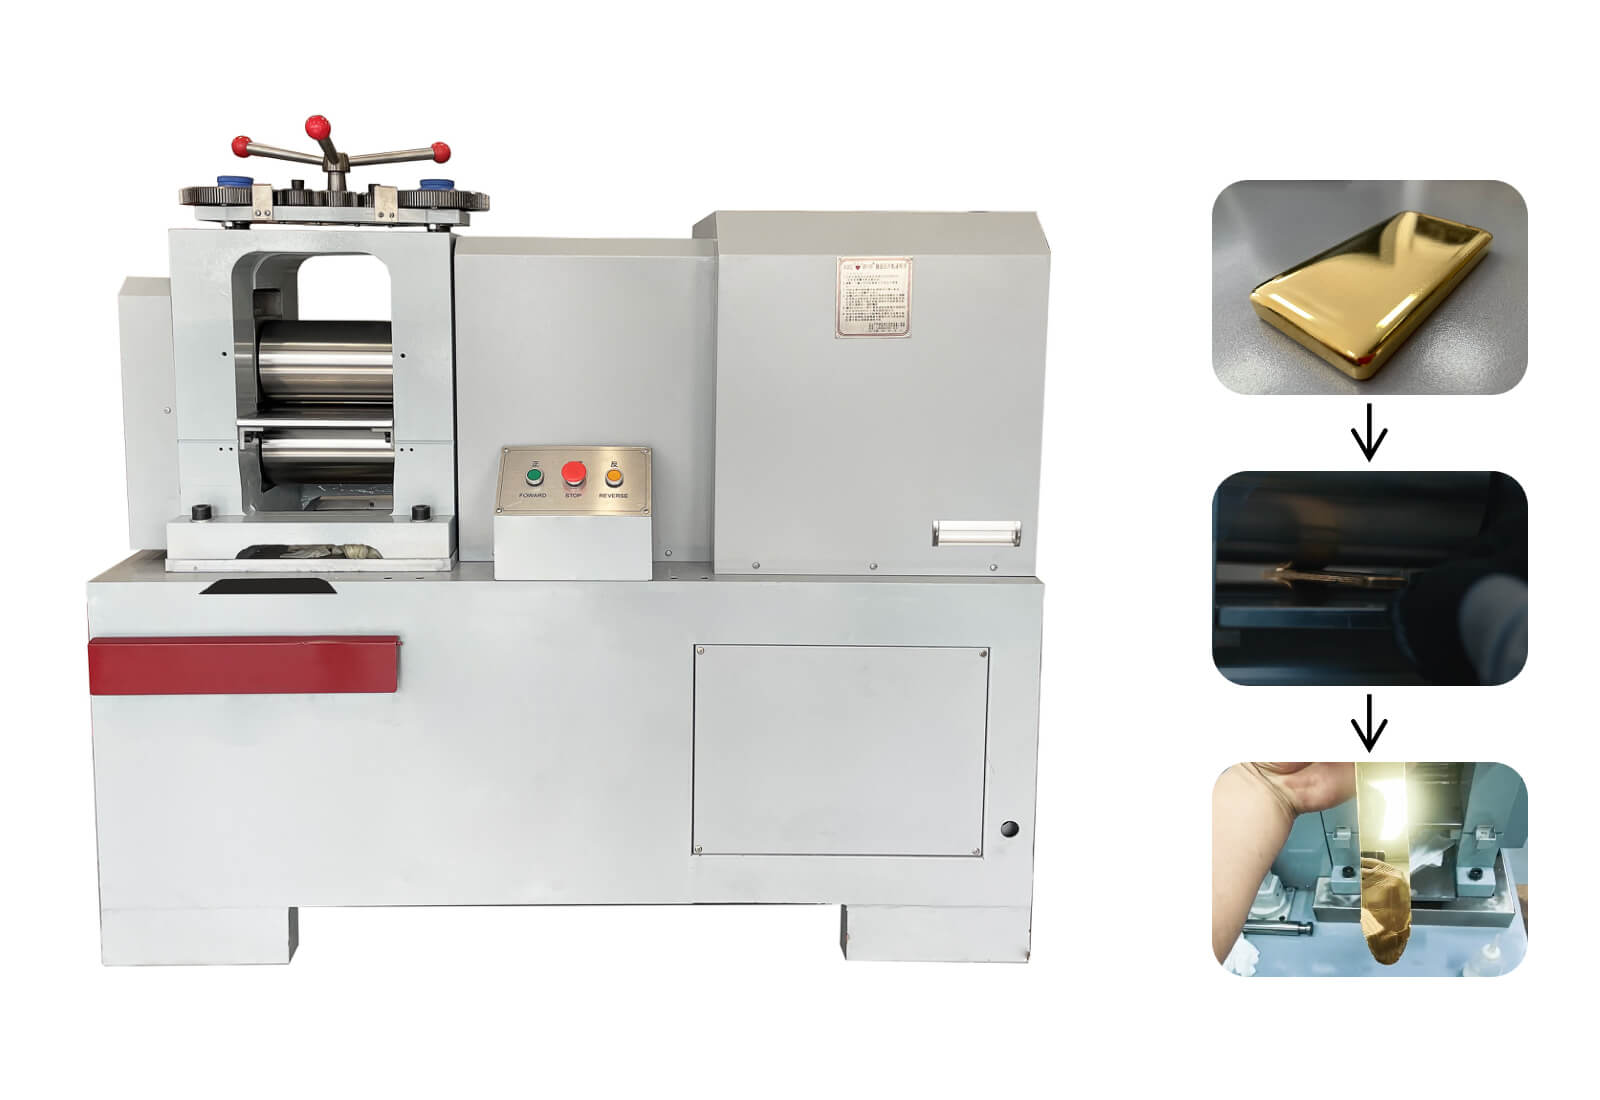
Стандартный независимый листопрокатный стан
Автономный двухвалковый листопрокатный стан для золота, серебра, меди и совместимых цветных металлов. Он подходит аффинажным предприятиям, цехам по производству слитков и производителям ювелирных изделий, которым требуется контролируемое многопроходное обжатие полосы без автоматической линии намотки.
▶ Посмотреть видео о стандартном прокатном стане
Прецизионный прокатный стан 5,5P с автоматической намоткой
Встроенная система намотки собирает более длинную металлическую полосу во время повторяющихся проходов прокатки. Он сокращает необходимость ручной обработки полосы, помогает контролировать форму рулона и подходит для непрерывной подготовки ленты из золота, серебра или меди.
▶ Посмотрите видео о намотке 5.5P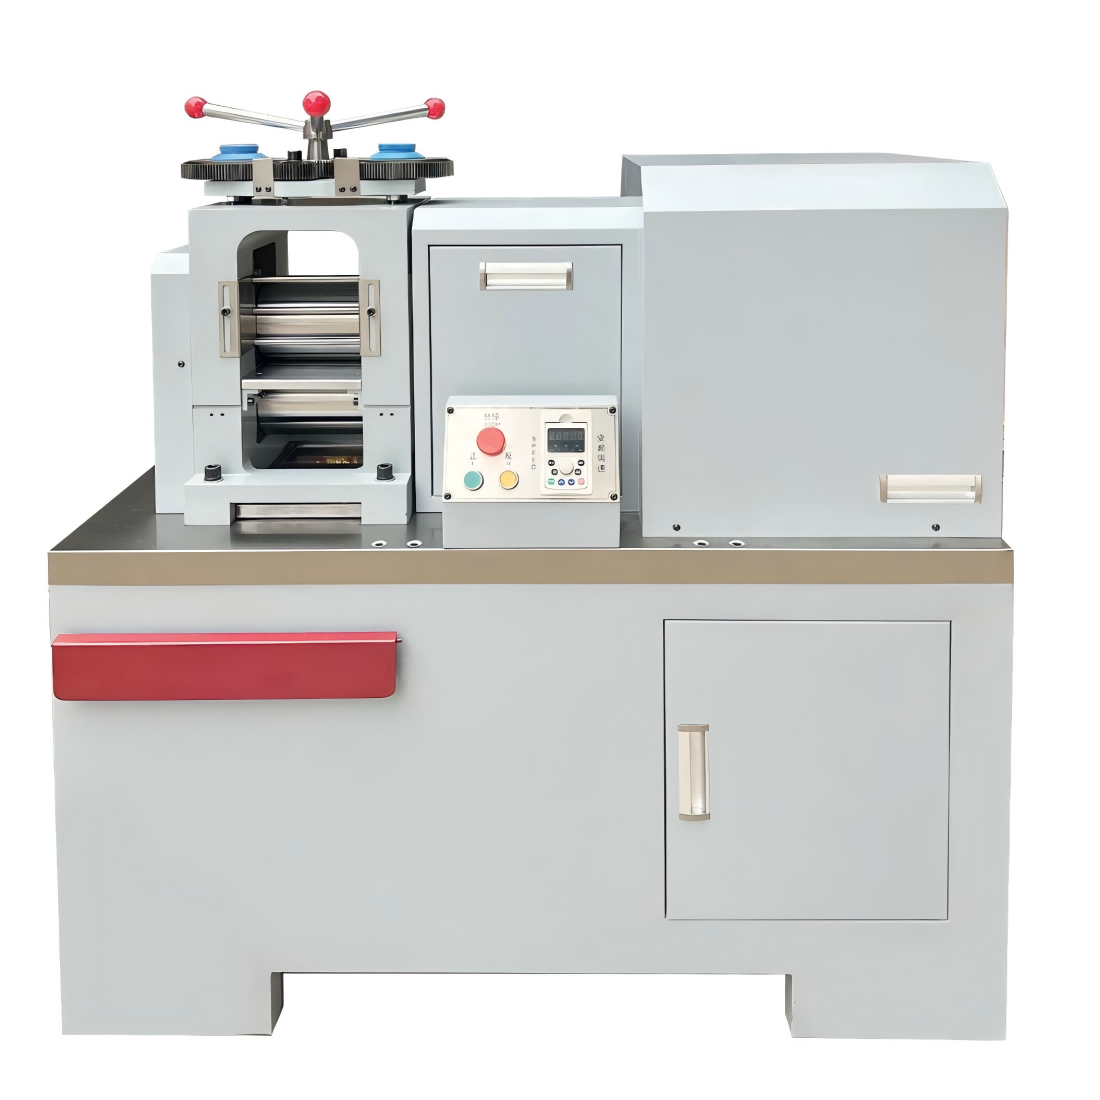
Прокатный стан для производства золотых и серебряных полос 7,5P
Прокатный стан для драгоценных металлов повышенной мощности, обеспечивающий более толстую исходную заготовку, повторное производство аффинажа и повышение производительности полосы. Окончательную ширину валка, целевую толщину и конфигурацию двигателя следует выбирать на основе фактических размеров материала.
▶ Посмотрите видео о прокатном стане 7.5P
Стан для сверхмощного прокатного стана 15P / 20P
Большие конструкции CDO-RM15 и CDO-RM20 обеспечивают мощность двигателя 11 кВт и 15 кВт с рулонами шириной 250 мм. Они предназначены для более толстых листов, крупносерийного производства и промышленной обработки золотых, серебряных или медных полос.
▶ Посмотреть видео о сверхмощном прокатном стане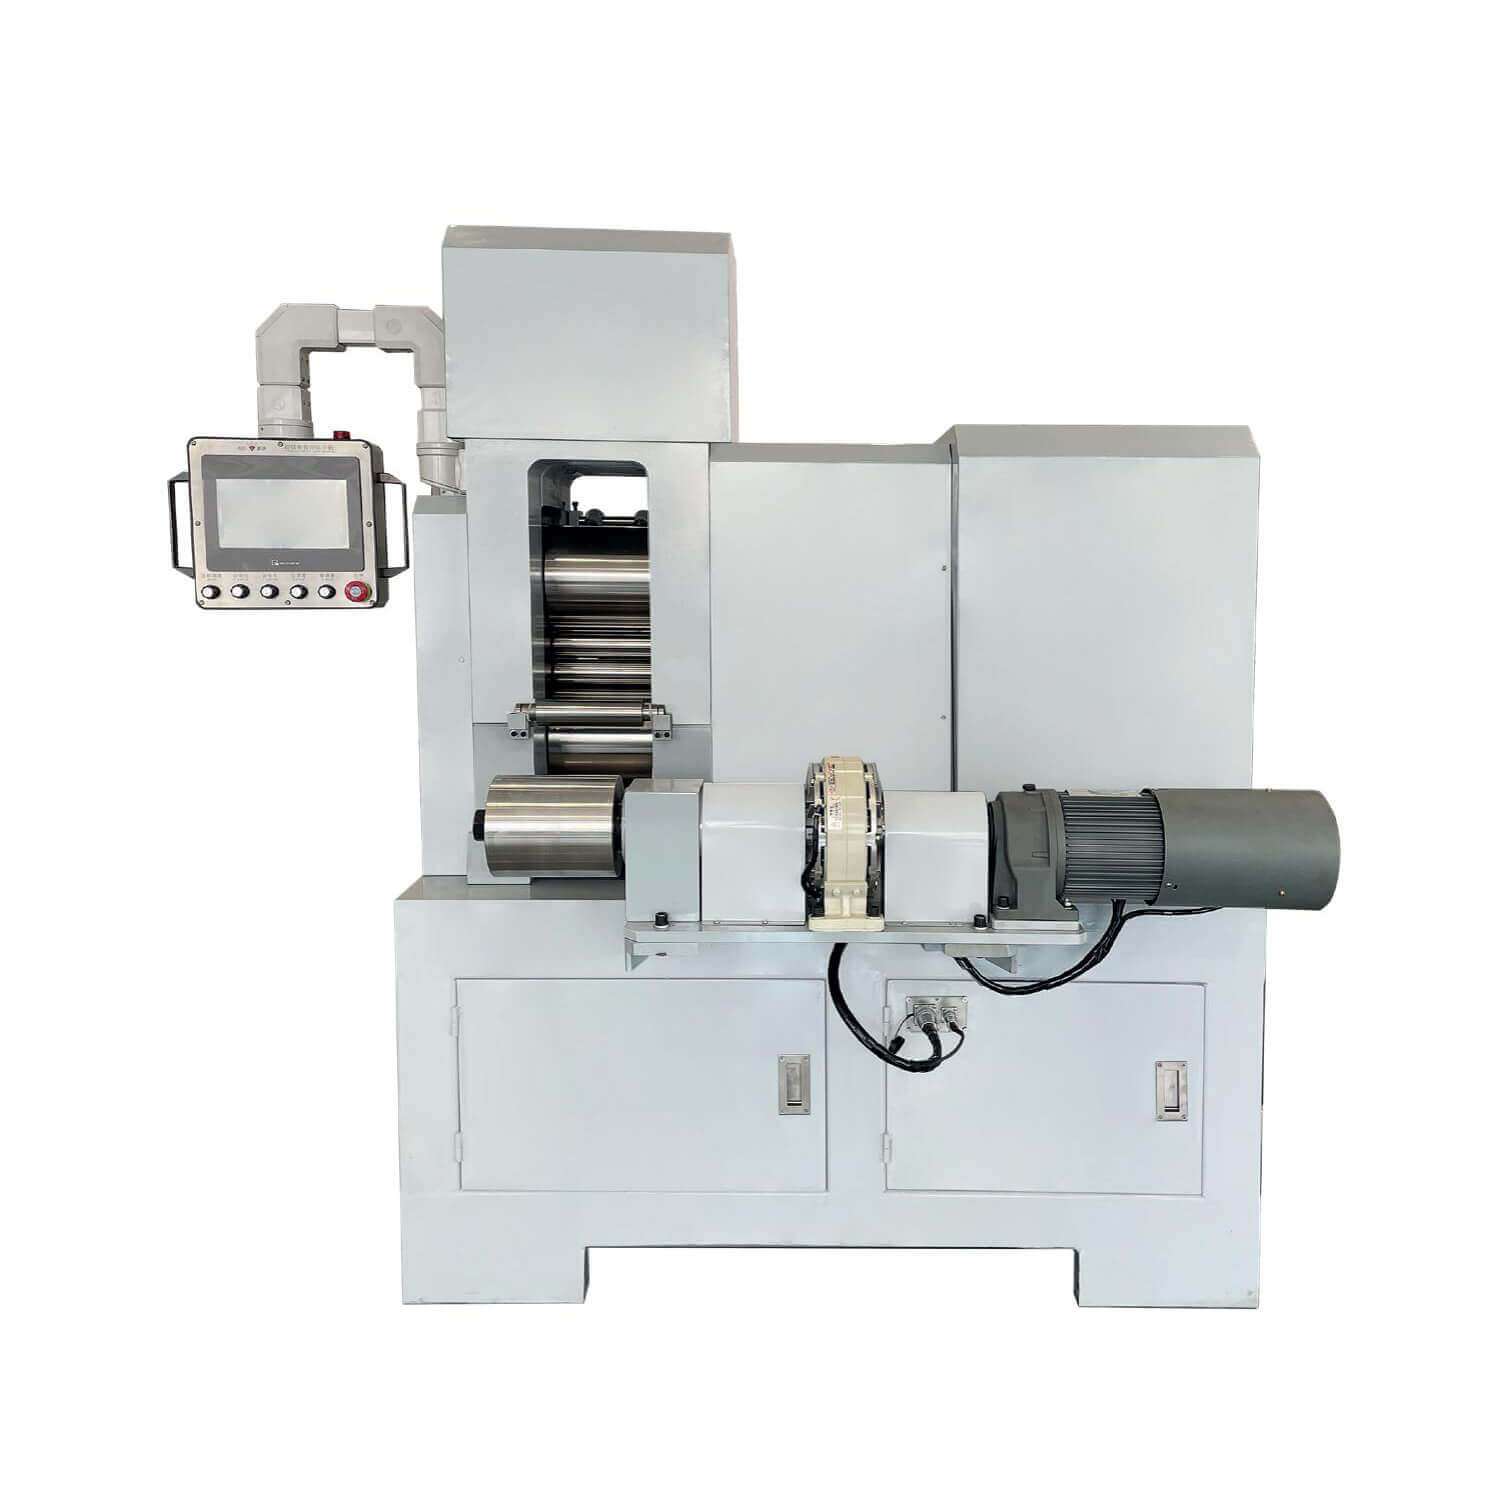
Четырехвалковый прецизионный прокатный стан для фольги
A Четырехвалковый стан использует опорные валки для поддержки рабочих валков меньшего размера и уменьшения прогиба валков. Эта структура выбирается для более тонких и плоских полос или фольги, где более требовательны к постоянству толщины и контролю поверхности.
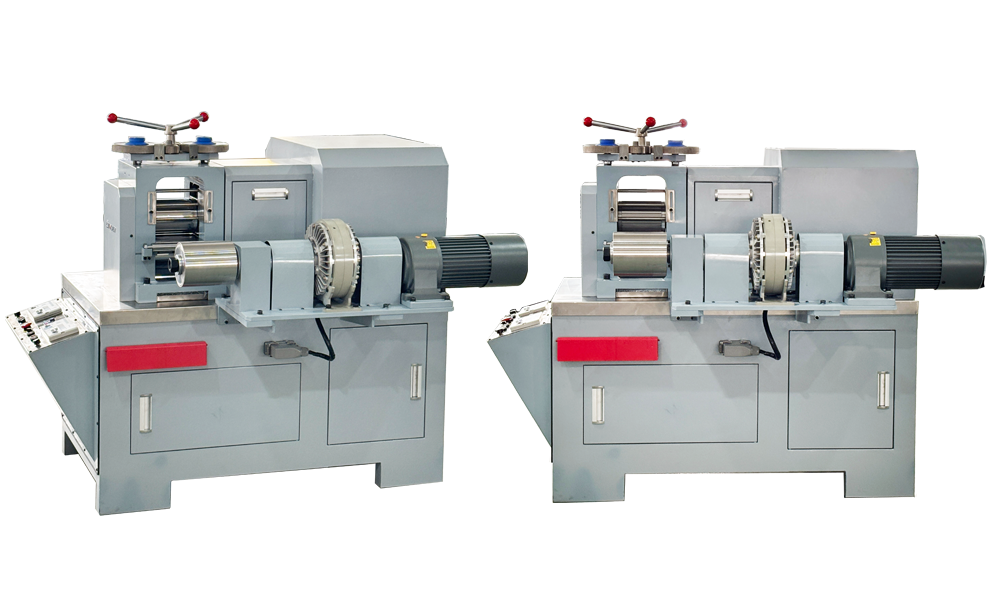
Прокатный стан из карбида вольфрама Станок
В этой отдельной прецизионной конфигурации используются рабочие валки из карбида вольфрама, обеспечивающие высокую износостойкость и высокие требования к качеству поверхности. Его обычно используют для производства изделий из чистого золота, серебра, платины и других ценных металлов, где состояние поверхности валков имеет решающее значение.
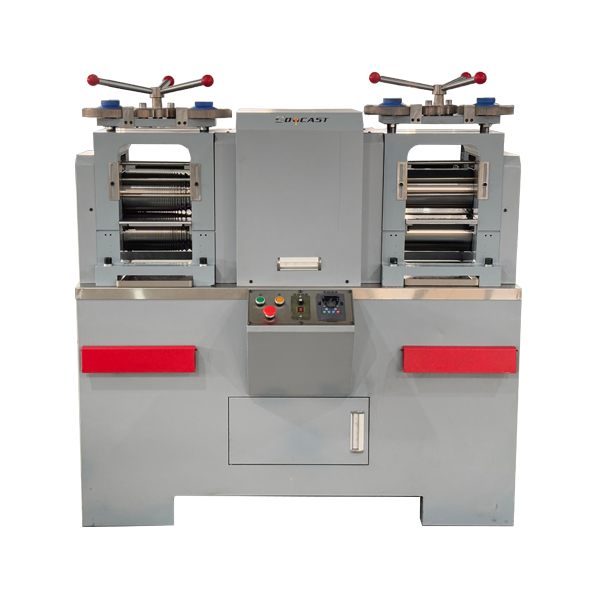
Двухголовочный стан для прокатки листов и проволоки
Комбинированный станок объединяет плоские валки для листового металла и валки с желобками для обжатия проволоки. Он обеспечивает две функции формовки на одном месте для ювелирных заводов и мастерских, производящих как полосу, так и проволоку.
Стандартный модельный ряд станов для прокатки металлических полос
Выберите станок по входной толщине, целевой выходной толщине, ширине полосы, твердости металла и требуемой производительности.
CDO-RM5.5
4 кВтДиапазон выходной толщины 25–0,1 ммРулон Φ108 × 180 мм
CDO-RM7.5
5,5 кВтДиапазон выходной толщины 25–0,1 ммРулон Φ132 × 180 мм
CDO-RM10
7,5 кВтДиапазон выходной толщины 30–0,1 ммШирина рулона 180 или 250 мм
CDO-RM15
11 кВтДиапазон выходной толщины 30–0,1 ммРулоны Φ180 × 250 мм
CDO-RM20
15 кВтДиапазон выходной толщины 45–0,15 ммРулоны Φ200 × 250 мм
Металл Параметры прокатного стана для полос
Сравнение стандартных моделей CDO-RM5.5 и CDO-RM20, роликов, толщины, скорости, веса и размеров машины.
| Спецификация | CDO-RM5.5 | CDO-RM7.5 | CDO-RM10 | CDO-RM15 | CDO-RM20 |
|---|---|---|---|---|---|
| Двигатель | 4 кВт | 5,5 кВт | 7,5 кВт | 11 кВт | 15 кВт |
| Напряжение | Трехфазное напряжение 380 В, 50/60 Гц | ||||
| Скорость ролика | 9,4 м/мин | 11,4 м/мин | 13,1 м/мин | 15,6 м/мин | 13,4 м/мин |
| Толщина вывода | 25–0,1 мм | 25–0,1 мм | 30–0,1 мм | 30–0,1 мм | 45–0,15 мм |
| Стандартный материал роликов | Инструментальная сталь, легированная Cr12MoV | ||||
| Твердость ролика | HRC 60–62 | ||||
| Размер ролика | Φ108 × 180 мм | Φ132 × 180 мм | Φ151 × 180 мм или Φ151 × 250 мм | Φ180 × 250 мм | Φ200 × 250 мм |
| Смазка | Втулка подшипника, смазанная консистентной смазкой | ||||
| Вес машины | 600 кг | 950 кг | 1200 кг | 1700 кг | 3000 кг |
| Размеры (Д×Ш×В) | 1200×640×1370 мм | 1340×750×1420 мм | 1430×760×1500 мм | 1530×840×1600 мм | 1740×900×1700 мм |
Варианты материала роликов прокатного стана
Материал валков следует выбирать в зависимости от металла, требований к поверхности, режима обжатия и объема производства.
Инструментальная сталь из сплава Cr12MoV
В стандартной спецификации CDO-RM используются закаленные валки Cr12MoV с твердостью 60–62 HRC для обычного производства золотых, серебряных и медных полос.
Ролики из инструментальной стали DC53
Ролики DC53 могут быть выбраны для применений, требующих различного баланса твердости, ударной вязкости и износостойкости. Подтвердите доступность по модели.
Вальцы из карбида вольфрама
Прокатные станы из карбида вольфрама представляют собой отдельные прецизионные конфигурации для удовлетворения высоких требований к качеству поверхности и износостойкости.
Сведения о станках и прокатка Органы управления
Крупный план рабочих валков, система прямой регулировки зазора между валками и элементы управления операциями.

Рабочие ролики с прецизионной заточкой
Ролики напрямую влияют на постоянство толщины полосы, качество поверхности и эффективность производства. Cr12MoV, DC53 или карбид вольфрама следует выбирать в соответствии с уменьшающей нагрузкой, требованиями к отделке и условиями технического обслуживания.
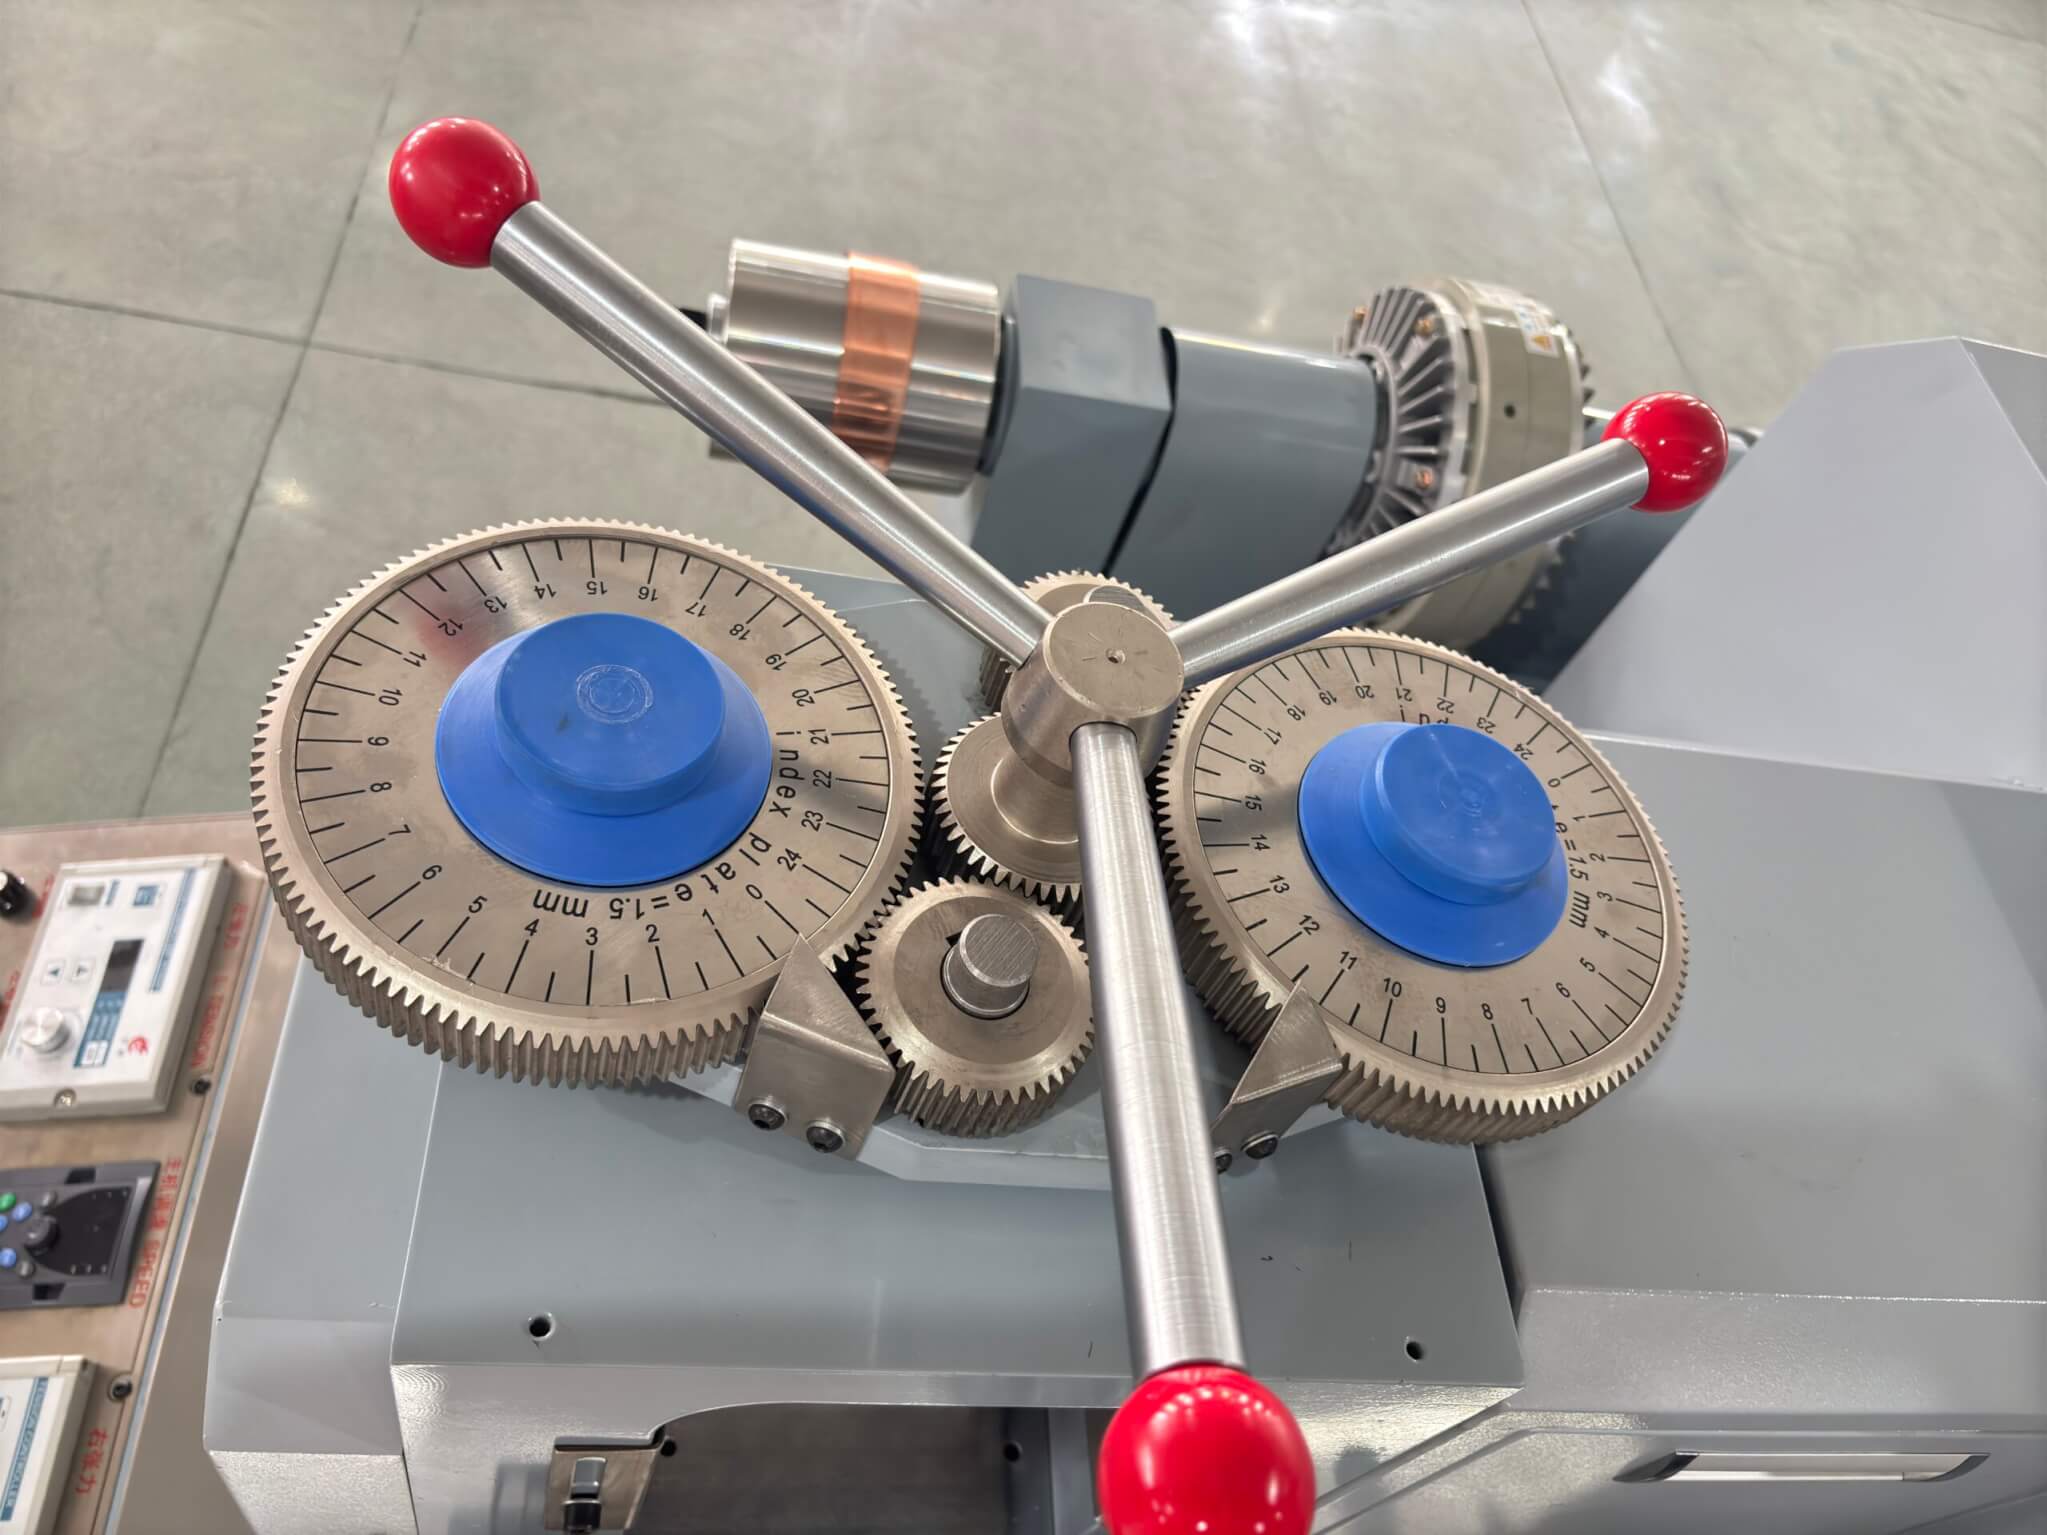
Колесо прямой регулировки зазора между валками
Градуированный маховик перемещает положение ролика, чтобы установить рабочий зазор для каждого прохода. Небольшие и равномерные регулировки помогают операторам постепенно уменьшать толщину листа, сохраняя при этом более стабильный выход полосы.
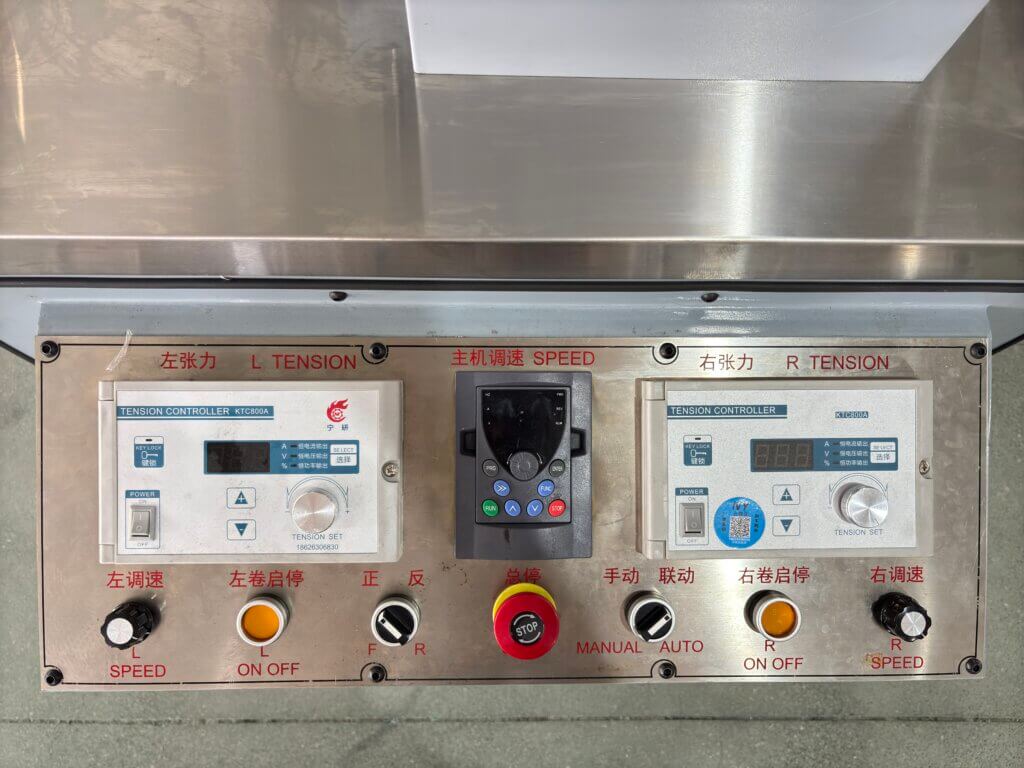
Панель управления прокатным станом
Панель управления управляет направлением прокатки и работой машины, позволяя оператору координировать каждый проход обжатия с выбранной настройкой зазора между валками.
Применимые металлыических полос и планирование производства
Общие задачи прокатки и информация, необходимая перед выбором машины для прокатки листов из драгоценных металлов.
Прокатка литых слитков в контролируемую полосу для слитков, ювелирных изделий, штамповки и дальнейшей формовки.
Многопроходное обжатие медной пластины для электрического, декоративного или общего производственного использования.
Подготовка однородной полосы перед продольной резкой, вырубкой, отжигом и гидравлическим прессованием монет.
Дополнительные системы намотки и размотки могут поддерживать рабочие процессы непрерывного производства длинных полос.
Для подготовки узкой полосы сравните станок для продольной резки металла. Для производства монет используйте гидравлический чеканочный пресс. CDOCAST также поставляет прокатные станы для металлической проволоки, машины для прокатки ювелирной проволоки, листопрокатные станы с двойной головкой, четырёхвалковые станы с ЧПУ и твердосплавные прокатные станы.
Загрузить каталог прокатных станов для прокатки металлических полос
Перед выбором конфигурации ознакомьтесь с модельным рядом, мощностью двигателя, размерами роликов, выходной толщиной и размерами машины.
Часто задаваемые вопросы по прокатным станам для прокатки металлических полос
Ответы о металлах, толщине, выборе модели, материале валков, четырехвалковых станах, моталках, техническом обслуживании и электрической конфигурации.
Какие металлы может обрабатывать стан прокатки металлических полос?
Стандартная серия CDO-RM предназначена для золота, серебра, меди и совместимых цветных металлов. Требуемая сила прокатки, обжатие проходов и режим отжига зависят от твердости сплава, начальных размеров и целевой толщины.
Какова минимальная выходная толщина?
CDO-RM5.5, RM7.5, RM10 и RM15 указаны для выходной толщины до 0,1 мм. CDO-RM20 указан для вывода толщиной до 0,15 мм. Фактически достижимый допуск и качество поверхности зависят от металла, входной плоскостности, графика проходов, состояния валков и настроек оператора.
Как мне выбрать между CDO-RM5.5, RM7.5, RM10, RM15 и RM20?
Сравните максимальную входную толщину, требуемую ширину полосы, твердость металла, целевую выходную толщину и производительность. Более крупные модели обеспечивают более высокую мощность двигателя и более крупные валки, но правильную машину следует подтверждать на основе фактического материала и графика обжатия.
Какой материал роликов поставляется в стандартной комплектации?
В таблице стандартных параметров указаны валки из инструментальной стали из сплава Cr12MoV, закаленные до HRC 60–62. DC53 или карбид вольфрама могут быть доступны для определенных требований, но эти варианты должны быть подтверждены с учетом конструкции машины и предполагаемого металла.
В чем разница между двухвалковым и четырехвалковым прокатным станом?
Двувалковый стан использует два основных рабочих валка и подходит для общего обжатия листов и полос. Четырехвалковый стан добавляет опорные валки для поддержки меньших рабочих валков, уменьшая прогиб валков и улучшая контроль при производстве более тонких и плоских полос или фольги.
Может ли прокатный стан иметь автоматическую намотку?
Да. Системы намотки и размотки могут быть сконфигурированы для работы с более длинной полосой и непрерывной обработки. Ширина полосы, вес рулона, скорость линии, контроль натяжения и схема производства должны быть подтверждены до проектирования системы.
Какое техническое обслуживание требуется стану для прокатки металлических полос?
Содержите валки в чистоте, проверяйте поверхности на наличие вмятин или включенных частиц, поддерживайте правильную смазку, проверяйте состояние подшипников и редуктора, проверяйте параллельность валков и избегайте подачи материала, превышающего номинальную толщину или ширину. Соблюдайте прилагаемый график технического обслуживания и процедуры безопасности.
Можно ли настроить напряжение и конфигурацию прокатки?
Стандартная спецификация — трехфазное напряжение 380 В, 50/60 Гц. Могут быть доступны альтернативные напряжения, ширина рулона, материал ролика, система управления и устройства намотки. Перед производством подтвердите все электрические и производственные требования с помощью CDOCAST.
Подтвердите конфигурацию прокатного стана для металлических полос
Отправьте металл, входные размеры, целевую толщину и ширину полосы, требуемую производительность, напряжение, предпочтения в отношении рулонного материала и требования к намотке.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Стан для прокатки металлической полосы
Оборудование: Стан для прокатки металлической полосы. Стоимость и исполнение определяются материалом, входным и конечным размером заготовки, производительностью, усилием или числом проходов и уровнем автоматизации.
Проект поставки: Стан для прокатки металлической полосы. Для доставки согласуются масса, габариты и экспортная упаковка. До монтажа проверяются фундамент, рабочая зона, электропитание, гидравлика и требования к безопасному обслуживанию.