
Гидравлический пресс для экструзии металла
Компании для экструзии металла CDOCAST от CDO-EX250T до CDO-EX800T используют четырехколонную горизонтальную гидравлическую конструкцию для экструзии подготовленных заготовок в стержни, проволоку и одобренные твердые профили. Пять моделей рассчитаны на усилие 250–800 тонн и имеют заявленные размеры заготовок от Φ40×140 мм до Φ80×150 мм.
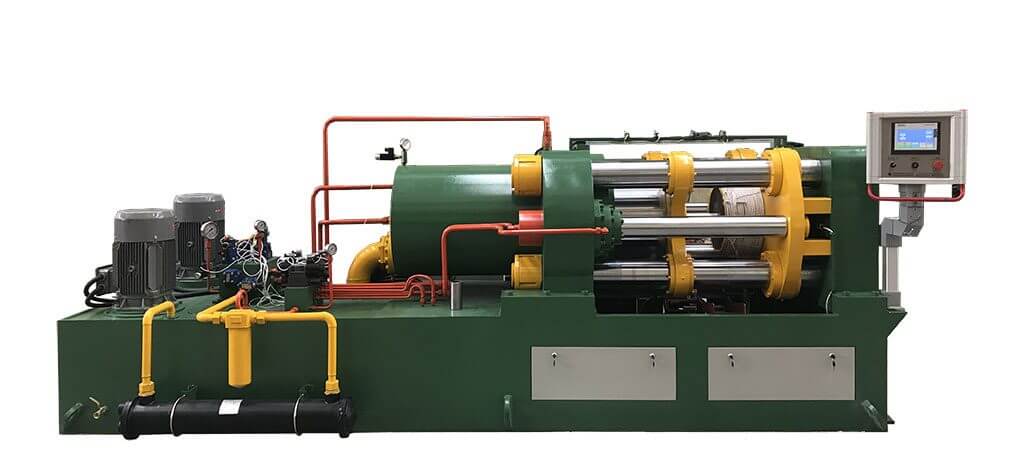
Что такое пресс для экструзии металла?
Машина для экструзии металла, также называемая гидравлическим прессом для экструзии металла или экструдером для металла, пропускает подготовленную заготовку через формованную матрицу. Отверстие матрицы определяет поперечное сечение выходящего стержня, проволоки или твердого профиля, а сплав заготовки, температура, смазка, коэффициент экструзии и охлаждение определяют достижимую поверхность и размерный результат.
Эта серия CDOCAST представляет собой горизонтальный гидравлический экструзионный пресс с подачей заготовок. Термин «непрерывная экструзия» на исходной странице продукта относится к последовательному производству заготовок и непрерывности процесса от заготовки к заготовке; его не следует путать с ротационной экструзионной машиной непрерывного действия типа CONFORM. Практичная схема производства должна быть выбрана на основе чертежей сплава, заготовки и готового изделия клиента.
- Подходит для катанки или проволоки из меди и медных сплавов, а также утвержденного серебра, алюминиевых сплавов, цинка и других цветных металлов.
- Фронтальный доступ к головке обеспечивает возможность установки, снятия и обслуживания головки.
- Управление ПЛК и гидравлические контуры высокого/низкого давления координируют быстрый подход, экструзию и возврат.
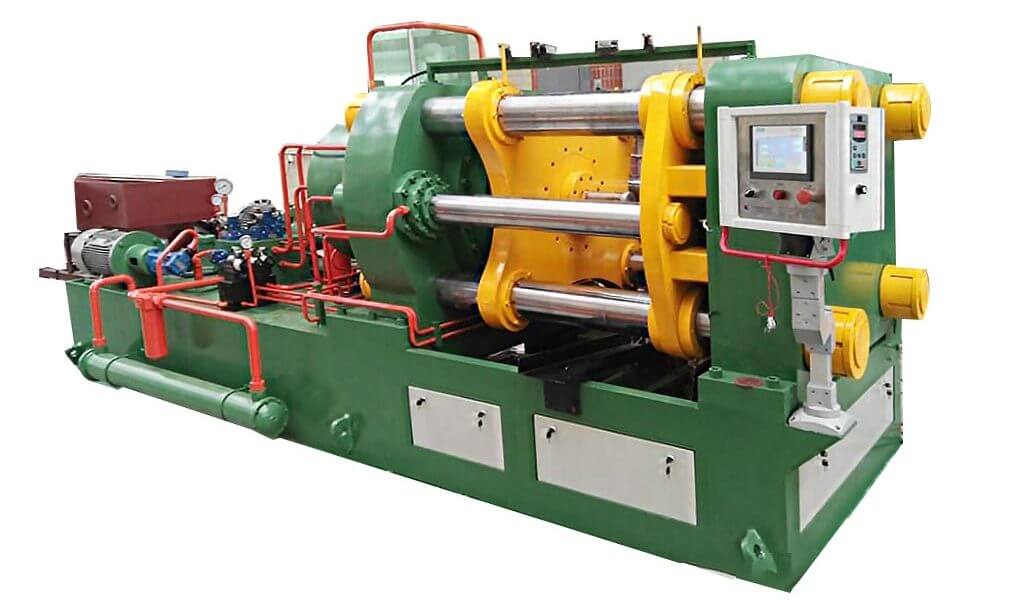
Модели экструзионных машин
Выбор большего тоннажа не означает автоматического улучшения. Правильная модель зависит от напряжения течения сплава, диаметра заготовки, коэффициента экструзии, геометрии матрицы и требуемого конечного сечения.
Экструзионный пресс для металла CDO-EX250T
Входная модель для одобренных заготовок цветных металлов меньшего размера и секций изделий. Опубликованный размер заготовки составляет Φ40×140 мм.
Гидравлический экструдер для металла CDO-EX350T
Для конверта заготовок большего диаметра 50×150 мм, где приложение требует большей тяги, чем конфигурация 250T.
Экструзионный пресс CDO-EX500T для меди
Машина среднего класса 500T с заявленным размером заготовки Φ60×150 мм для утвержденных проектов экструзии меди, серебра и цветных металлов.
CDO-EX600T для экструзии цветных металлов
Использует ту же заявленную длину заготовки 150 мм и главный двигатель мощностью 11 кВт, что и модель 500T, с диаметром заготовки 70 мм и более высоким усилием.
Экструзионная машина для металла CDO-EX800T
Самая большая стандартная конфигурация в этой серии, с размером заготовки 80×150 мм, основным двигателем мощностью 22 кВт и более высокими указанными скоростями движения вперед и назад.
Параметры машины для экструзии металла
Опубликованы характеристики всех пяти моделей CDO-EX. На мобильном устройстве проведите по таблице по горизонтали, чтобы сравнить каждую модель.
| Спецификация | CDO-EX250T | CDO-EX350T | CDO-EX500T | CDO-EX600T | CDO-EX800T |
|---|---|---|---|---|---|
| Максимальная тяга | 250T | 350T | 500T | 600T | 800T |
| Напряжение | 380 V | 380 V | 380 V | 380 V | 380 V |
| Максимальное давление | 22 МПа | 25 МПа | 24 МПа | 24 МПа | 31,5 МПа |
| Размер заготовки | Φ40×140 мм | 50×150 мм | Φ60×150 мм | 70×150 мм | 80×150 мм |
| Длина главного цилиндра | 450 мм | 450 мм | 500 мм | 500 мм | 650 мм |
| Скорость движения | 150 мм/с | 150 мм/с | 150 мм/с | 150 мм/с | 200 мм/с |
| Скорость вытягивания | 200 мм/с | 200 мм/с | 200 мм/с | 200 мм/с | 250 мм/с |
| Мощность главного двигателя | 7,5 кВт | 11 кВт | 11 кВт | 11 кВт | 22 кВт |
| Общая установленная мощность | 14 кВт | 19 кВт | 30 кВт | 30 кВт | 32 кВт |
| Размеры машины (Д×Ш×В) | 4000×1500×1400 мм | 4200×1500×1400 мм | 5000×1600×1600 мм | 5000×1600×1600 мм | 5500×1800×1600 мм |
| Вес машины | 4000 кг | 4500 кг | 6000 кг | 7000 кг | 8000 кг |
Опубликованные значения подачи и отвода представляют собой скорости движения машины, а не гарантированный выход готовой продукции. Фактическая скорость и производительность экструзии зависят от сплава, температуры заготовки, коэффициента экструзии, матрицы, охлаждения, требований к обращению и качества. Перед заказом подтвердите местную частоту сети, фазу, мощность трансформатора и состояние фундамента.
Как работает процесс гидравлической экструзии заготовок
Стабильная линия экструзии металла требует контролируемой подготовки заготовок, настройки матрицы, экструзии и последующей обработки, а не только достаточной мощности пресса.
Подтвердите сплав, диаметр и длину заготовки, входное состояние, готовое поперечное сечение, допуск и требуемую производительность.
Очистите и подготовьте заготовку. Установите условия заготовки, контейнера и штампа для конкретного сплава, установленные производственным процессом.
Загрузите заготовку и проверьте выравнивание между плунжером, контейнером, передней головкой штампа и выходной направляющей.
Панель создает контролируемое давление и проталкивает металл через выбранную матрицу для формирования стержня, проволоки или утвержденного твердого профиля.
Направляйте, охлаждайте, выпрямляйте, разрезайте или наматывайте экструзию по мере необходимости, затем проверяйте размер сечения, поверхность, прямолинейность и наличие дефектов.
Контроль машины и управление экструзией
Конструкция сочетает в себе жесткую горизонтальную раму, контролируемое гидравлическое движение и доступное управление передней матрицей.
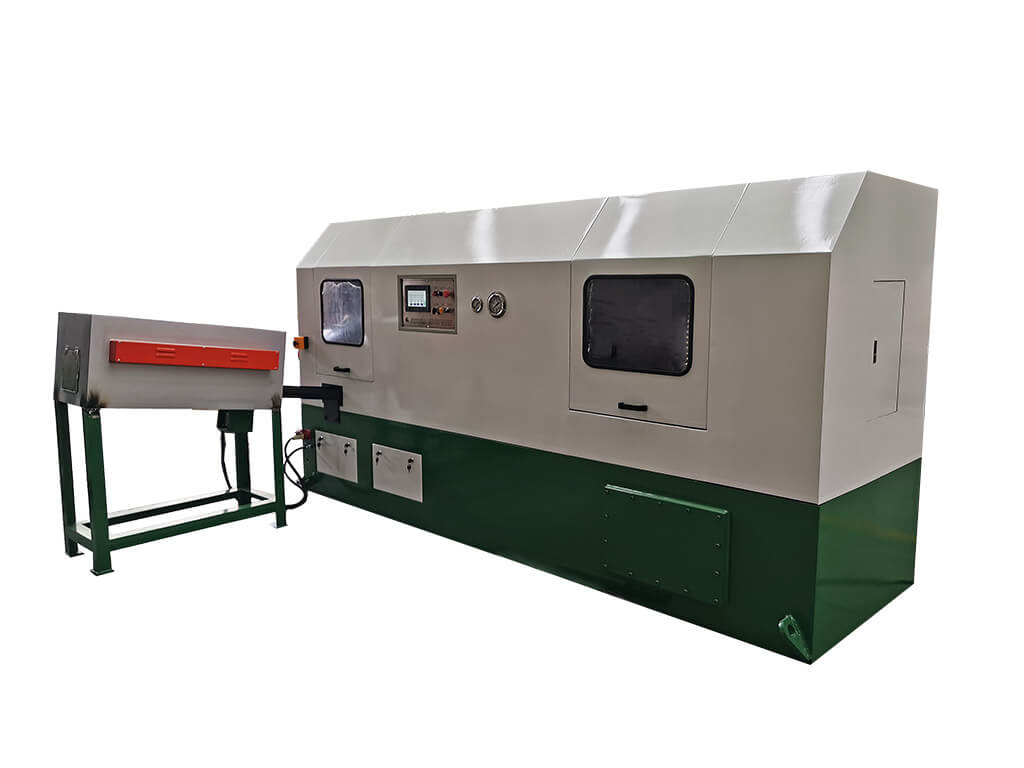
Применение экструзии меди, серебра и цветных металлов
Реализация зависит от конкретного сплава, качества заготовки, степени экструзии, инструмента и требуемого сечения, а не только от названия материала.
Как выбрать пресс для экструзии металла мощностью 250–800 тонн
Отправьте инженерные данные вместе с запросом, чтобы CDOCAST мог вместе оценить осевое усилие, размер заготовки, конструкцию штампа и требования к последующей линии.
Сопутствующее оборудование для металлического стержня и проволочной линии
Внутренние ссылки помогают покупателям планировать процессы до и после экструзии заготовок, не превращая эту страницу продукта в руководство для общего покупателя.
Загрузить каталог экструзионного оборудования
Просмотрите специальную таблицу параметров CDO-EX250T и CDO-EX800T и опубликованный обзор оборудования.
Часто задаваемые вопросы о машинах для экструзии металла
Прямые ответы для покупателей, сравнивающих машины для экструзии медной катанки и гидравлические прессы для экструзии цветных металлов.
Какие металлы можно Процесс экструзии металла CDOCAST?
Опубликованные приложения включают медь и медные сплавы, серебро, алюминиевые сплавы, цинк и другие цветные металлы. Окончательная осуществимость зависит от конкретного сплава, состояния заготовки, коэффициента экструзии, геометрии матрицы, контроля температуры и требуемого допуска продукта.
Это экструзионная машина непрерывного действия?
Это горизонтальный гидравлический экструзионный пресс с подачей заготовок. Последовательная обработка заготовок может поддерживать непрерывность производства, но это не тот же принцип работы машины, что и в ротационной системе непрерывной экструзии типа CONFORM. Отправьте необходимую длину продукта, план рулонов и требования к соединениям, чтобы можно было правильно оценить производственный маршрут.
Какую модель выбрать: 250T, 350T, 500T, 600T или 800T?
Не выбирайте только по тоннажу. Укажите сплав, диаметр и длину заготовки, готовое поперечное сечение, степень экструзии, допуск и производственный план. Эти входные данные определяют, подходят ли доступное усилие, размер заготовки, конструкция штампа и установленная мощность.
Может ли станок экструдировать как стержень, так и проволоку?
Он может экструдировать одобренный твердый стержень, заготовку проволоки и профили через специальные матрицы. Готовая проволока очень маленького размера обычно получается путем последующего волочения проволоки, а не ожидается, что окончательный размер тонкой проволоки достигнет только экструзионного пресса.
Использует ли каждая модель источник питания 380 В?
В опубликованной таблице указано 380 В для всех пяти стандартных моделей. Перед началом производства подтвердите местную фазу, частоту, мощность трансформатора и электрические стандарты, поскольку требования на месте могут отличаться.
Что определяет производительность машины для экструзии медной катанки?
Производительность зависит от сплава, размера и температуры заготовки, коэффициента экструзии, цикла плунжера, конструкции матрицы, охлаждения, обращения с заготовками, резки или намотки, проверки и планового простоя. Указанная скорость движения вперед является значением движения машины и не должна рассматриваться как гарантированная производительность продукта.
Входят ли матрицы в комплект гидравлического пресса для экструзии металла?
Объем матрицы должен определяться на каждом чертеже готового продукта. Для различных диаметров стержней и поперечных сечений профилей обычно требуется специальный инструмент, а дополнительные штампы должны быть указаны отдельно в техническом и коммерческом предложении.
Какая информация необходима для ценового предложения на экструзионную машину?
Отправьте сплав и состав, чертеж заготовки, чертеж готового изделия, коэффициент экструзии, если он известен, целевую производительность, форму поставки, охлаждение и последующий процесс, количество штампов, заводское напряжение и доступный этаж пространство. Это позволяет CDOCAST оценить модель машины и всю линейку.
Нужно решение для экструзии меди или цветных металлов?
Отправьте спецификацию заготовки, чертеж готового продукта, сплав и необходимые выходные данные для модели CDO-EX и оценки штампа.
ПОДБОР И ПОСТАВКА
Цена, доставка и монтаж: Гидравлический пресс для экструзии металла
Оборудование: Гидравлический пресс для экструзии металла. Стоимость и исполнение определяются материалом, входным и конечным размером заготовки, производительностью, усилием или числом проходов и уровнем автоматизации.
Проект поставки: Гидравлический пресс для экструзии металла. Для доставки согласуются масса, габариты и экспортная упаковка. До монтажа проверяются фундамент, рабочая зона, электропитание, гидравлика и требования к безопасному обслуживанию.