
Prensa Hidráulica de Extrusión de Metal
La prensa de extrusión CDOCAST impulsa un tocho metálico a través de una matriz para producir perfiles, barras o tubos de sección constante. La fuerza, el contenedor, la matriz y el ciclo se calculan según la aleación, la temperatura, la sección inicial y la geometría final.
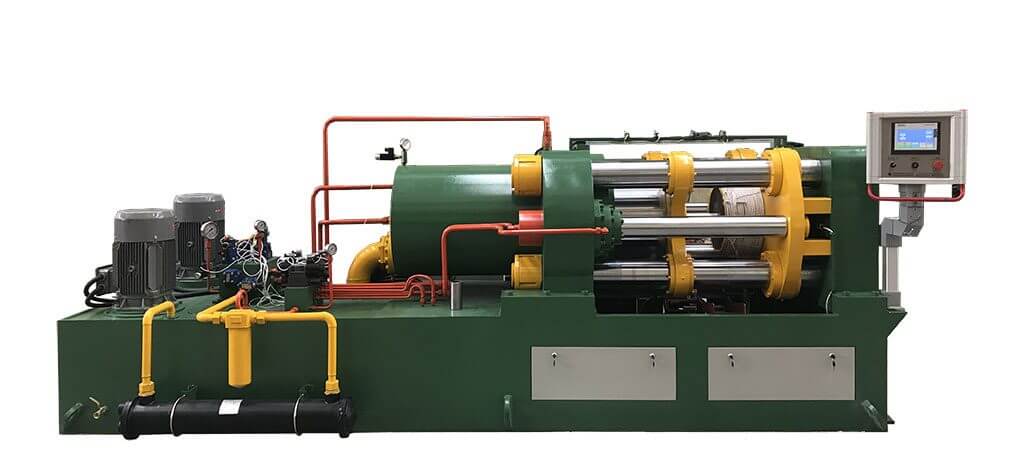
¿Qué es una Prensa de Extrusión de Metal?
Un prensa de extrusión de metal —también llamado prensa de extrusión de metal hidráulica o extrusora de metal— obliga a una palanquilla preparada a través de un molde en forma. La abertura de la matriz determina la sección transversal de la varilla emergente, alambre o perfil sólido, mientras que la aleación de palanquilla, temperatura, lubricación, ratio de extrusión y enfriamiento determinan la superficie alcanzable y el resultado dimensional.
Esta serie CDOCAST es una prensa de extrusión horizontal de palanquilla. El término “extrusión continua” en la página de producto original se refiere a la producción de palanquilla sucesiva y la continuidad del proceso de palanquilla a palenquilla; no debe confundirse con una máquina de extrusión continua de tipo CONFORM rotativa. El arreglo práctico de producción debe seleccionarse de la aleación del cliente, palanquilla y dibujo de producto terminado.
- Adecuado para varilla o alambre de cobre y aleación de cobre, más plata aprobada, aleación de aluminio, zinc y otros productos no ferrosos.
- El acceso directo montado en el frente soporta la instalación, eliminación y mantenimiento.
- El control PLC y los circuitos hidráulicos de alta/bajo presión coordinan el acercamiento rápido, la extrusión y los movimientos de retorno.
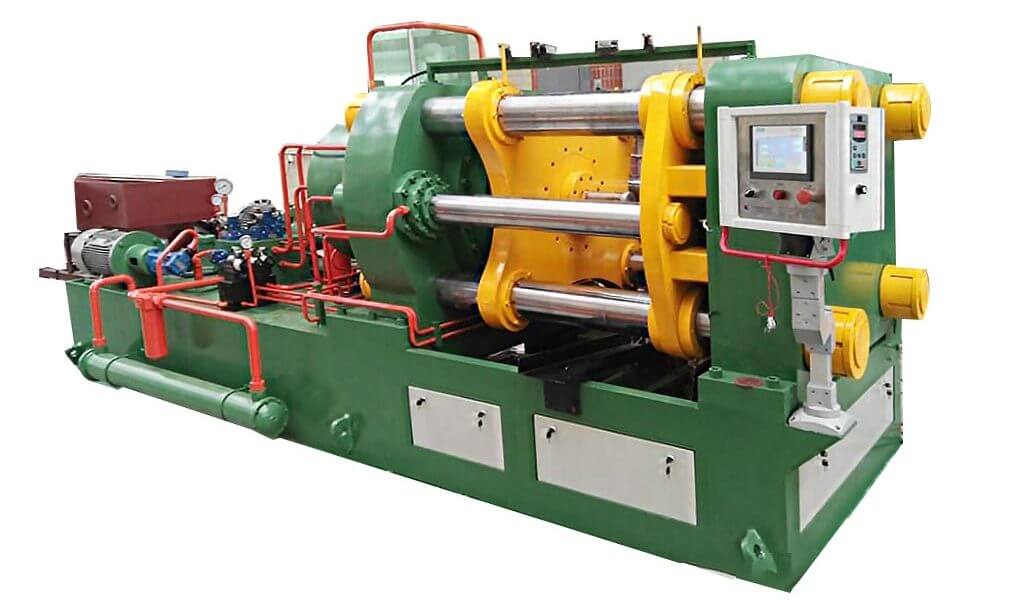
prensa de extrusión de metal Modelos
Seleccionar un tonelaje más grande no es automáticamente mejor. El modelo correcto depende del estrés del flujo de aleación, el diámetro de palanquilla, la relación de extrusión, la geometría de troquel y la sección final requerida.
Prensa de extrusión de metales CDO-EX250T
Modelo de entrada para pequeñas facturas no ferrosas aprobadas y secciones de productos. Su tamaño de palanquilla publicado es Ø40×140 mm.
CDO-EX350T Extruso Hidráulico de Metal
Para una palanquilla de mayor diámetro Ø50×150 mm donde la aplicación requiere más empuje que la configuración 250T.
CDO-EX500T máquina de extrusión de cobre
Máquina de 500T de gama media con un tamaño de palanquilla Ø60×150 mm publicado para proyectos de extrusión de cobre, plata y no ferroso.
Prensa de extrusión para metales no ferrosos CDO-EX600T
Utiliza la misma longitud de 150 mm de palanquilla publicada y 11 kW motor principal como el modelo 500T, con un diámetro de palanquilla Ø70 mm y mayor empuje.
CDO-EX800T prensa de extrusión de metal
Configuración estándar más grande en esta serie, con tamaño de palanquilla Ø80×150 mm, motor principal de 22 kW y velocidades de avance y retorno más altas.
Parámetros de la prensa de extrusión de metales
Especificaciones publicadas para los cinco modelos CDO-EX. En el móvil, girar la tabla horizontalmente para comparar cada modelo.
| Especificación | CDO-EX250T | CDO-EX350T | CDO-EX500T | CDO-EX600T | CDO-EX800T |
|---|---|---|---|---|---|
| Propulsión máxima | 250T | 350T | 500T | 600T | 800T |
| Tensión eléctrica | 380 V | 380 V | 380 V | 380 V | 380 V |
| Presión máxima | 22 MPa | 25 MPa | 24 MPa | 24 MPa | 31,5 MPa |
| tamaño palanquilla | Ø40×140 mm | Ø50×150 mm | Ø60×150 mm | Ø70×150 mm | Ø80×150 mm |
| Longitud del cilindro principal | 450 mm | 450 mm | 500 mm | 500 mm | 650 mm |
| Velocidad anticipada | 150 mm/s | 150 mm/s | 150 mm/s | 150 mm/s | 200 mm/s |
| Velocidad de retirada | 200 mm/s | 200 mm/s | 200 mm/s | 200 mm/s | 250 mm/s |
| Potencia motora principal | 7.5 kW | 11 kW | 11 kW | 11 kW | 22 kW |
| Total de potencia instalada | 14 kW | 19 kW | 30 kW | 30 kW | 32 kW |
| Dimensiones de la máquina (L×W×H) | 4000×1500×1400 mm | 4200×1500×1400 mm | 5000×1600×1600 mm | 5000×1600×1600 mm | 5500×1800×1600 mm |
| Peso de la máquina | 4000 kg | 4500 kg | 6000 kg | 7000 kg | 8000 kg |
Los valores publicados hacia adelante y retirados son velocidades de movimiento de máquinas, no garantizan la salida del producto terminado. La velocidad de extrusión real y la capacidad dependen de la aleación, la temperatura de palanquilla, la relación de extrusión, el troquel, el enfriamiento, el manejo y los requisitos de calidad. Confirme la frecuencia de potencia local, fase, capacidad de transformador y condiciones de cimentación antes de realizar el pedido.
Cómo funciona el proceso de extrusión de palanquilla hidráulica
Una línea de extrusión de metal estable necesita una preparación controlada de palanquilla, configuración del troquel, extrusión y manejo de aguas abajo, no sólo suficiente tonelaje de prensa.
Confirme aleación, diámetro y longitud de palanquilla, condición entrante, sección final, tolerancia y tasa de producción requerida.
Limpiar y preparar el palanquilla. Establezca la palanquilla específica de aleación, contenedor y condiciones de troquel establecidas por el proceso de producción.
Cargue el palanquilla y verifique la alineación entre el carnero, el contenedor, la cabeza del troquel delantera y la ruta de guía de abajo.
El carnero construye presión controlada y empuja el metal a través de la matriz seleccionada para formar varilla, alambre o un perfil sólido aprobado.
Guía, enfriar, enderezar, cortar o coil la extrusión según sea necesario, luego inspeccionar el tamaño de la sección, superficie, rectitud y defectos.
Estructura de la máquina y control de la extrusión
El diseño combina un marco horizontal rígido, el movimiento hidráulico controlado y el manejo de la matriz frontal accesible.
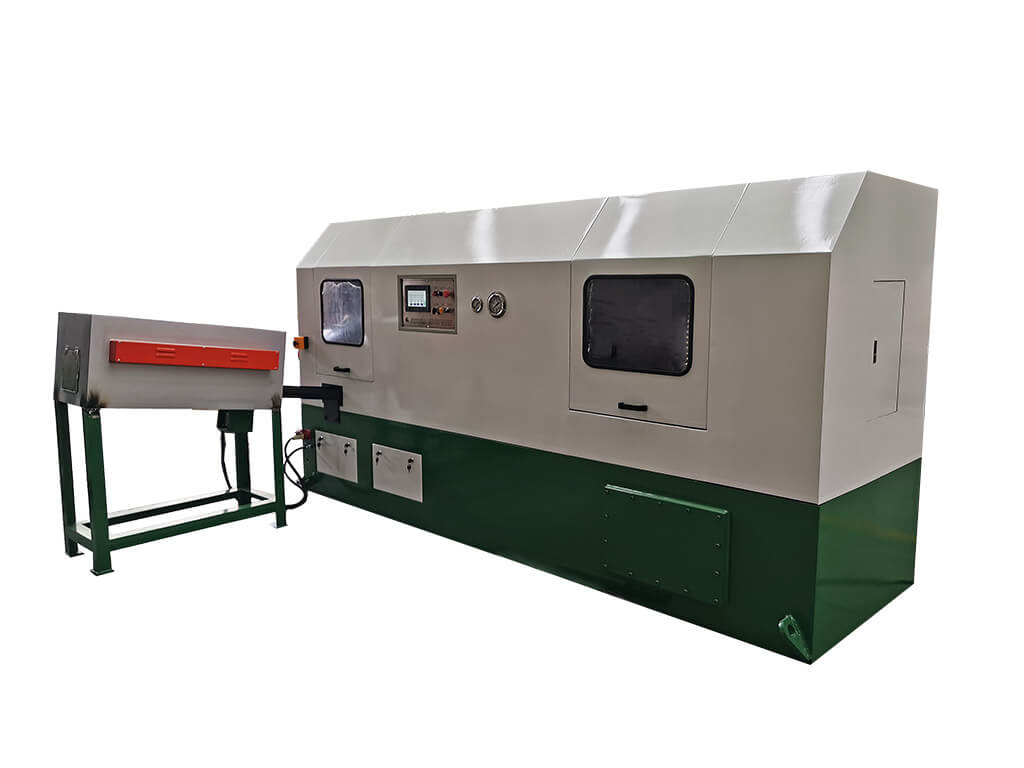
Aplicaciones de extracción de cobre, plata y metal no ferroso
La viabilidad depende de la aleación exacta, la calidad de palanquilla, la relación de extrusión, la herramienta y la sección requerida, no sólo el nombre material.
Cómo seleccionar una prensa de extrusión de metal de 250 a 800 toneladas
Envíe datos de ingeniería con la investigación para que CDOCAST pueda evaluar el empuje, el tamaño de palanquilla, el diseño de la matriz y los requisitos de la línea de abajo.
Equipo relacionado para una varilla de metal y una línea de alambre
Enlaces internos ayudan a los compradores a planificar los procesos antes y después de la extrusión de palanquilla sin convertir esta página de producto en una guía general del comprador.
Descargar prensa de extrusión de metal Catálogo
Vea el CDO-EX250T dedicado a la hoja de parámetro CDO-EX800T y la vista general del equipo publicado.
prensa de extrusión de metal FAQ
Respuestas directas para los compradores que comparan máquinas de extrusión de varillas de cobre y prensas de extrusión no ferrosa hidráulicas.
¿Qué metales puede el proceso de extrusión de metal CDOCAST?
Las aplicaciones publicadas incluyen aleaciones de cobre y cobre, plata, aleaciones de aluminio, zinc y otros metales no ferrosos. La viabilidad final depende de la aleación exacta, condición de palanquilla, ratio de extrusión, geometría de troquel, control de temperatura y tolerancia de producto requerida.
¿Es una máquina de extrusión continua?
Es una prensa de extrusión hidráulica horizontal de palanquilla. El funcionamiento exitoso de palanquilla puede soportar la continuidad de la producción, pero no es el mismo principio de máquina que un sistema de extrusión continua tipo CONFORM rotativo. Envíe la longitud del producto, el plan de bobinas y el requisito conjunto para que la ruta de producción pueda ser evaluada correctamente.
¿Qué modelo debería elegir: 250T, 350T, 500T, 600T o 800T?
No seleccione sólo por tonelaje. Indique la aleación, el diámetro y la longitud de palanquilla, la sección final, la relación de extrusión, la tolerancia y el objetivo de producción. Estas entradas determinan si el empuje disponible, envoltura de palanquilla, diseño de troquel y potencia instalada son adecuados.
¿Puede la máquina extrusionar tanto la varilla como el alambre?
Puede extrusionar varilla sólida aprobada, material de alambre y perfiles a través de troqueles dedicadas. El alambre muy pequeño se obtiene generalmente a través del trefilado de alambre aguas abajo en lugar de esperar que la prensa de extrusión solo llegue al tamaño final de alambre fino.
¿Todos los modelos utilizan una alimentación eléctrica de 380 V?
La tabla publicada lista 380 V para los cinco modelos estándar. Confirme fase local, frecuencia, capacidad de transformador y estándar eléctrico antes de la producción porque los requisitos del sitio pueden diferir.
¿Qué determina la salida de una máquina de extrusión de varilla de cobre?
La salida depende de la aleación, el tamaño y la temperatura de palanquilla, la relación de extrusión, el ciclo de carnero, el diseño del troquel, el enfriamiento, el manejo de palanquilla, el corte o el bobinado, la inspección y el tiempo de inactividad previsto. La velocidad de avance lista es un valor de movimiento de máquinas y no debe tratarse como producto garantizado.
¿Están incluidos los troqueles con la prensa de extrusión metálica hidráulica?
El alcance de la matriz debe definirse de cada dibujo de producto terminado. Diferentes diámetros de varillas y secciones transversales de perfiles normalmente requieren herramientas dedicadas, y los moldes adicionales deben ser enumerados por separado en la propuesta técnica y comercial.
¿Qué información se necesita para una cotización de prensa de extrusión de metal?
Envíe la aleación y composición, el dibujo palanquilla, el dibujo producto final, la relación de extrusión si se conoce, la producción objetivo, la forma de suministro, el enfriamiento y el proceso de aguas abajo, la cantidad de diestro, la tensión de fábrica y el espacio del piso disponible. Esto permite a CDOCAST evaluar el modelo de máquina y el alcance completo de la línea.
¿Necesita una solución de extrusión de cobre o metal no ferroso?
Envíe su especificación de palanquilla, dibujo de producto terminado, aleación y producción requerida para el modelo CDO-EX y evaluación del troquel.
SELECCIÓN Y SUMINISTRO
Precio, envío e instalación: Prensa Hidráulica de Extrusión de Metal
El modelo y el coste se determinan por el material, las dimensiones de entrada y salida, la capacidad, la fuerza o número de pasadas y el nivel de automatización.
Para el envío se confirman peso, dimensiones y embalaje. Antes de instalar se revisan la cimentación, el área de trabajo, la alimentación eléctrica, el sistema hidráulico y la seguridad de mantenimiento.