
Proceso de Colada de Lingotes de Oro y Plata
Guía de colada al vacío de lingotes de oro y plata
Problemas y soluciones comunes en oro de colada de plata
Oro lingote de plata fundido calidad depende de más que la máquina de colada. Limpieza de materiales crudos, estado de molde de grafito, tiempo de vacío, tiempo de calefacción, control de refrigeración y colocación de la máquina afectan la superficie de la barra final.
Esta guía explica problemas comunes de lingote de plata fundido de plata como residuos de polvo de grafito, porosidad superficial, gránulos visibles, puntos negros ásperos, marcas de flujo y flash al abrir la tapa.

Respuesta corta
¿Por qué aparecen defectos en lingotes de oro y plata fundido al vacío?
al vacío colada reduce la oxidación y la porosidad, pero no puede corregir cada problema de proceso automáticamente. Si el molde de grafito es demasiado caliente, la materia prima no está limpia, el tiempo de vacío es corto, o la máquina vibra durante el enfriamiento, la superficie de la barra todavía puede mostrar defectos.
Para una producción estable, los operadores deben tratar el proceso como un sistema completo: preparación de materiales, precalentamiento de moldes, bombeo de vacío, fusión, refrigeración y post-procesamiento.
Afluencia básica de trabajo de colada de vacío
Problema y solución
Defectos comunes en oro de colada de plata
Película gris o polvo de grafito en la superficie de la barra
La superficie parece que está cubierta por una película gris y puede sentirse sucia cuando se toca. Esto es a menudo polvo de grafito del molde.
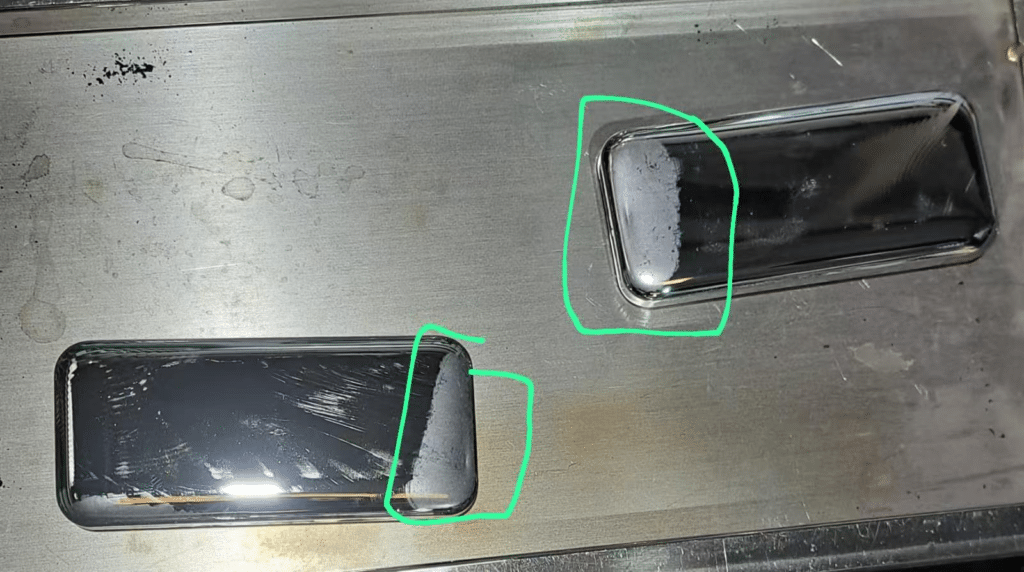
Causas
- molde de grafito oxida o usa bajo alta temperatura.
- Las cuchillas de grafito de baja densidad en polvo más fácilmente.
- El tiempo de precalentamiento o la temperatura es demasiado alta.
Soluciones
Porosidad superficial o agujeros de pin
Pequeños poros o agujeros más grandes aparecen en la superficie de oro o lingote de plata después de la colada.
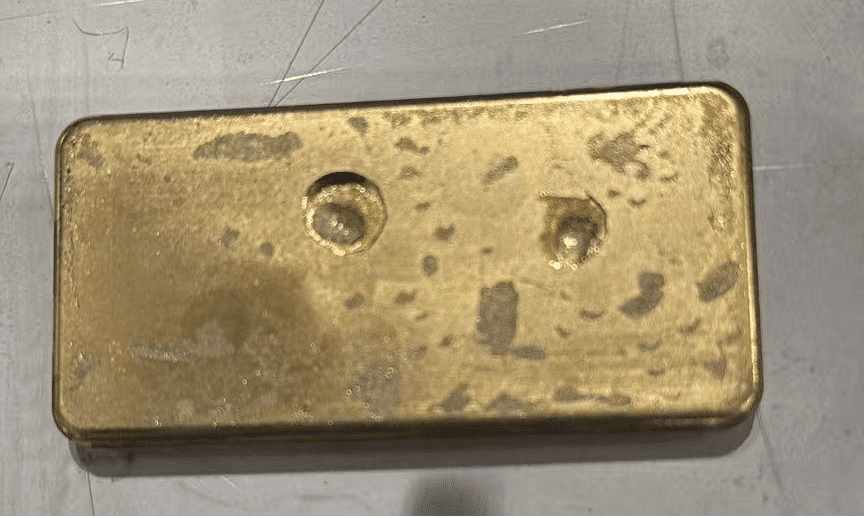
Causas
- El tiempo de extracción de vacío no es suficiente.
- La capacidad de la bomba de vacío no se corresponde con la cámara de colada.
- Manguera de vacío, anillo de sellado o conexión de cámara tiene fuga de aire.
Soluciones
gránulos visibles o bultos en la superficie
Las marcas granulares o los bultos no fundidos permanecen en la superficie del producto.
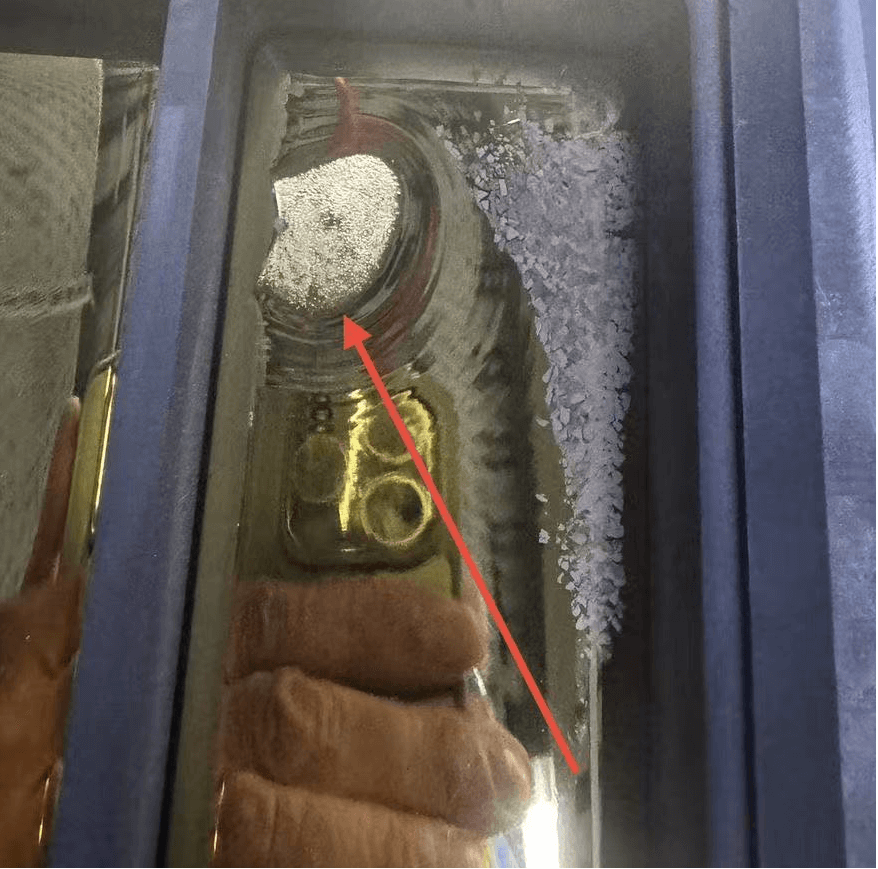
Causas
- El tiempo de calefacción es demasiado corto y el material no está completamente derretido.
- El material bulto necesita más tiempo de fusión que los gránulos.
- El tamaño de material mixto hace que la calefacción sea menos uniforme.
Soluciones
Superficie arrugada con puntos negros pequeños
La superficie de la barra se ve rugosa, aburrida o arrugada, a veces con pequeños puntos negros.
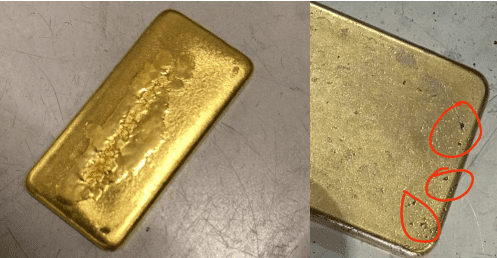
Causas
- Oro esponja o material refinado no fue limpiado completamente.
- El ácido residual, agente reductor o agua permanece en la materia prima.
- Las impurezas no metálicas como el azufre o el fósforo afectan la cristalización de la superficie.
Soluciones
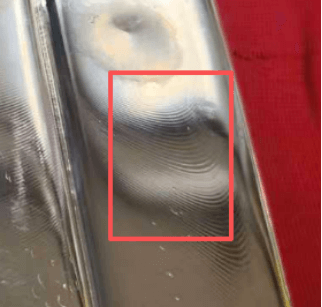
Olas y marcas de flujo en la superficie del producto
La superficie de la barra muestra líneas ondas o marcas de flujo después del enfriamiento.
Causas
- La máquina no es de nivel o se coloca en un piso inestable.
- El equipo pesado cercano causa vibración durante el enfriamiento.
- El taller tiene polvo, gas corrosivo o polvo de metal pesado.
Soluciones
Notas de la Operación
Dos problemas de seguridad los operadores deben comprobar antes de la producción
Polvo de metal residual en el molde de grafito
Después de largas cargas de mar o largo tiempo ocioso, la humedad puede permanecer dentro de la máquina. Antes del primer uso, abra la tapa y precaliente el molde de grafito para que la humedad pueda evaporarse. Haga lo mismo cuando la máquina no se ha utilizado durante mucho tiempo.
Flash o saltar cuando se abre la tapa
Si el molde y la barra siguen siendo demasiado calientes, el contacto repentino con el aire puede causar flash, sonidos de popping o oxidación local. El tiempo de enfriamiento generalmente debe ser más largo que el tiempo de calefacción, o al menos igual que él.
Control de calidad
Mesa rápida de solución de problemas para los operadores de colada
| Defecto | Punto de comprobación más probable | Primera acción |
|---|---|---|
| Película gris o polvo | densidad de grafito moldeada, tiempo de precalentamiento, desgaste de molde. | Molde limpio, reducir el sobrecalentamiento, comprobar la calidad del molde. |
| Porosidad superficial | Bomba de vacío, manguera de vacío, anillo de sellado, tiempo de vacío. | Ejecute un control de fuga antes de cambiar otros parámetros. |
| Abuelas o bultos | Tiempo de calefacción y tamaño de material. | Extender el tiempo de calentamiento o utilizar piezas de material más pequeñas. |
| Superficie gruesa y puntos negros | Limpieza material e impurezas no metálicas. | Limpia, seca o reemplaza el lote de material para la comparación. |
| Marcas de flujo | Nivelación y vibración de la máquina durante el enfriamiento. | Re-nivelar la máquina y alejarla de las fuentes de vibración. |
CDOCAST Páginas
Páginas útiles para oro y lingote de plata fundido
FAQ
Preguntas frecuentes sobre lingote de plata fundido
¿Por qué aparece en la superficie de lingote de oro?
El polvo de grafito generalmente viene de la oxidación del molde, el desgaste del molde, grafito de baja densidad o precalentamiento excesivo. El grafito de alta densidad y el precalentamiento controlado pueden reducir este problema.
¿Por qué las barras de fundición de vacío todavía tienen poros?
Vacío colada reduce los poros, pero fuga de aire, tiempo de vacío corto, mal estado de la bomba o humedad material todavía puede causar porosidad.
¿Por qué la superficie de la barra muestra puntos negros duros?
Los puntos negros son a menudo relacionados con materia prima inmunda, residuos químicos de refinación, humedad o impurezas no metálicas en oro o plata.
¿Cuánto tiempo debe precalentarse el molde de grafito?
Para muchos trabajos de oro y lingote de plata fundido, aproximadamente 1-2 minutos es un punto de partida práctico. Evite sobrecalentamiento hasta que el molde se ponga caliente.
¿Por qué debería enfriar el tiempo suficiente antes de abrir la tapa?
Si el molde y la barra siguen siendo demasiado calientes, el contacto de aire repentino puede causar flash, sonidos de la onda o marcas de oxidación. El tiempo de enfriamiento generalmente debe ser igual o superior al tiempo de calentamiento.
Asistencia para el proceso de colada
Envíe los parámetros de su barra foto, material y colada
CDOCAST puede ayudar a comprobar si el problema de la colada es causado por material, molde, vacío, tiempo de calefacción, tiempo de enfriamiento o colocación de la máquina.