
Agitación Electromagnética en la Fusión de Aleaciones
Por qué Asuntos de Corrección Electromagnética Cuando aleaciones de fusión
La agitación electromagnética en un horno de fusión por inducción puede mejorar la circulación del baño, la uniformidad de la temperatura y la consistencia de la aleación sin insertar un agitador mecánico en el metal fundido. Pero el resultado depende de la frecuencia correcta, el potencia, la bobina, la carga y la combinación de crisol, no de una simple regla de “más agitación es mejor”.

¿Qué es el cordón electromagnético en un horno de inducción?
Una corriente alterna en la bobina de inducción crea un campo magnético cambiante. Ese campo induce corrientes de eddy en la carga conductiva y baño fundido. La interacción entre el campo actual y el campo magnético genera fuerzas del cuerpo electromagnético que impulsan el flujo de recirculación dentro de la fusión.
Por lo tanto, el mismo sistema de inducción realiza dos trabajos relacionados: produce calor dentro del metal y crea movimiento fundido. Esta circulación puede distribuir energía térmica y elementos disueltos de aleación más uniformemente antes de verter, colada o atomización en polvo.
Por qué aleación fusión Beneficios de la Circulación de Fundir Controlada
El valor comercial es repetibilidad: una fusión más uniforme reduce el riesgo de que diferentes muestras, fundición o lotes de polvo tengan diferente composición o temperatura.
La circulación ayuda a distribuir níquel disuelto, hierro y otras adiciones a través del baño después de la carga se ha fundido completamente.
El flujo a granel reduce las regiones calientes y frías, apoyando la medición de temperatura más representativa y el vertido controlado.
Moving liquid renueva el contacto alrededor de aleaciones adecuadas y puede reducir los gradientes de concentración locales.
Los procedimientos de fusión estable, tenencia y muestreo ayudan a producir alimento consistente para la producción de polvo de colada o metal.
Estiramiento electromagnético frente a. Estiramiento mecánico
Ambos métodos mueven el metal líquido, pero introducen diferentes consideraciones de contaminación, mantenimiento y funcionamiento.
| Factor de decisión | Agitación electromagnética | Mechanical Stirring |
|---|---|---|
| Contacto con metal fundido | Fuerza sin contacto generada a través del campo de inducción. | Requiere un eje inmerso, impulsor o herramienta de agitación. |
| Riesgo de contaminación | Evita la contaminación de un agitador mecánico, aunque la interacción refractaria todavía importa. | El material de la herramienta puede reaccionar, erosionar o introducir inclusiones a alta temperatura. |
| Mantenimiento | No hay parte móvil sumergida; los sistemas eléctricos, de bobina y refrigeración todavía requieren mantenimiento. | Las herramientas, los sellos y los componentes de la unidad pueden requerir inspección o sustitución frecuentes. |
| Patrón de mezcla | El flujo de recirculación depende de frecuencia, potencia, geometría de la bobina, forma de baño y propiedades metálicas. | Flujo depende de la geometría del impulsor, la profundidad de la inmersión y la velocidad de rotación. |
| Mejor ajuste | Aleaciones conductivas con fundición de inducción donde se debe integrar el movimiento de calefacción y baño. | Procesos especiales donde se justifica técnicamente una acción de mezcla mecánica específica. |
Por qué la frecuencia de inducción cambia la calefacción y el estiramiento
La menor frecuencia generalmente aumenta la penetración electromagnética y el revolvimiento de vracs para un sistema dado, mientras que la mayor frecuencia concentra la corriente inducida más cerca de la superficie. La elección correcta sigue siendo específica para la aplicación.

| Dirección de frecuencia | Efecto electromagnético típico | Implicación de compra |
|---|---|---|
| Frecuencia superior | Incorporación de la penetración actual y más comportamiento de calentamiento centrado en la superficie. | A menudo adecuado para cargas más pequeñas o aplicaciones que necesitan acoplamiento rápido de superficie; puede proporcionar menos movimiento de baño a granel en una gran fundición. |
| Frecuencia media | Se puede lograr un acoplamiento más profundo y una mayor circulación de la base entera en fusións industriales de tamaño adecuado. | Comúnmente evaluado para mayor acero, hierro, aleación de níquel y fusión de alta temperatura. |
| Frecuencia demasiado baja o revolviendo demasiado fuerte | El movimiento excesivo del baño, el aumento del menisco o el comportamiento del vórtice puede ocurrir. | El diseño de energía, frecuencia y bobina debe controlarse para evitar la erosión refractaria, el enentrenamiento de escoria y el funcionamiento inestable. |
Escalinata Controlada Es Mejor Que Máximo Estiramiento
Una aleación de inducción bien diseñada equilibra la transferencia de calor y la mezcla contra el desgaste refractario, la oxidación y la perturbación superficial.
Circulación controlada útil
- Mueva el calor y aleaciones a través del baño
- Soporta la temperatura representativa y el muestreo química
- Reduce los gradientes excesivos de temperatura local
- Mejora la repetibilidad antes de verter o atomizar
Riesgos de la moción excesiva de baño
- Aumento de la erosión refractaria o crisol
- Entrenamiento de escoria, óxido o relleno superficial
- Mayor exposición de la fusión reactiva a la atmósfera
- menisco inestable, salpicaduras o muestreo difícil
Cómo seleccionar el crisol para aleaciones de níquel-hierro y otras aleaciones
La resistencia a la temperatura por sí sola no es suficiente. El crisol o revestimiento debe evaluarse para la química de aleación, la práctica de escoria, la actividad de oxígeno, la recogida de carbono, el ciclismo térmico y la intensidad de agitación.
Magnesia (MgO)
A menudo se evalúa para la fusión de alta temperatura basada en hierro, acero y níquel, donde la química refractaria básica y la baja recogida de carbono son importantes. Pureza de grado, sistema de unión, actividad de oxígeno, escoria y práctica de precalentamiento afectan fuertemente la vida útil.
carburo de silicio / Composite de grafito
Ampliamente utilizado para muchos metales no ferrosos, pero la contribución al carbono y el ataque químico deben ser revisados antes de la fusión nickel-iron u otras aleaciones con estrictos límites de carbono. La compatibilidad no puede ser asumida por la calificación de temperatura sola.
Grafito de alta pureza
Puede ofrecer un buen comportamiento térmico y puede considerarse como una opción provisional sólo cuando la recolección de carbono y la química de aleación lo permiten. Densidad, porosidad, oxidación y control de atmósfera.
Alumina o Zirconia
La cerámica de óxido especial puede adaptarse a aleaciones seleccionadas o a trabajos de laboratorio, pero la compatibilidad química, el comportamiento de los choques térmicos, el tamaño y el costo disponibles deben ser confirmados. No son sustitutos automáticos para un sistema de MgO industrial.
Ejemplo: Planeando una fusión de 150 kg de aleación de Nickel-Iron
Las notas de proyecto suministradas describen un lote de 150 kg que contiene níquel, hierro y elementos adicionales de aleación. Lo siguiente es un punto de partida de ingeniería, no una configuración garantizada universal.
Evalúe el coste del crisol por ciclo, no solo el precio de compra
La vida crucial varía ampliamente con calidad material, corrosión de aleación, temperatura, tiempo de retención, flujo, impacto de carga, ciclismo térmico y práctica de funcionamiento.
Aleación horno de fusión por inducción Lista de compra
Enviar esta información antes de solicitar una cotización de horno. Impide a un proveedor de dimensionar el sistema de kilogramos solo.
Equipos CDOCAST y guías técnicas relacionados
Compare las estructuras de horno y el equipo de aguas abajo de acuerdo con la aleación, el tamaño de lote y el producto final requerido.
Referencias técnicas
- Investigación sobre agitación electromagnética, microestructura y propiedades en una aleación Fe-Cr-Co fundida por inducción
- Journal of Alloys y Compounds research on electromagneticgitaring y aleación homogenization
- Investigación sobre la interacción hierro fundido con los crisoles magnesia y el efecto del contenido de oxígeno
Electromagnetic Stirring y aleación fusión FAQ
Respuestas concisas a preguntas comunes de compra sobre frecuencia de inducción, mezcla, aleaciones de niquel-hierro y selección crisol.
¿Cada horno de fusión por inducción proporciona agitación electromagnética?
Fusión por inducción natural genera fuerzas electromagnéticas en un fusión conductivo, pero la fuerza y el patrón de flujo revolvente útil difieren enormemente con frecuencia, potencia, geometría de la bobina, dimensiones de baño y propiedades metálicas. Un horno debe ser diseñado para el comportamiento requerido del baño en lugar de comercializarse con una simple afirmación sí-o-no estimulante.
¿La frecuencia de inducción inferior siempre es mejor para aleación fusión?
No. La menor frecuencia generalmente da una penetración electromagnética más profunda y puede producir una mayor circulación, pero demasiado movimiento de baño puede aumentar el desgaste refractario, el entrenamiento de óxido y la inestabilidad superficial. La frecuencia correcta debe coincidir con el tamaño del lote, aleación, geometría del horno, densidad de potencia y objetivo de producción.
¿Puede la agitación electromagnética garantizar la composición de aleación uniforme?
Soporta mezcla macroscópica y puede reducir los gradientes de temperatura y concentración, pero no puede corregir la carga inexacta, la disolución incompleta, la oxidación excesiva, el muestreo deficiente o la práctica de retención incorrecta. La química final debe ser verificada por análisis representativo.
¿Por qué evitar agitación mecánica en fusiones de aleaciones de alta temperatura?
Un agitador mecánico introduce un componente inmerso que debe sobrevivir la temperatura y composición química del metal fundido. Puede añadir riesgos de mantenimiento y contaminación. La agitación electromagnética no es contacto, aunque las condiciones del revestimiento y del proceso del horno todavía requieren un control cuidadoso.
¿Es un crisol magnesia siempre mejor para la aleación de niquel-hierro?
Ningún crisol es universalmente mejor. MgO es a menudo evaluado para el servicio de alta temperatura basado en hierro, acero y níquel, pero la idoneidad depende de la composición completa de la aleación, el oxígeno y la actividad de la escoria, la temperatura, el ciclismo térmico, el agitado y el grado refractario. Se puede requerir una revisión de compatibilidad o un juicio.
¿Puede un carburo de silicio o crisol de grafito fundir aleación de niquel-hierro?
Puede ser físicamente posible en algunas condiciones, pero se debe evaluar la recogida de carbono, la oxidación y la erosión química. Si la aleación tiene un límite de carbono estricto o la fusión ataca agresivamente el crisol, un crisol que contiene carbono puede ser inadecuado incluso si su calificación de temperatura parece adecuada.
¿Cuánta potencia se requiere para un lote de aleación de hierro de 150 kg?
El potencia no puede ser seleccionado solo de la masa de lotes. Las notas de proyecto suministradas utilizan aproximadamente 250 kW como referencia de ingeniería, pero el tamaño final debe tener en cuenta la forma de carga, la temperatura inicial, la temperatura de fusión y el sobrecalentamiento, el tiempo del ciclo de destino, la eficiencia eléctrica, la geometría del horno y la práctica de retención.
¿Por qué es importante la agitación electromagnética antes de la atomización del polvo?
La atomización de polvo requiere una alimentación fundida controlada. La temperatura y la composición del baño estable ayudan a mantener la viscosidad repetible, el sobrecalentamiento y la química antes de que la fundición entre en la boquilla de atomización. Por lo tanto, el horno fusión, la ruta de vertido y el atomizador deben ser diseñados como una línea de proceso.
Enviar sus datos de aleación antes de seleccionar el horno
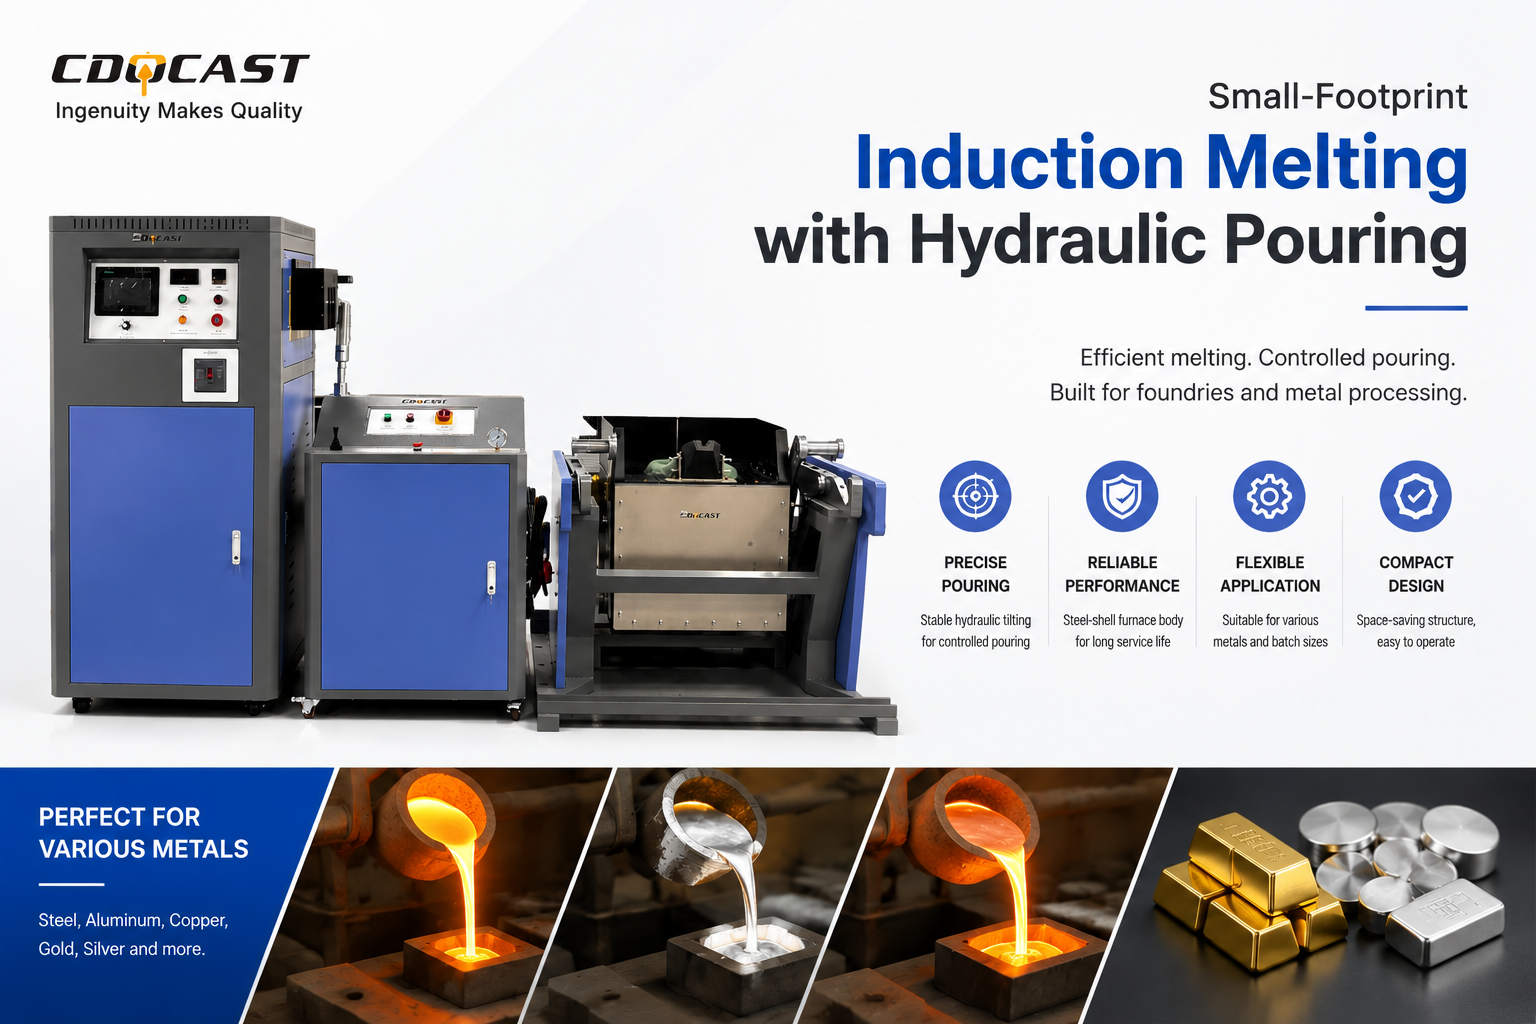
Indique la composición completa, la masa de lotes, el tiempo de fusión objetivo, la temperatura de verter, los límites de crisol, los productos finales y los servicios de taller. CDOCAST puede evaluar la frecuencia, potencia, cuerpo de horno, sistema hidráulico de vertido y refrigeración juntos.