
اعتبارات أساسية لصهر البلاتين والروديومفي الفرن: دليل التشغيل
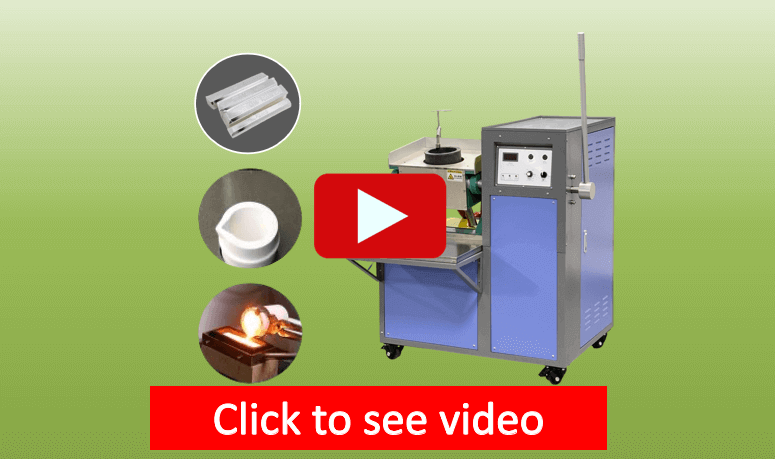
(انقر فوق الفيديو لمشاهدة عملية تشغيل فرن صهر البلاتين المائل يدويًا بوزن 30 كجم)
1- خصائص المواد الخام
مسحوق مقابل شكل صلب:
- تتطلب المواد المسحوقة فرنًا أكبر (يوصى بسعة 5 كجم لدفعات تتراوح من 1 إلى 1.5 كجم) نظرًا لانخفاض الكثافة الظاهرية.
– يمكن معالجة القطع الصلبة في فرن أصغر (سعة 3 كجم كافية).
– ملاحظة خاصة: بالنسبة للمساحيق فائقة الدقة، اطلب من المشتري تقديم الصور - قد تكون هناك حاجة لإجراء تعديلات على تردد الفرن لتحقيق الذوبان الأمثل.
2 - مواصفات تحميل الأفران
– للفرن 3 كجم: الحد الأدنى للشحن = 500 جرام
- للفرن 5 كجم: الحد الأدنى للشحن = 1 كجم
– عمر بوتقة الكوارتز:
– تدوم البوتقات سعة 5 كجم عادةً لمدة يوم أو يومين في ظل الاستخدام القياسي.
- الفحص الحاسم قبل الاستخدام: فحص الشقوق. يجب استبدال البوتقات المتضررة بشدة على الفور لتجنب فشل عملية الصهر.
3. بروتوكول الصهر الأمثل
- لا يتطلب التسخين المسبق: ابدأ بقدرة 100%، ثم قللها إلى 80% بمجرد أن يبدأ الصهر الجزئي عند قاعدة البوتقة.
– التحكم في الرش: في حالة حدوث تناثر المعادن، قم بتخفيض الطاقة بزيادات قدرها 10% حتى تستقر.
- ميزة السلامة: تشتمل جميع بوتقات الكوارتز على تصميم مخصص غطاء الكوارتزلتقليل الانسكاب وفقدان الحرارة.
4. البلاتين - روديوم
ممارسة موصى بها: تخصص ورش الصهر التي تعالج الروديوم أو سبائك البلاتين والروديوم بوتقة مستقلة لكل مادة للحد من انتقال الشوائب بين دفعات العملاء.
المعدات المفضلة: يتيح فرن البلاتين القابل للإمالة صب المصهور بصورة مضبوطة بعد اكتمال الصهر، ويساعد على الحد من انفصال مكونات سبيكة البلاتين والروديوم أثناء النقل إلى القالب.
الفروق الرئيسية
تجهيز المادة: اختر سعة فرن صهر البلاتين وفق ما إذا كانت الشحنة مسحوقًا أم قطعًا صلبة.
إدارة الطاقة: يساعد الضبط التدريجي للقدرة على الحد من تناثر المعدن وفقدانه.
ممارسة شائعة لدى المصافي: استخدام بوتقة منفصلة لكل مادة عند معالجة دفعات لعملاء مختلفين.
تحذير: لا تتنازل أبدًا عن سلامة البوتقة - فالسفن المتشققة قد تؤدي إلى فشل كارثي في الذوبان!
5. اختيار بوتقة صهر معادن مجموعة البلاتين:
اختيار البوتقة المناسبة لصهر البلاتين (Pt)، والبلاديوم (Pd)، والروديوم (Rh)
يتطلب اختيار البوتقة المناسبة لمعادن مجموعة البلاتين موازنة تحمل درجة الحرارة والخمول الكيميائي ومقاومة الصدمة الحرارية، والكفاءة من حيث التكلفة.
فيما يلي مقارنة بين الزركونيا (ZrO₂) والألومينا (Al₂O₃) والكوارتز (SiO₂)من حيث ملاءمتها لهذه المعادن:
| الاسم | المثلية | المزايا | النقص |
| زركونيا (ZrO₂) بوتقة(بطل PGM) | البلاتين والبلاديوم، وخاصة الروديوم (نقطة الانصهار 1960 درجة مئوية) | ✅ مقاومة لا مثيل لها للحرارة (تصل إلى 2500 درجة مئوية) مع تفاعل قريب من الصفر - مما يضمن نقاء المعدن | تكلفة مرتفعة وتصنيع معقد |
| ✅ مرونة فائقة في الصدمات الحرارية لدورات التسخين/التبريد المتكررة | |||
| ✅ مناسب لـ: الصهر بالحث عالي التردد لسبائك Rh أو Pt-Rh عندما تكون أعلى درجات النقاء مطلوبة | |||
| بوتقة الألومينا (Al₂O₃): خيار اقتصادي للبلاتين والبلاديوم | البلاتين (1770 درجة مئوية) والبلاديوم (1550 درجة مئوية). لا تستخدم للروديوم. | ✅فعالة من حيث التكلفة مع تحمل جيد للحرارة (≥1,800 درجة مئوية) | تفاعل طفيف مع Pt/Pd عند درجات حرارة عالية (خطر التلوث مع مرور الوقت) |
| ✅ مناسبة لصهر دفعات صغيرة من البلاديوم أو سبائك البلاتين الأقل تطلبًا عندما لا تكون أعلى درجات النقاء شرطًا. | عرضة للتشقق في ظل التغيرات السريعة في درجات الحرارة | ||
| بوتقة الكوارتز (SiO₂): للاستخدام المحدود وبحذر | لصهر البلاتين أو البلاديوم لفترات قصيرة فقط. لا يستخدم للروديوم | ✅تكلفة منخفضة وشفافية للمراقبة في الوقت الفعلي | حد حرارة تشغيل منخفض نسبيًا (~1,650 درجة مئوية) — معرض لخطر التليّن أو التشقق |
| ✅ مناسبة لصهر دفعات محدودة من البلاتين أو البلاديوم لمرة واحدة، بعد توضيح مخاطر التلوث للعميل. | قد يتفاعل مع البلاتين أو البلاديوم مكوّنًا سيليسيدات مثل PtSi₂، ما قد يلوث المصهور. | ||
| يتفاعل الروديوم المنصهر بعنف مع الكوارتز، وقد يكوّن مركبات Rh-Si ويسبب فقدًا في المعدن. |
مقارنة سريعة بين أنواع البوتقات
| النوع | أقصى درجة حرارة | الاستقرار الكيميائي | الصدمات الحرارية | التكلفة | الأفضل | لا تستخدم أبداً |
| زيركونيا | 2,500°C | خامل كيميائيًا | ★★★★★ | $$$$ | البلاتين والبلاديوم والروديوم (الخيار الأفضل) | لا شيء |
| ألومينا | 1,800°C | تفاعل طفيف | ★★☆☆☆ | $$ | البلاتين والبلاديوم | الروديوم |
| الكوارتز | 1,650°C | تفاعلي | ★☆☆☆☆ | $ | البلاتين والبلاديوم (لفترات صهر قصيرة) | لا يستخدم للروديوم |
إرشادات للاختيار
- بالنسبة للروديوم: الزركونيا هي الخيار المفضل لتحمل حرارته العالية مع أقل تفاعل ممكن.
- للبلاتين والبلاديوم عاليي النقاء: استخدم الزركونيا أولًا، ويمكن استخدام الألومينا بديلًا مع تقليل مدة الصهر.
- المعالجة لحساب الغير: يمكن استخدام بوتقة كوارتز لصهر دفعة واحدة من البلاتين أو البلاديوم فقط بعد توضيح مخاطر التلوث للعميل.
تحذير: استخدام الكوارتز لصهر الروديوم يسبب تآكلًا سريعًا للبوتقةوفقد المعدن وإتلاف الدفعة.
لماذا هذا الأمر
معادن مجموعة البلاتين هي معادن مرتفعة القيمة وحساسة للمعالجة؛ لذلك يؤثر اختيار البوتقة مباشرة في المردود والنقاء وتكلفة الإنتاج.
أرسل نوع المعدن وتركيبه وشكل الشحنة ووزن الدفعة ومتطلبات النقاء إلى فريق CDOCAST لاختيار الفرن والبوتقة المناسبين.
🛠 هل أنت مستعد لتعزيز مخرجاتك؟ 🛠
👉 انقر أدناه للحصول على المواصفات الكاملة والصفقات والاستشارات المجانية!
واتساب: +86 15168765707
البريد الإلكتروني: sales@cdocast. com
الموقع الشبكي:www.cdocast.com
رابط اليوتيوب:https: //youtu. be/zuVgnVwMo8Y?si=01kQUx3WYbYIgrph