
آلة الصب المستمر التصاعدي الصغيرة
يشترك كلا الطرازين في نفس المساحة المشغولة المعلنة ونطاق درجة الحرارة وسرعة الرسم. تتمثل الاختلافات الرئيسية في قدرة النحاس المقدرة والطاقة المثبتة ووزن الماكينة.
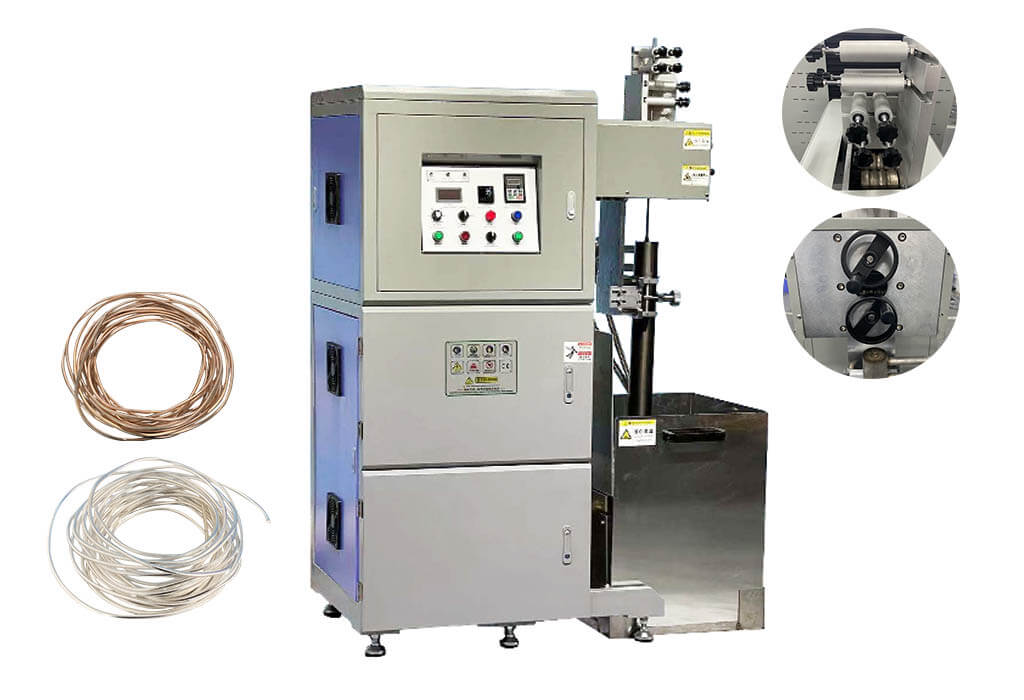
ما هي ماكينة الصب المستمر الصاعد الصغيرة؟
تعمل آلة الصب المستمر الصاعد الصغيرة - والتي تسمى أيضًا آلة الصب المستمر الصاعد - على صهر المعدن في بوتقة وتصلبه داخل جهاز تبلور مبرد بالماء يتم وضعه في المصهور. يقوم نظام الجر بعد ذلك بسحب الشريط المتصلب إلى أعلى في تسلسل متقطع أو مستمر يتم التحكم فيه.
تم تصميم التصميم المتكامل المدمج للإنتاج المرن الصغير والمتوسط بدلاً من مصنع قضبان النحاس الكبير الخالي من الأكسجين على مدار الساعة طوال أيام الأسبوع. ومن خلال تغيير ترتيب المبلور والجر المعتمد، يمكن تكوين نفس المنصة لأقسام مختلفة من القضبان، ومواد التغذية السلكية، والأنابيب والشرائط. لا تزال جدوى المنتج تعتمد على السبيكة وحجم القسم وعدد الخيوط والتبريد والجودة المطلوبة.
- يوفر التسخين الحثي ذو التردد المتوسط ذوبان وحركة الحمام الكهرومغناطيسي.
- يساعد الجر المتحكم فيه مؤازرًا على تنسيق مسافة السحب والإيقاف المؤقت وسرعة الرسم.
- يمكن إيقاف الماكينة بين حملات الإنتاج المخطط لها، وهو ما يناسب جداول المنتجات المتنوعة.
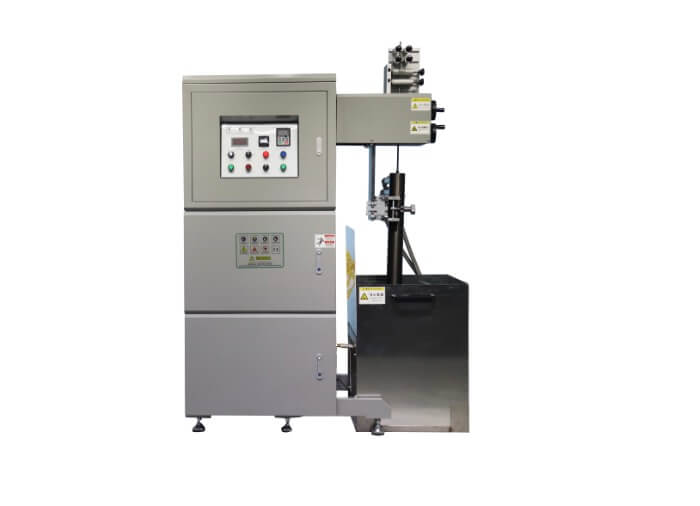
نماذج ماكينات الصب التصاعدي الصغيرة
يشترك كلا الطرازين في نفس المساحة المشغولة المعلنة ونطاق درجة الحرارة وسرعة الرسم. تتمثل الاختلافات الرئيسية في قدرة النحاس المقدرة والطاقة المثبتة ووزن الماكينة.
ماكينة الصب لأعلى 50 كجم CDO-UP45
تكوين مدمج بقدرة 45 كيلووات مصمم لسعة 50 كجم من النحاس. مناسب عندما يكون من الممكن تحقيق قسم المنتج المطلوب وترتيب الخيوط والإنتاج اليومي ضمن سعة الذوبان الأصغر.
CDO-UP70 ماكينة صب تصاعدية 100 كجم
تكوين أكبر بقدرة 70 كيلووات مصمم لسعة 100 كجم من النحاس. حدده عندما يحتاج المنتج المعتمد وخطة الإنتاج إلى احتياطي أكبر من المعدن المنصهر.
معلمات آلة الصب المستمر التصاعدي الصغيرة
قارن بين بيانات السعة والطاقة ودرجة الحرارة والجر والتركيب المنشورة لـ CDO-UP45 وCDO-UP70.
| المواصفات | CDO-UP45 | CDO-UP70 |
|---|---|---|
| جهد | 3 مراحل، 380 V، 50/60 Hz | 3 مراحل، 380 V، 50/60 Hz |
| القدرة | 45 kW | 70 kW |
| المعادن القابلة للتطبيق | الذهب والذهب الكوري والفضة والنحاس الأصفر والبرونز والسبائك المعتمدة | |
| السعة الاسمية | 50 كغم من النحاس | 100 كغم من النحاس |
| درجة الحرارة القصوى | 1600°C | 1600°C |
| نطاق التحكم في درجة الحرارة | 0–1300°C | 0–1300°C |
| وقت الذراع المنشور | ٤٠ دقيقة | ٤٠ دقيقة |
| رسم السرعة | 1000 mm/min | 1000 mm/min |
| النطاق المنشور | قضيب معدني، أنبوب أو أنبوب، لوحة أو شريط؛ المواد الخام السلكية تخضع لموافقة المُبلور والعملية | |
| الأبعاد (الطول × العرض × الارتفاع) | 1260×690×1710 mm | 1260×690×1710 mm |
| وزن الآلة | 400 kg | 450 kg |
يتم تصنيف السعة باستخدام النحاس؛ يتغير وزن الشحنة المكافئة مع كثافة المعدن وهندسة البوتقة ومستوى العمل الآمن. يعد وقت الذوبان وسرعة الرسم قيمًا منشورة، وليس ناتجًا مضمونًا لكل سبيكة أو قسم. يسرد كتالوج PDF الأقدم أبعادًا مختلفة وقيم زمن الذوبان، لذلك يجب أن يتبع العرض النهائي عرض الأسعار المعتمد الحالي ورسم التخطيط.
مجموعة صب القضبان والأسلاك والأنابيب والشرائط
هذه هي نطاقات الأبعاد النموذجية المنشورة على الصفحة الحالية. يجب فحص كل رسم تبلور ومنتج قبل الطلب.
كيف يعمل الصب المستمر التصاعدي
تعتمد جودة المنتج على التوازن بين حالة المعدن المنصهر وإزالة حرارة البلورات وبرنامج السحب والإيقاف المؤقت.
قم بتحميل المعدن النظيف والجاف في البوتقة وقم بإذابته تحت الجو المعتمد أو طريقة حماية السطح المنصهر.
اضبط درجة الحرارة الخاصة بالسبائك واسمح للتكوين وحالة الحمام والتحكم في الخبث بالاستقرار قبل الصب.
تعمل مياه التبريد النظيفة والمتحكم فيها على إزالة الحرارة من خلال جهاز التبلور بحيث يمكن تكوين قشرة صلبة مستقرة.
تتبع آلية الجر المؤازرة مسافة السحب المعتمدة والتوقف المؤقت والسرعة لسحب الشريط عموديًا من الذوبان.
قم بتوجيه المنتج أو لفه أو قطعه، ثم التحقق من الحجم والسطح والبيضاوية وسمك الجدار والشقوق والجودة الداخلية كما هو مطلوب.
جهاز التبلور والتبريد والتحكم في الجر
برنامج التبلور والسحب خاص بالمنتج؛ وينبغي أن يتم عرض سعرها من القسم النهائي بدلاً من تحديدها فقط من سعة الماكينة الاسمية.
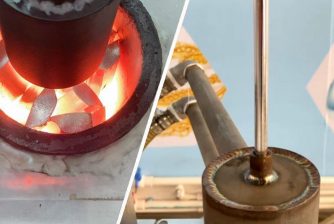
حمام الذوبان ووحدة التبلور المبردة بالماء
يقوم جهاز التبلور بإنشاء المقطع العرضي للمنتج وإزالة الحرارة الكافية لتشكيل غلاف قابل للسحب. يمكن أن يؤدي تسرب المياه أو الحجم أو التدفق غير المستقر أو التوازن الحراري غير الصحيح إلى الإضرار بالجودة وخلق خطر شديد على المعدن المنصهر، لذلك يجب أن تتبع دائرة التبريد المواصفات المعتمدة.

إعدادات درجة الحرارة والطاقة والجر
تقوم اللوحة بتنسيق القدرة الحث ومؤشر درجة الحرارة وسرعة الجر. يجب ضبط مسافة السحب ووقت الإيقاف المؤقت والتبريد معًا: يمكن أن يؤدي السحب بسرعة كبيرة إلى تصلب غير كامل، في حين أن الدورة البطيئة غير المناسبة يمكن أن تزيد الاحتكاك وتقلل من الناتج.
المعلومات المطلوبة لاختيار ماكينة الصب المستمر الصاعد
أرسل معلومات المواد والمنتج النهائي معًا بحيث يمكن تقييم الماكينة وجهاز التبلور وعدد الخيوط والمعدات النهائية كعملية واحدة.
المعدات ذات الصلة لإنتاج القضبان والأسلاك
استخدم العملية التالية للوصول إلى القطر النهائي والخواص الميكانيكية وشكل التسليم بعد الصب المستمر.
الأسئلة الشائعة حول آلة الصب المستمر الصاعدة الصغيرة
إجابات عملية للمصانع التي تقارن معدات صب النحاس والفضة والمعادن الثمينة بوزن 50 كجم و100 كجم.
ما هي المعادن المناسبة لآلة الصب المستمر التصاعدي؟
وتشمل التطبيقات المنشورة النحاس النقي ودرجات النحاس المعتمدة التي يتم التحكم فيها بالأكسجين والنحاس والبرونز والفضة والذهب وسبائك الذهب وغيرها من السبائك غير الحديدية المتوافقة. قم بتوفير التركيب الدقيق مع الاستفسار لأن سلوك الذوبان، وحماية الأكسدة، وتصميم البلورة، ودرجة الحرارة، وإعدادات الجر تختلف حسب السبائك.
ما هي المنتجات التي يمكن لآلة الصب المستمر التصاعدي تصنيعها؟
يمكن تكوين الماكينة للقضبان الصلبة المعتمدة، ومواد تغذية سحب الأسلاك، والقضبان، والأنابيب، وأقسام الألواح أو الأشرطة. يتطلب كل منتج مُبلورًا مناسبًا، وأداة البدء، وترتيب الجر، وإعدادات العملية؛ لا يمكن لقالب عام واحد أن يغطي كل الأشكال والأحجام.
ما هي أحجام المنتجات التي يمكن لآلة الصب الصغيرة أن تنتجها؟
تنشر صفحة CDOCAST الحالية نطاقات نموذجية تتراوح بين Φ6–30 مم لقضبان الفضة أو النحاس، وOD 20–80 مم للأنبوب بسمك جدار مرتبط بالقطر، وعرض 12–40 مم بسمك 6–12 مم للوحة أو الشريط. وهذه نطاقات مرجعية وليست ضمانات عالمية. تأكد من السبيكة والرسم النهائي والتسامح وكمية الخيوط والإخراج المطلوب قبل تصميم جهاز التبلور.
كيف تعمل آلة الصب المستمر التصاعدي؟
يتم صهر المعدن في البوتقة المسخنة بالحث. يقوم جهاز التبلور المبرد بالماء بإزالة الحرارة محليًا من الحمام المنصهر، مما يشكل قشرة صلبة. تقوم آلية الجر المؤازرة بعد ذلك بسحب الخصلة لأعلى وفقًا لمسافة السحب المعتمدة ووقت الإيقاف المؤقت والسرعة، مما يؤدي إلى إنشاء منتج مستمر أو شبه مستمر.
كيف يمكن تقليل أكسدة المعدن أثناء الصب لأعلى؟
يعتمد التحكم في الأكسدة على المعدن والجودة المطلوبة. بالنسبة للنحاس، تستخدم العملية الحالية غطاءًا معتمدًا من الفحم أو رقائق الجرافيت لتقليل الاتصال المباشر بجو الفرن. قد تتطلب المعادن الثمينة أو السبائك الحساسة طريقة حماية مختلفة. يجب أن تظل جميع أدوات ومواد الشحن نظيفة وجافة تمامًا.
ما هي المواد الاستهلاكية الرئيسية وكم تدوم؟
تشمل المواد الاستهلاكية النموذجية بوتقة الجرافيت من كربيد السيليكون، ومكونات قالب الجرافيت أو المتبلور، ومكونات العزل والبدء. توفر الصفحة الأصلية أرقامًا مرجعية لعمر الخدمة، لكن العمر الفعلي يتغير بشكل كبير مع السبائك ودرجة حرارة التشغيل والتدوير الحراري وممارسات الحماية وحالة مياه التبريد والصيانة. ولذلك ينبغي التعامل مع العمر الاستهلاكي باعتباره تقديرًا تشغيليًا وليس عددًا مضمونًا من درجات الحرارة أو الأطنان.
كيف أختار آلة الصب المستمر التصاعدي الصحيحة؟
توفير التركيبة المعدنية، ورسم المنتج النهائي وتحمله، والإنتاج اليومي، وساعات التشغيل، وكمية الخيوط، ومتطلبات الملف أو طول القطع، والعملية النهائية. تم تصنيف CDO-UP45 لـ 50 كجم من النحاس، بينما تم تصنيف CDO-UP70 لـ 100 كجم. تكون السعة الأكبر مفيدة فقط عندما تتوافق مع القسم المطلوب والمبلور وجدول الإنتاج ومرافق المصنع.
ما هي مميزات الصب الصاعد مقارنة بالصب المستمر الأفقي؟
توفر ماكينة الصب الصاعد الصغيرة تصميمًا مدمجًا وإنتاجًا مرنًا بالدفعات مع سهولة تبديل وحدات التبلور المعتمدة. كما يسهّل السحب إلى أعلى جمع القضبان أو الأسلاك في بعض التطبيقات. ولا يوجد اتجاه صب أفضل لجميع المشاريع؛ فقد يناسب الصب الأفقي بعض المقاطع أو خطوط الإنتاج العالية، لذلك يجب الاختيار وفق السبيكة وشكل المقطع والطاقة الإنتاجية والجودة المطلوبة وطريقة المناولة اللاحقة.
لماذا يحتاج جهاز التبلور إلى دائرة منفصلة لمياه التبريد؟
يجب أن يقوم جهاز التبلور بإزالة الحرارة بمعدل متحكم فيه حتى يطور الجديلة غلافًا مستقرًا قبل الانسحاب لأعلى. يساعد التبريد النظيف والمستقر على التحكم في جودة السطح والهيكل ومخاطر الاختراق. يمكن أن يؤدي الحجم أو الممرات المسدودة أو التدفق غير المستقر أو تسرب المياه إلى حدوث مشكلات خطيرة في الجودة والسلامة. استخدم جودة المياه ودرجة الحرارة والضغط والتدفق المذكورة في العرض الفني المعتمد بدلاً من تطبيق إعداد واحد على كل منتج.
هل سرعة الصب وكثافة التبريد قابلة للتعديل، وكيف تؤثر على الجودة؟
نعم. يتم ضبط سرعة الجر ومسافة السحب ووقت الإيقاف المؤقت وظروف التبريد للسبائك والقسم. يمكن أن يؤدي السحب بسرعة كبيرة أو التبريد الضعيف جدًا إلى ترك قشرة صلبة غير كافية، مما يزيد من خطر التسرب أو المسامية أو عيوب الانكماش. يمكن أن تؤدي الدورة البطيئة غير المناسبة أو التبريد المفرط إلى زيادة الاحتكاك والإجهاد الحراري والتشقق ووقت الإنتاج. تُعد سرعة الرسم المنشورة البالغة 1000 مم/الدقيقة قيمة مرجعية للآلة، وليست مخرجات مضمونة لكل منتج.
ما هي احتياطات السلامة المطلوبة عند تشغيل الجهاز؟
يحتاج المشغلون إلى ملابس واقية مناسبة للحرارة العالية وقفازات وحماية للوجه. يجب تأريض المعدات الكهربائية، ويجب فحص دوائر التبريد للتأكد من عدم وجود تسرب، ويجب ألا يلامس الماء المعدن المنصهر أبدًا. يجب أن تكون الشحنات والأدوات والمواد المضافة جافة. قم بفحص البوتقة ووحدة التبلور وأجزاء الجرافيت وآلية الجر وممرات التبريد بانتظام، واتبع إجراءات التشغيل والطوارئ الموردة.
هل تحتاج إلى حل صب تصاعدي بوزن 50 كجم أو 100 كجم؟
أرسل CDOCAST السبائك وقسم المنتج ومتطلبات الخيوط والإخراج اليومي لاختيار CDO-UP45 أو CDO-UP70.