
آلة الصب المستمر للأسفل CDOCAST
ماكينة الصب المستمر للمجوهرات لإنتاج الأسلاك والقضبان والأنابيب والصفائح
صُممت ماكينة الصب المستمر للمجوهرات من CDOCAST لصب الذهب والفضة وسبائك الذهب المختلفة العيار والنحاس الأصفر والبرونز في صورة أسلاك وقضبان وأنابيب وشرائط ومقاطع نصف مصنّعة. وتستخدم تسخينًا بالحث متوسط التردد وسرعة سحب قابلة للضبط وحماية بالأرجون أو النيتروجين للحفاظ على ثبات جودة الصب.
لمحة عامة عن الآلات
الصب المستمر للأسفل للمجوهرات وورش عمل المعادن الثمينة
تقوم هذه الآلة بإذابة المعدن في البوتقة وتسحب المنتج شبه النهائي بشكل مستمر إلى الأسفل من خلال قالب الجرافيت والمبلور المبرد بالماء. يكون ذلك مفيدًا عندما يحتاج المصنع إلى سلك أو قضبان أو قضبان أو ألواح فارغة قابلة للتكرار من أجل الدرفلة أو الرسم أو الختم أو التصنيع أو المزيد من التشكيل.
- يوفر التسخين الحثي ذو التردد المتوسط صهرًا سريعًا وتقليبًا قويًا للحصول على خلط أكثر تجانسًا للسبائك.
- تساعد المراقبة المستقلة لدرجة الحرارة المشغلين على التحكم في ظروف الذوبان والصب.
- يدعم نظام الجر القوي السحب المستقر للأسفل للحصول على خرج صب كثيف وسلس.
- يمكن إضافة القص الهيدروليكي، وبكرة سحب الأسلاك، ووحدة التغذية، وحجرة الصب بالفراغ وفقًا لاحتياجات الإنتاج.
المنتج
قم بتنزيل كتالوج آلات الصب المستمر للمجوهرات للتحقق من سعة الطراز والطاقة وحجم الماكينة وخيارات التكوين.
تنزيل الكتالوجالمنتجات النهائية
سلك الصب، والقضيب، والأنبوب، والقضيب، واللوحة من منصة صب واحدة مستمرة
 سلك الذهب لرسم الأسلاك وصناعة السلسلة وإنتاج المجوهرات.
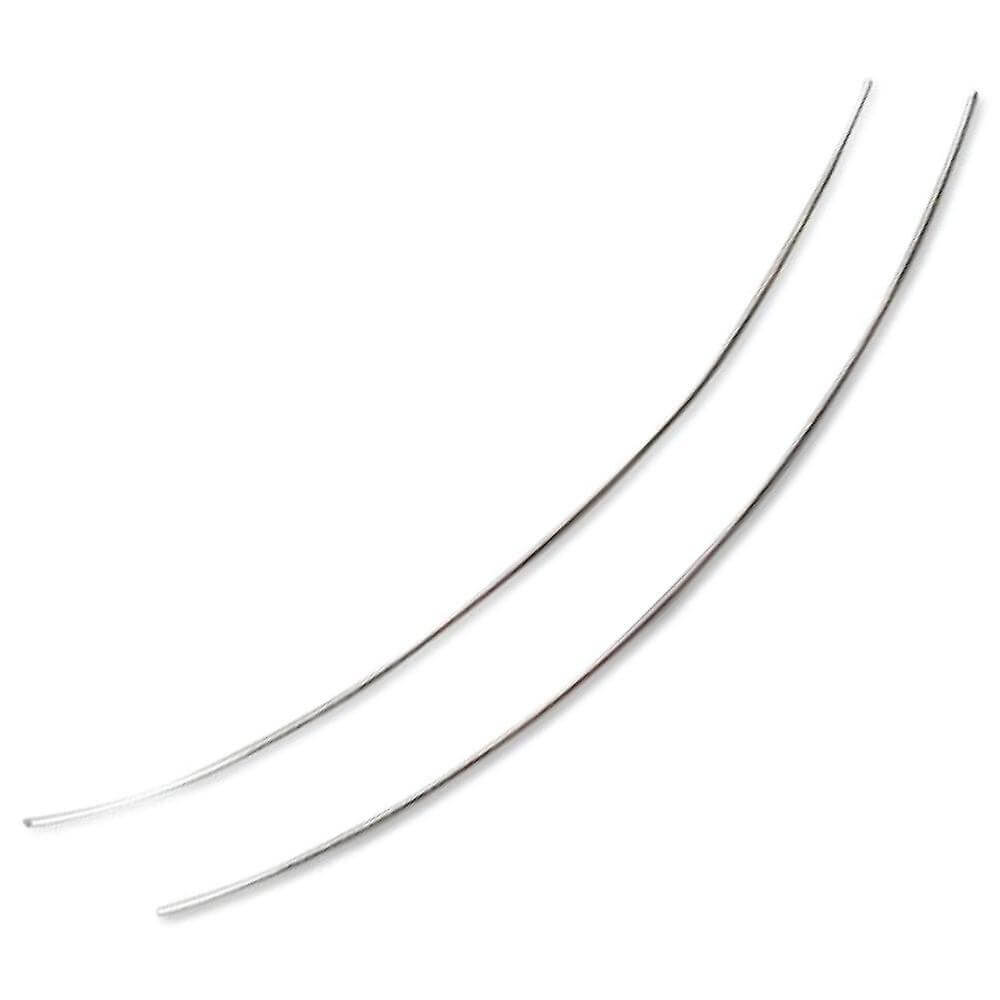 قضيب فضي للدرفلة أو الرسم أو التصنيع أو التشكيل الإضافي.
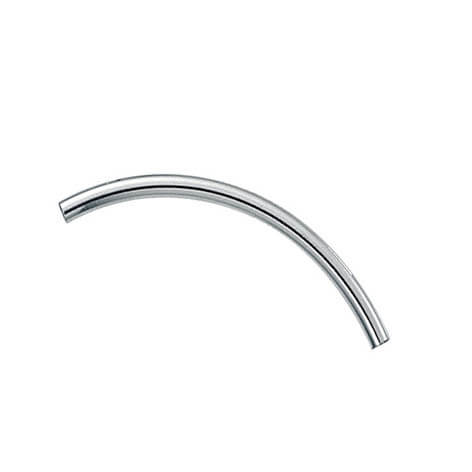 أنبوب فضي متطابق مع قالب الأنبوب وتصميم التبلور المناسب.
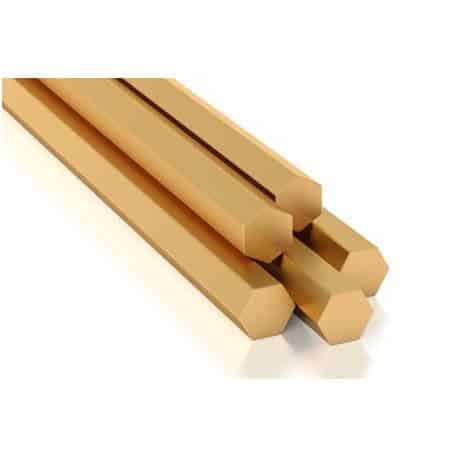 قضيب نحاسي لسبائك النحاس وسبائك النحاس المنتجات شبه المصنعة.
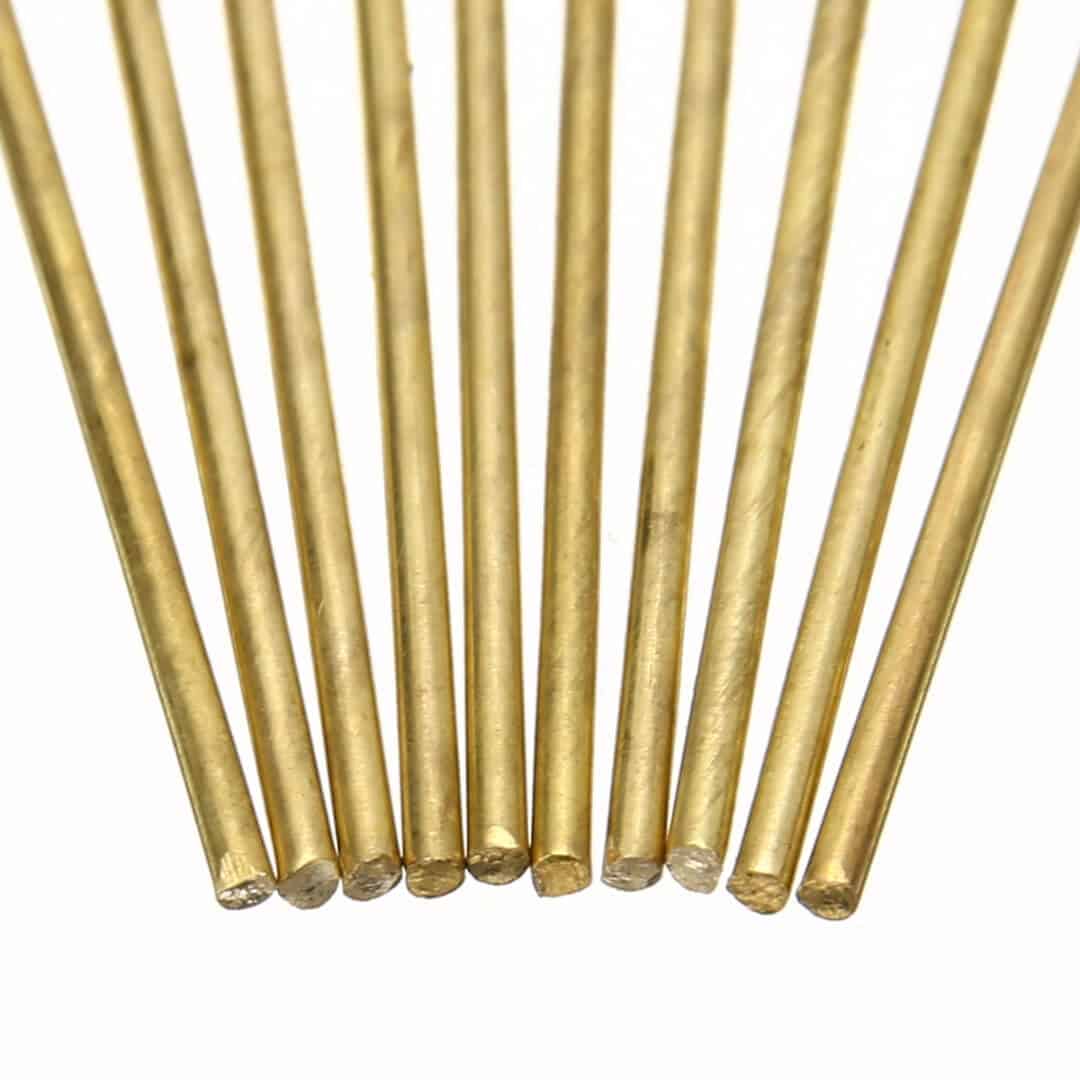 الألواح والشرائط لمصانع الدرفلة وختم وسك التحضير الفارغ.
التصميم الأساسي
الميزات الرئيسية للصب المستمر للمعادن الثمينة المستقرة
التدفئة الحثية ذات التردد المتوسط
يساعد التسخين السريع والتحريك الكهرومغناطيسي القوي على ذوبان سبائك الذهب والفضة والنحاس بالتساوي قبل الصب.
سرعة سحب قابلة للضبط
يمكن تعديل سرعة السحب وفقًا لقطر المنتج، عرض اللوحة، نوع السبيكة وحالة تبريد البلورة.
الأرجون أو حماية النيتروجين
تعمل الحماية من الغاز الخامل على تقليل الأكسدة أثناء الصهر والصب، خاصة بالنسبة للذهب قيراط وسبائك النحاس.
قالب الجرافيت والمبلور
يتم اختيار القوالب المستديرة والمسطحة والأنبوبية وفقًا لشكل السلك أو القضيب أو القضيب أو الأنبوب أو اللوحة المطلوبة.
إنذار أمان آلي
يمكن للآلة أن تتوقف عند حدوث ظروف غير طبيعية، مما يساعد على حماية المعدات وتقليل مخاطر الإنتاج.
القطع والجمع الاختياري
يمكن إضافة القص الهيدروليكي ووحدة التغذية وبكرة التقاط الأسلاك لتتناسب مع سير عمل الإنتاج المختلفة.
التجهيزات الاختيارية
خيارات لسير عمل الصب المستمر المختلفة
نوع قياسي أو فراغ
اختر حماية الغاز القياسية أو الصب المستمر بالتفريغ
بالنسبة لصب سبائك الذهب والفضة والنحاس الشائعة، غالبًا ما تكون الحماية من الأرجون أو النيتروجين كافية. بالنسبة للذهب قيراط الحساس للأكسدة أو النحاس أو سبائك النحاس أو السبائك الخاصة، يمكن اختيار غرفة صب مفرغة لتحسين جودة السطح وتقليل الأكسدة أثناء الصهر والصب.

نوع حماية الغاز القياسي
- مناسبة للصب المستمر للذهب والفضة والنحاس العادي.
- يستخدم حماية الأرجون أو النيتروجين أثناء الصهر والصب.
- انخفاض الاستثمار، وسهولة التشغيل ومناسبة لمعظم ورش المجوهرات.

فراغ الصب المستمر نوع
- مناسبة لصب الذهب قيراط والنحاس والسبائك الحساسة للأكسدة.
- يمكن إجراء الصهر والصب داخل غرفة مفرغة محكمة الغلق.
- خيار أفضل عندما تكون أكسدة السطح واستقرار السبائك وجودة الصب الأنظف مهمة.
المواصفات الفنية
المعلمات التقنية لآلة الصب المستمر للمجوهرات
يعتمد اختيار النموذج على السعة المرجعية للفضة، والطاقة، وشكل المنتج، وحجم قالب الجرافيت، وتصميم البلورة، وعملية الدرفلة أو الرسم. تتبع المعلمات أدناه كتالوج آلات الصب المستمر CDOCAST المحدث.
| الطراز | CDO-JC15 | CDO-JC20 | CDO-JC30 | CDO-JC35 | CDO-JC45 |
|---|---|---|---|---|---|
| جهد | 380 فولت ±10%، ثلاثي الطور، 50/60 هرتز | 380 فولت ±10%، ثلاثي الطور، 50/60 هرتز | 380 فولت ±10%، ثلاثي الطور، 50/60 هرتز | 380 فولت ±10%، ثلاثي الطور، 50/60 هرتز | 380 فولت ±10%، ثلاثي الطور، 50/60 هرتز |
| القدرة | 15 كيلوواط | 20 كيلوواط | 30 كيلوواط | 35 كيلوواط | 45 كيلوواط |
| المعادن المناسبة | الذهب، الفضة، النحاس | الذهب، الفضة، النحاس | الذهب، الفضة، النحاس | الذهب، الفضة، النحاس | الذهب، الفضة، النحاس |
| زمن الصهر | 5–8 دقائق | 5–8 دقائق | 7–8 دقائق | 11–15 دقيقة | 10–14 دقيقة |
| سرعة الصب | 10–20 سم/دقيقة | 10–20 سم/دقيقة | 10–20 سم/دقيقة | 10–20 سم/دقيقة | 10–20 سم/دقيقة |
| السعة | 3 كجم فضة | 6 كجم فضة | 20 كجم فضة | 30 كجم فضة | 50 كجم فضة |
| الغازات الواقية | النيتروجين أو الأرجون | النيتروجين أو الأرجون | النيتروجين أو الأرجون | النيتروجين أو الأرجون | النيتروجين أو الأرجون |
| حتى القالب | قطر 88 مم | قطر 120 مم | قطر 160 مم | قطر 210 مم | قطر 234 مم |
| مقاس القالب | قطر 60 مم | قطر 80 مم | قطر 120 مم | قطر 160 مم | قطر 170 مم |
| أقصى مقاس للقضيب | 40 x 10mm | 50 x 10mm | 80 x 10mm | 100 x 20mm | 120 x 20mm |
| الأبعاد الآلاتي | 800 x 600 x 1650mm | 900 x 700 x 1750mm | 1000 x 800 x 1850mm | 1350 x 1000 x 2100mm | 1450 x 1150 x 2200mm |
| الوزن | 280 كجم | 330 كجم | 600 كجم | 680 كجم | 800 كجم |
يعد حجم القالب العلوي وحجم القالب السفلي وحجم الشريط الأقصى قيمًا مرجعية للكتالوج. يعتمد حجم الإخراج النهائي على تصميم قالب الجرافيت، وفتح البلورة، وتدفق السبائك، وحالة التبريد. سوف تقوم CDOCAST بتأكيد رسم القالب النهائي قبل الإنتاج.
كيف تختار
قبل اختيار آلة الصب المستمر للمجوهرات
تأكيد نوع المعدن
أخبرنا ما إذا كنت تصب الذهب أو الذهب قيراط أو الفضة أو النحاس أو النحاس أو البرونز أو سبيكة أخرى.
شكل المقطع النهائي
تحتاج الأسلاك والقضبان والأنابيب والقضبان والشرائط والألواح إلى قوالب جرافيت وتصميمات متبلورة مختلفة.
تأكيد المقاس النهائي
يمكن اختيار عرض اللوحة والشريط من خلال تصميم القالب. يجب تأكيد قطر القضيب والشريط قبل عرض الأسعار.
تأكيد سعة الدفعة
حدد CDO-JC15 أو CDO-JC20 أو CDO-JC30 أو CDO-JC35 أو CDO-JC45 وفقًا للسعة المرجعية للفضة ووزن دفعة السبائك وحجم الإنتاج اليومي.
صور الجهاز
آلة الصب المستمر للمعادن الثمينة بسعة 3 كجم - 30 كجم:

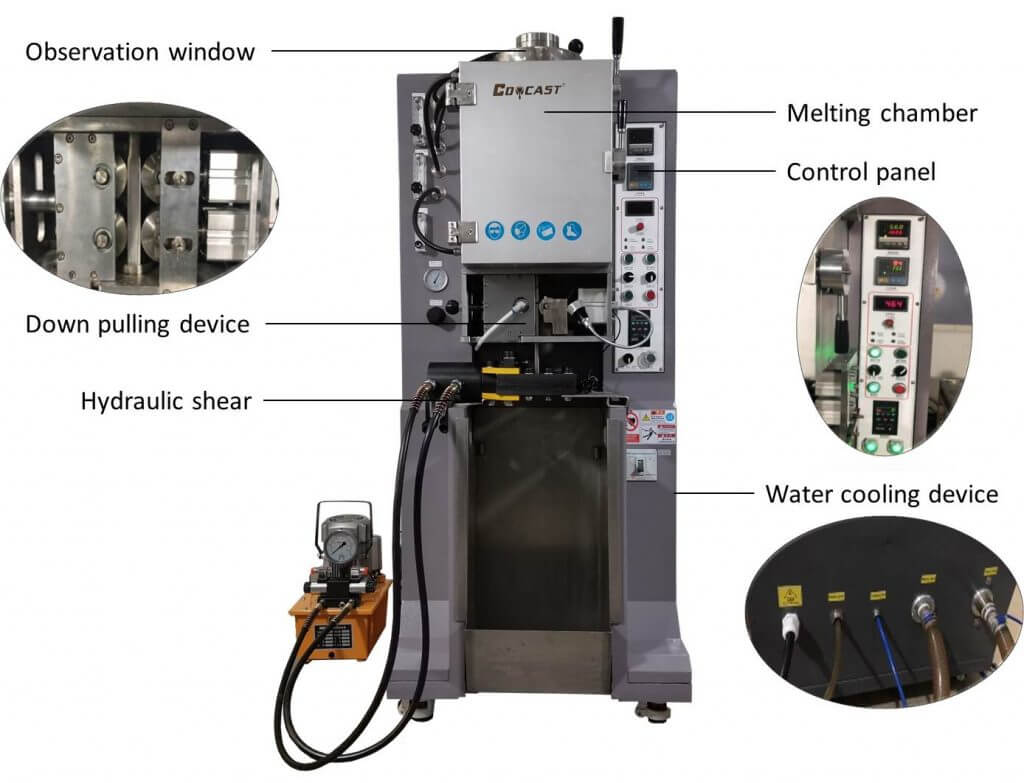

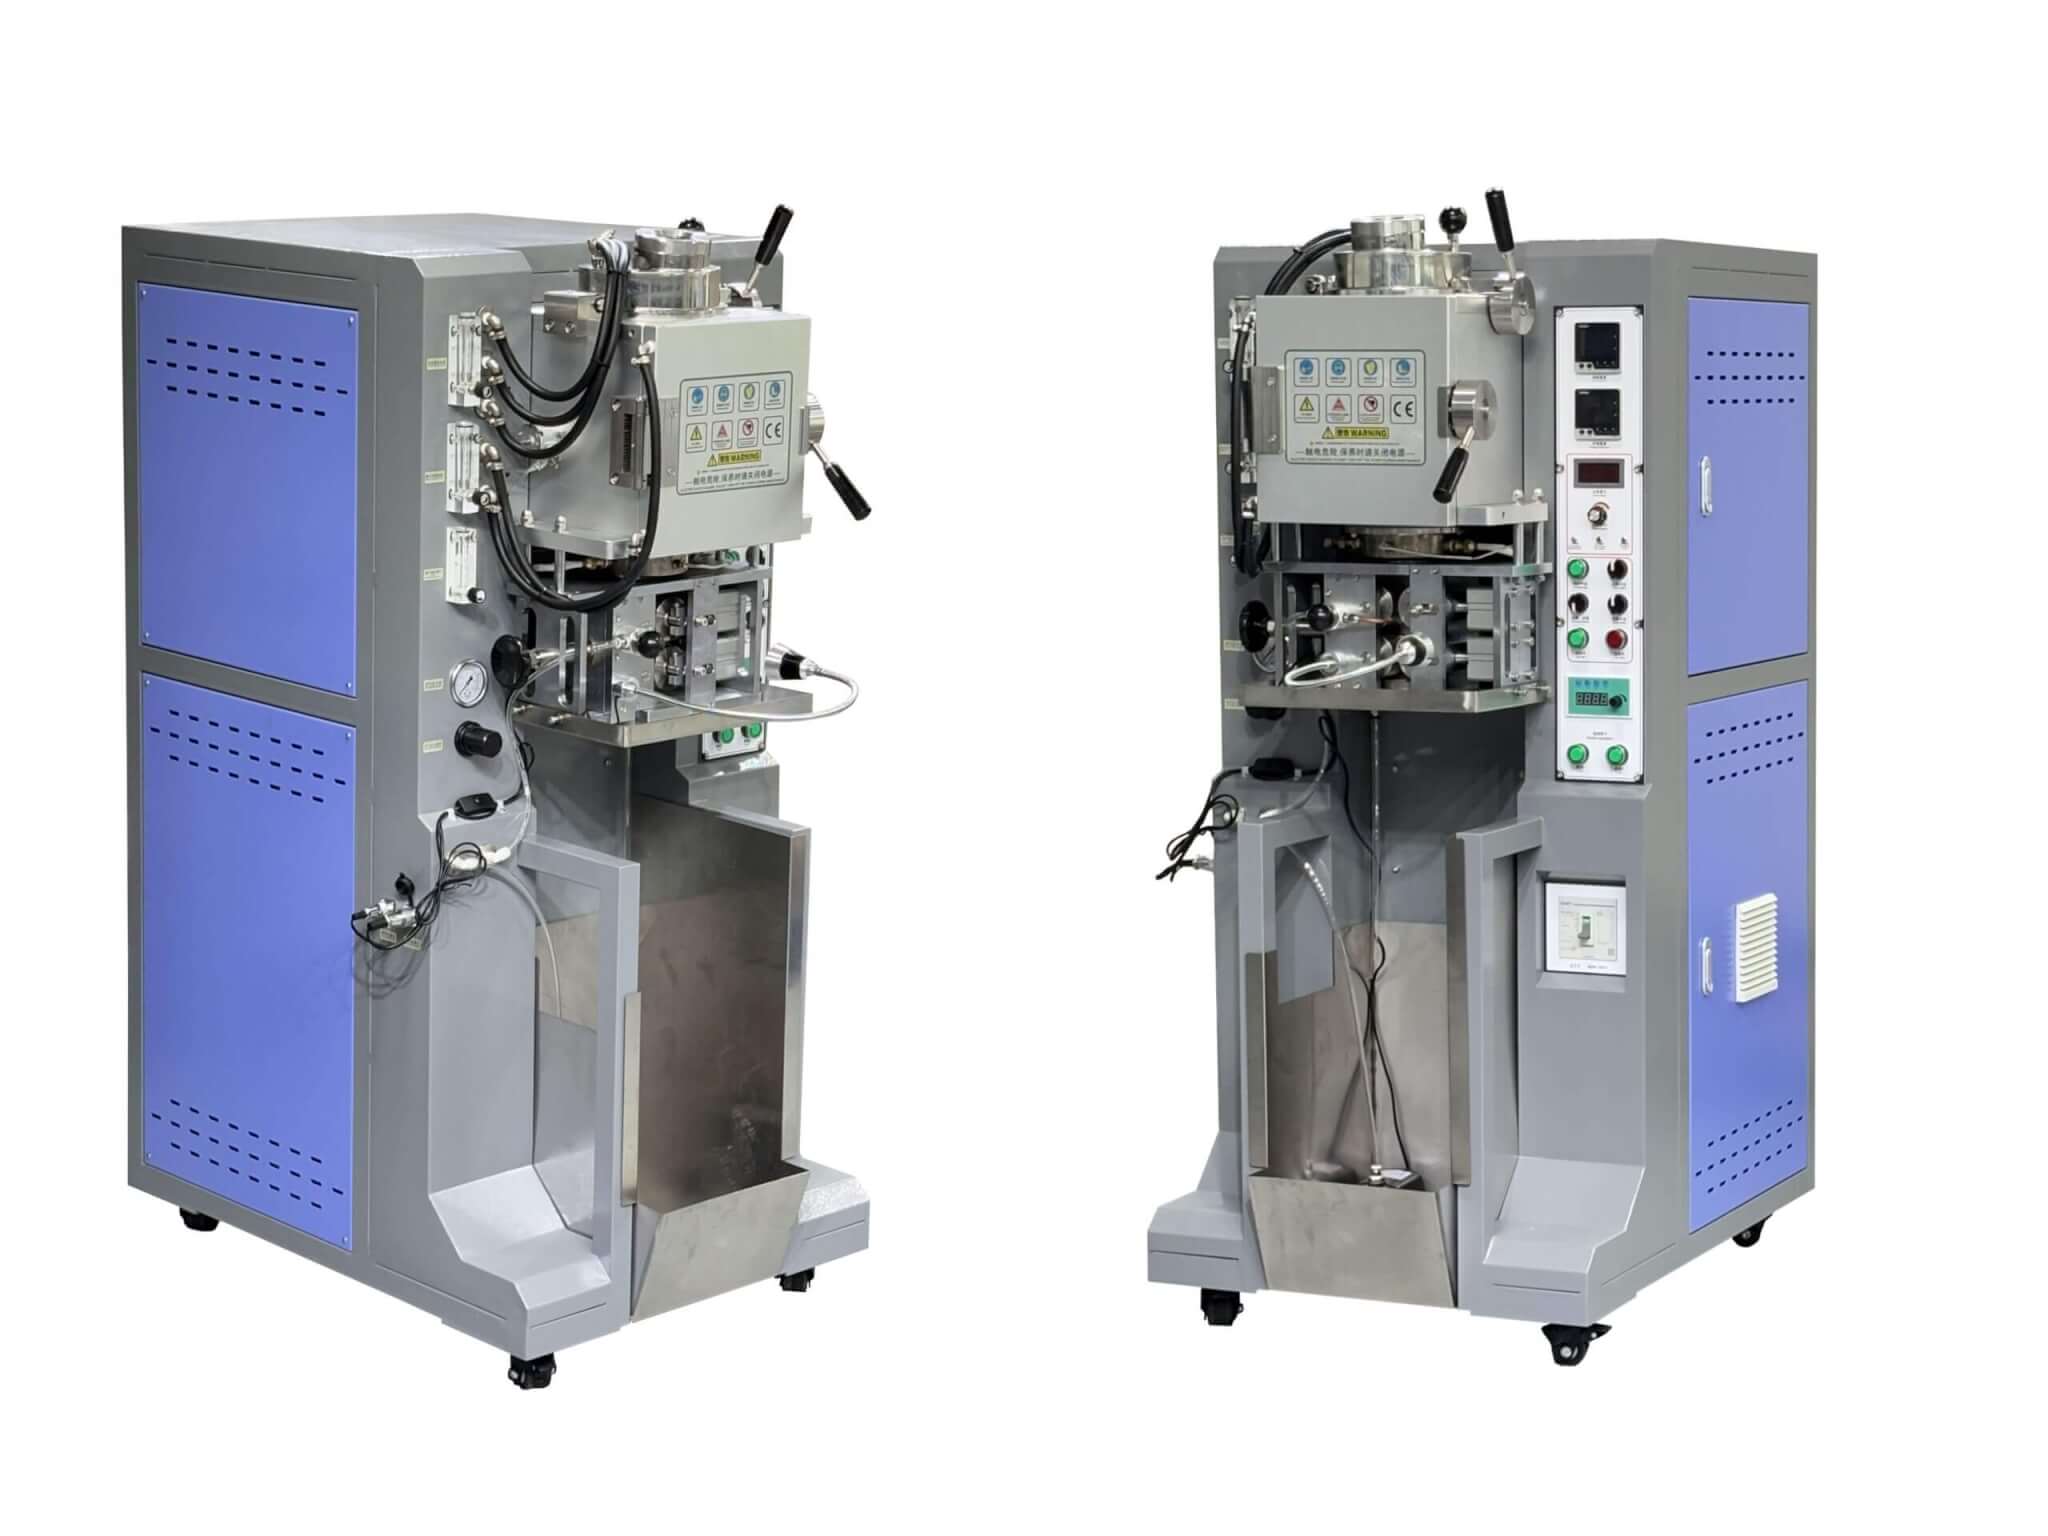 ماكينة الصب المستمر بالفراغ لسبائك الذهب

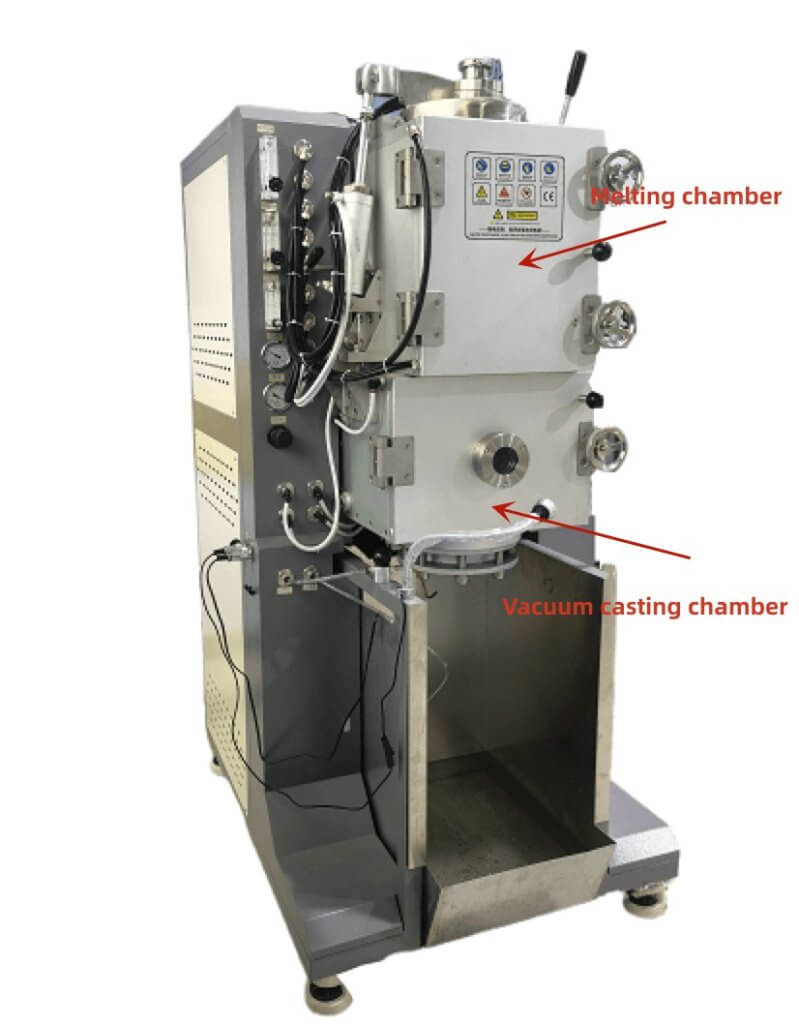
آلة الصب المستمر فراغ للقضيب:
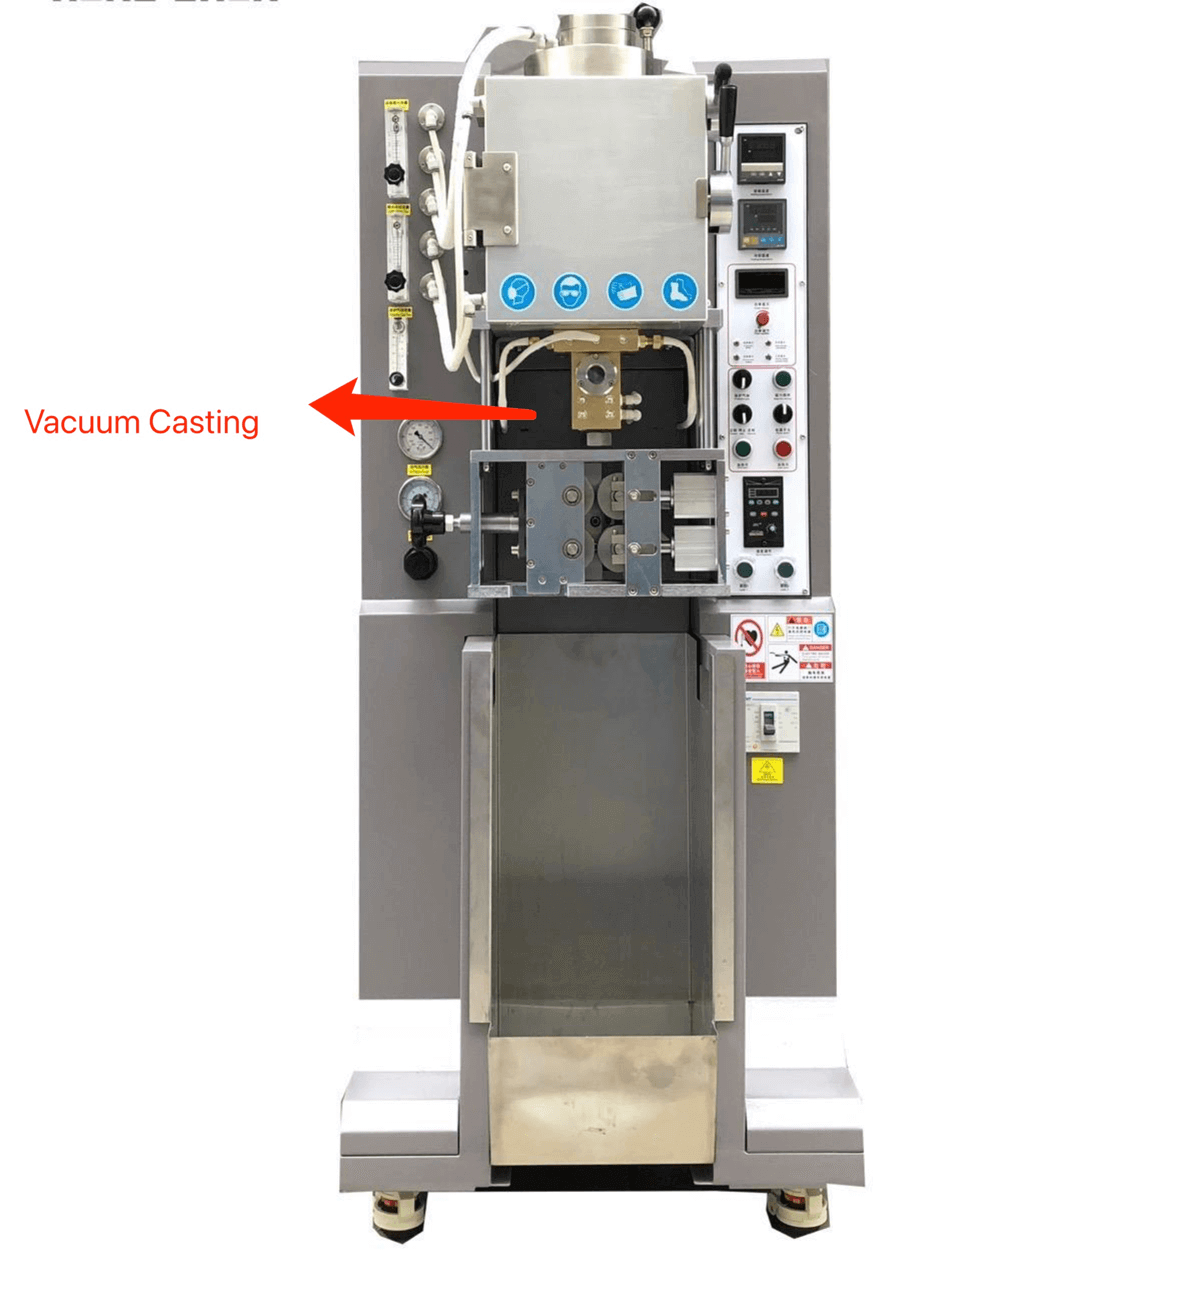
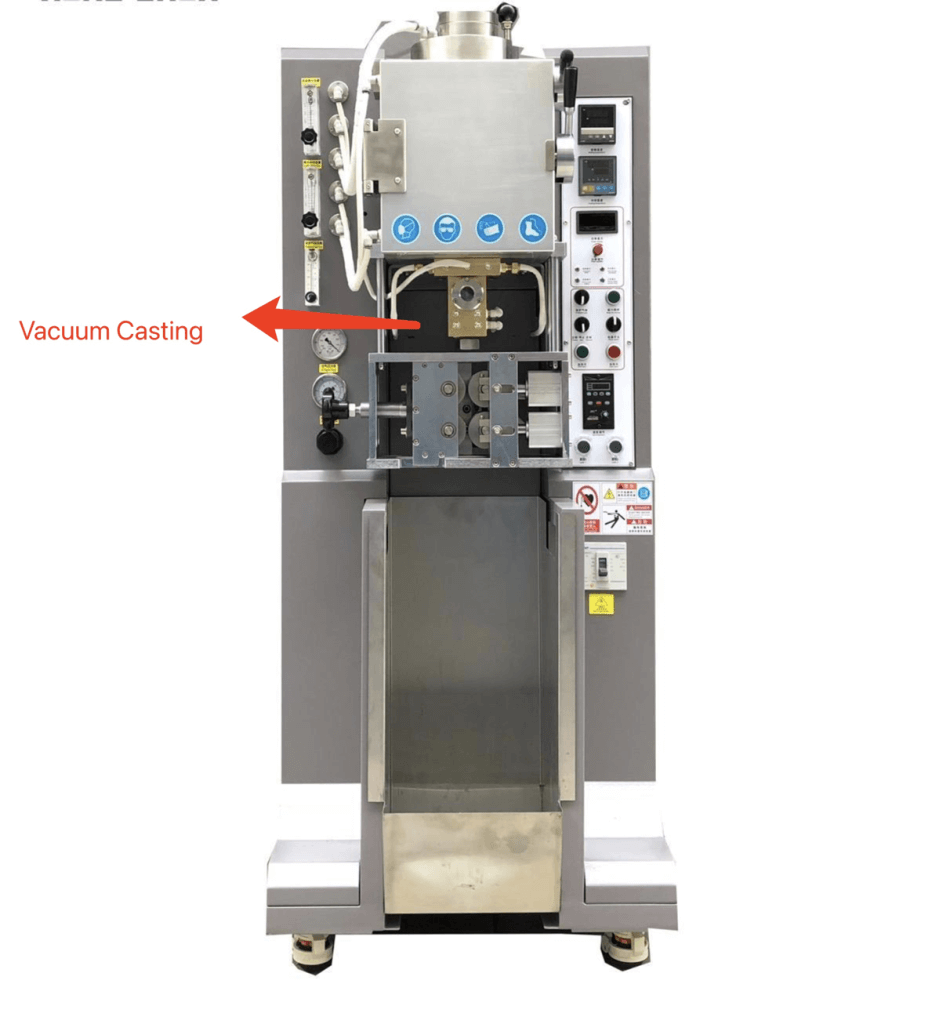
آلة الصب المستمر بالفراغ مع جهاز التقاط الأسلاك
المزايا
ميزة آلة الصب المستمر للمجوهرات
1. آلة الصب المستمر للمجوهرات CDOCAST تعتمد تقنية التسخين بالحث المتوسط، مع ميزة الطاقة العالية والذوبان السريع، وأعلى درجة حرارة يمكن أن تصل إلى 1300 درجة مئوية. لديها القدرة تحريك قوية ذات تردد متوسط، والتي يمكن أن تؤدي إلى درجة عالية من توحيد المعدن، وهو مفيد بشكل خاص لصب سبائك الذهب والفضة والنحاس.
2. مجهزة بتحكم مستقل في درجة الحرارة لمراقبة درجة الحرارة بشكل مستمر أثناء عملية السحب بأكملها.
3. يأتي مع نظام قياس درجة الحرارة المستمر المدمج، من السهل مراقبة حالة صب الرصاص المعدني، مما يؤدي إلى أفضل كثافة وجودة للمنتج النهائي.
4. التصميم مع القدرة على العمل 24 ساعة في اليوم، هذه الوظيفة تضمن أقصى قدر من الإنتاجية لتلبية متطلبات الإنتاج العالية لبعض العملاء.
5. يمكن لسبائك الجر الكهربائي تحقيق أنابيب السحب، وقضبان السحب، وألواح الرسم، وأنابيب شريط السحب، والتي تتميز بخصائص السرعة العالية والكثافة العالية للمنتجات النهائية. إنه يتميز بوظيفة التسخين بالتحريك المغناطيسي الفريدة لجعل المعدن يصهر بشكل أكثر تجانسًا ويزيد من سرعة الصب.
6. تم تصميم جهاز خاص للسحب للكشف التلقائي عن ظاهرة الانزلاق بين الأسطوانة والمنتج شبه النهائي.
7. إذا كانت عملية التبريد السريعة مطلوبة، فيمكن تركيب نظام رش الماء لتبريد المنتج شبه النهائي مباشرة.
8. كل آلة صب مستمر مجهزة بمقصات هيدروليكية متقدمة لسهولة قطع المنتجات شبه النهائية.
9. نظام إنذار غير طبيعي، سيتوقف تلقائيًا عند حدوث أي شيء غير طبيعي، وذلك لحماية الآلة إلى أقصى حد ومنع تلف الآلة.
10. يمكن تخصيص القدرات المختلفة، والصب بالسحب السفلي، وتقليل ثقب الرمل لقطعة العمل بشكل فعال، وتلبية متطلبات المعالجة العميقة.
مرشد المشتري
* مخرجات مصممة بدقة للصناعات المتنوعة
بدءًا من مكونات المجوهرات المصممة بشكل معقد وحتى قوالب السك الموحدة ونماذج البحث والتطوير الأولية، توفر آلة الصب المستمر الهابط لدينا ما يلي:
✔ القضبان والألواح: مثالية لمطاحن الدرفلة والختم والتصنيع
✔ الأنابيب والملفات الشخصية المخصصة: مثالية للتطبيقات الزخرفية أو الصناعية أو المعمارية
✔ الأبعاد المخصصة: تضمن القوالب القابلة للتخصيص ومعلمات الصب المستمر أن المنتجات تتوافق مع مواصفات العميل الدقيقة.
*ميزات متطورة للمصنعين المعاصرين
1. تقنية الذوبان بالتردد المتوسط
حقق صهرًا سريعًا وموحدًا مع ثبات استثنائي في درجة الحرارة - وهو أمر بالغ الأهمية للحفاظ على خصائص المواد وضمان نتائج خالية من العيوب.
2. نظام القص الهيدروليكي الاختياري
يمكنك تبسيط عملية إنتاج الألواح الكبيرة والقضبان المستمرة باستخدام ماكينة القص الهيدروليكية المدمجة التي تقوم تلقائيًا بقطع المنتجات المصبوبة إلى الأطوال المرغوبة. لا يوجد معالجة يدوية، ولا يوجد حل وسط بشأن الدقة.
3. السيطرة على اللمسات
تولى قيادة عملية الإرسال بأكملها من خلال واجهة رقمية سهلة الاستخدام. مراقبة درجات الحرارة والتحكم في سرعة الصب وحفظ ملفات التعريف المخصصة للمعادن والأشكال المختلفة.
4 - تحسين مستوى التفريغ
بالنسبة للمعادن والسبائك الحساسة للأكسدة، يضمن ملحق غرفة التفريغ الاختياري الخاص بنا حدوث عمليات الصهر والصب في بيئة خالية من الأكسجين، مما يحافظ على نقاء المواد وجودة السطح.
*مصممة للمبتكرين
سواء كنت تصنع مجوهرات محدودة الإصدار، أو تنتج منتجات مسكوكة بدرجة استثمارية، أو رائدة في صناعة سبائك جديدة في بيئة معملية، فإن هذه الآلة توفر ما يلي:
– دورات إنتاجية متكررة وعالية الإنتاجية
– التخصيص في كل مرحلة — بدءًا من تصميم القالب وحتى ميزات التشغيل الآلي
– تعزيز سلامة المعادن من خلال التصلب المتحكم فيه وتقليل الأكسدة
* تشمل طلبات التوريد
◀ تصنيع المجوهرات: صب الذهب حسب الطلب
◀ إنتاج السك والميدالية: تشكيل فارغ بجودة متسقة
◀ البحث والتطوير وتطوير السبائك المتخصصة: الصب التجريبي في ظل ظروف يمكن التحكم فيها
◀ تصنيع المعادن الصناعية: أجزاء من النحاس والفضة للتطبيقات التقنية
*جلب الخيال إلى المعدن — طريقك
نحن لا نبني الآلات فحسب، بل نمكن الإمكانيات. مع خيارات قابلة للتكوين تتراوح من قدرات التفريغ إلى الأتمتة الذكية، فإن آلة الصب المستمر الهابطة الخاصة بنا تنمو وفقًا لطموحك.
*هل أنت مستعد لتحويل عملية صب المعادن لديك؟
اكتشف إمكانيات أنظمة الصب لدينا. تواصل معنا اليوم لمناقشة متطلبات الإنتاج الخاصة بك - فلنصمم الحل المناسب معًا.
الأسئلة الشائعة لآلة الصب المستمر للمجوهرات
تُستخدم هذه الماكينة عادةً لصب قضبان وألواح وشرائط من الذهب، ولا سيما ذهب العيارات، والفضة والنحاس النقي. ولا تُنصح للبلاتين لأن درجة انصهاره المرتفعة قد تتلف قالب الجرافيت، كما أن التصلب السريع للألومنيوم يزيد احتمال انقطاع المقطع أثناء السحب إلى أسفل.
يبرد المعدن المنصهر ويتصلب داخل قالب متصل ببلّورة مبردة بالماء، ثم تسحبه عجلات الجر إلى أسفل بصورة متواصلة. وبذلك تُنتج الماكينة مقطعًا طويلًا وثابتًا بدل تنفيذ دفعات صب منفصلة.
لاختيار الموديل بدقة، نحتاج إلى معرفة نوع المعدن أو السبيكة، وأبعاد وشكل المنتج النهائي المطلوب، والإنتاج اليومي المستهدف. وبناءً على هذه البيانات تُحدد قدرة الصهر، وقالب الجرافيت، وتصميم البلّورة، وخيارات السحب والقطع.
تناسب ماكينة السحب إلى أسفل الدفعات الصغيرة وأعمال الصب الدقيقة. ويساعد الضغط الهيدروستاتيكي لحمام المعدن أثناء السحب على زيادة كثافة المنتج ومعدل الاستفادة، وتحسين نعومة السطح وتقليل التجاعيد والعيوب. كما تقل الحاجة إلى التشغيل اللاحق والتلميع، فينخفض فقد المعادن الثمينة على هيئة برادة.
يتراوح عرض الألواح والشرائط عادةً من 20 إلى 150 مم، بينما يتراوح قطر القضبان المستديرة من 20 إلى 80 مم. وتُعتمد الأبعاد النهائية بعد مراجعة السبيكة وتصميم القالب والبلّورة وقدرة الموديل.
لا يُنصح بإنتاج الألواح والقضبان في الوقت نفسه. فالألواح تحتاج إلى قالب مسطح، بينما تحتاج القضبان إلى قالب دائري، وغالبًا يتطلب كل شكل بلّورة مختلفة للحصول على تبريد مستقر. كما أن تحويل الماكينة بين التكوينين معقد وغير عملي أثناء دورة الإنتاج.
تُضبط الحرارة عادةً أعلى من نقطة انصهار المعدن بعدة عشرات من الدرجات. فعلى سبيل المثال، يُضبط الذهب، الذي ينصهر قرب 1064°م، حول 1080°م، ويُضبط النحاس النقي، الذي ينصهر قرب 1083°م، حول 1120°م. أما ذهب العيارات فيُعدل عادةً بنحو ±20°م حول إعداد الذهب النقي وفق تركيب السبيكة.
نعم، يمكن تشغيل الماكينة على مدار الساعة إذا كان نظام التبريد المساند مناسبًا ويجري الحفاظ على تدفق الماء وحرارته ضمن القيم المطلوبة، مع إجراء الفحوص والصيانة الدورية.
بعد وصول المعدن إلى درجة الضبط وانصهاره بالكامل، يبدأ السحب بسرعة منخفضة من منظم السرعة. وبعد تكوين جزء مستقر من المنتج، تُزاد السرعة تدريجيًا. وبوجه عام تحتاج المقاطع الأصغر إلى سرعة سحب أبطأ، ثم تُثبت القيمة النهائية باختبار الصب وجودة السطح.
من الأسباب الشائعة انخفاض حرارة ماء البلّورة أكثر من اللازم، ما يسبب اختلاف الانكماش بين السطح والداخل؛ أو ارتفاع سرعة السحب، فيتمزق الغلاف قبل أن يكتسب صلابة كافية؛ أو انخفاض حرارة الصهر، فتضعف سيولة المعدن وسلوك التصلب. يجب فحص هذه المتغيرات معًا بدل تغيير عامل واحد عشوائيًا.
يرتبط الانقطاع غالبًا بسرعة التبريد. فإذا تجمد المنتج قبل نقطة السحب، قد يكسره قضيب الجر. تشمل المعالجة ضبط حرارة ماء البلّورة، وتكون إرشاديًا نحو 60–80°م لذهب العيارات، وضبط معدل تدفق الماء، وتحريك موضع رش التبريد الثانوي نحو عجلة الجر؛ لأن وضعه مرتفعًا جدًا قد يسبب تصلب المقطع مبكرًا.
يمكن تزويد الماكينة بنظام غاز خامل لإدخال أرجون عالي النقاوة إلى حجرة الفرن والحد من الأكسدة. وللسبائك الأكثر حساسية، يتوفر تكوين بحجرة تفريغ محكمة تُنفذ فيها عملية الصهر والصب ضمن بيئة مضبوطة.
يمكن إضافة ماكينة قص هيدروليكية لقطع المنتج الخارج من خط الصب. ويذكر المصدر قدرة قص لمواد يصل سمكها إلى 20 مم وعرضها إلى 150 مم؛ ويجب تأكيد المقطع الفعلي عند اختيار التجهيز.
يمكن تجهيز الماكينة ببكرة تجميع لسحب السلك المصبوب ولفه باستمرار، ما يقلل المناولة اليدوية ويحافظ على انتظام عملية الإنتاج.
قد يحدث ذلك إذا لم ينصهر المعدن بالكامل، أو إذا كان خطاف قضيب السحب يحتاج إلى إعادة تشكيل أو تعميق كي يمسك بالمقطع، أو إذا كانت حرارة ماء البلّورة منخفضة جدًا فيتصلب المنتج قبل ارتباطه بالقضيب. يجب فحص الانصهار والخطاف وظروف التبريد قبل استئناف السحب.
يمكن إضافة وحدة تغذية تسمح بإدخال المادة الخام إلى البوتقة أثناء الصب من دون إيقاف العملية، وهو خيار مفيد للتشغيل المستمر والدورات الأطول.
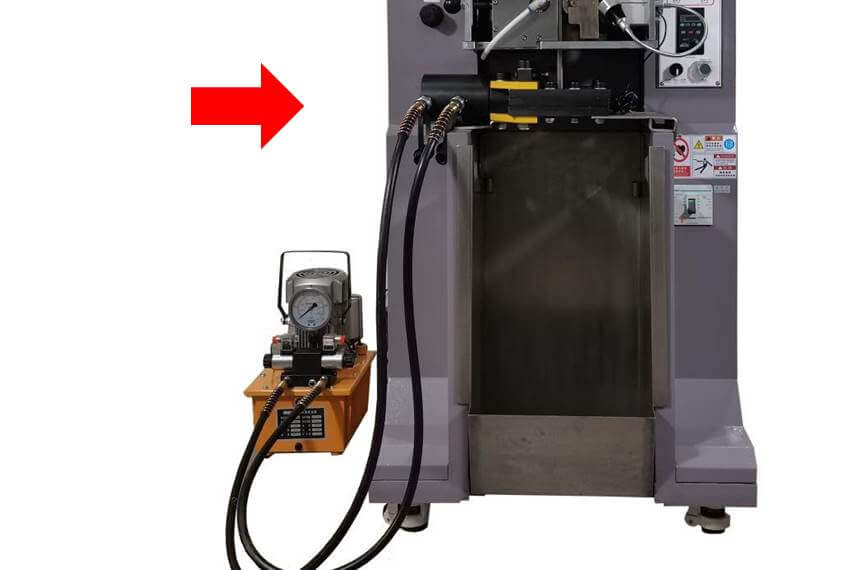
القص الهيدروليكي اختياري ملحق بآلة الصب المستمر للمجوهرات
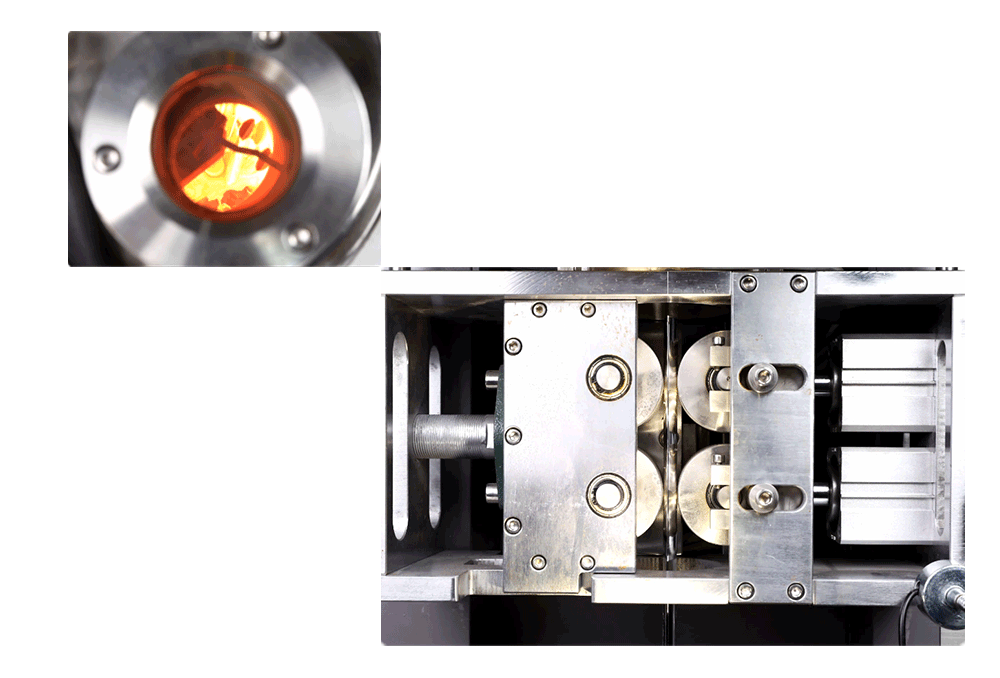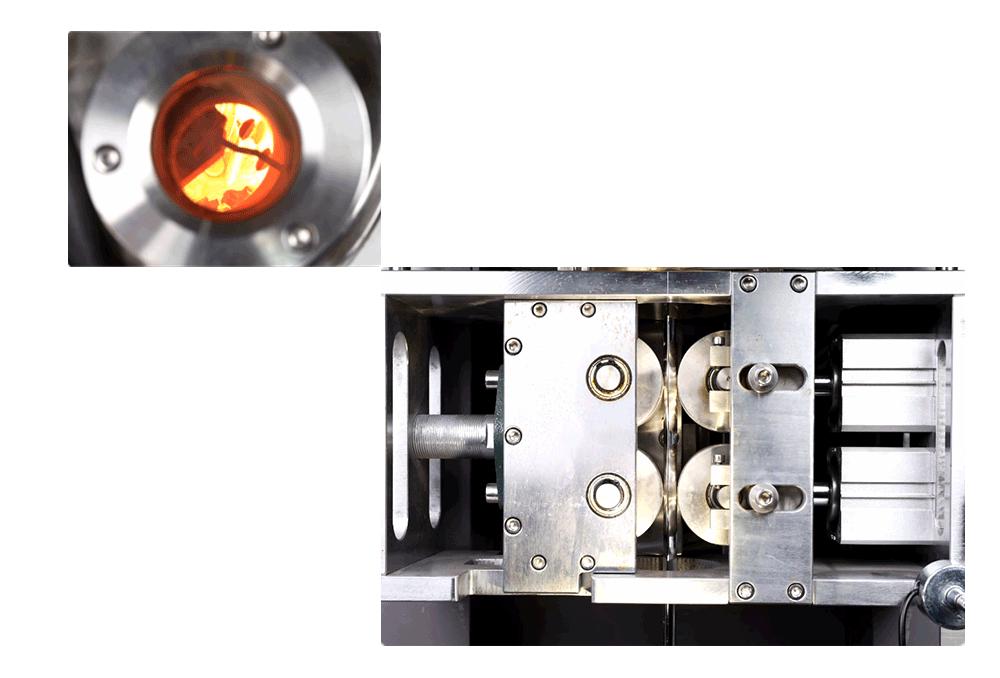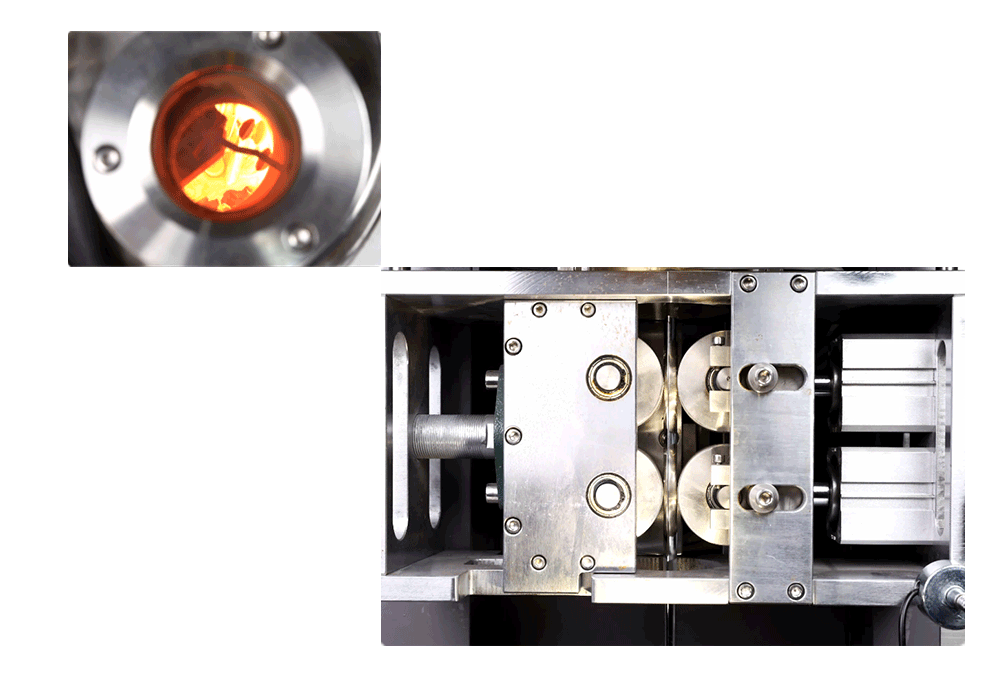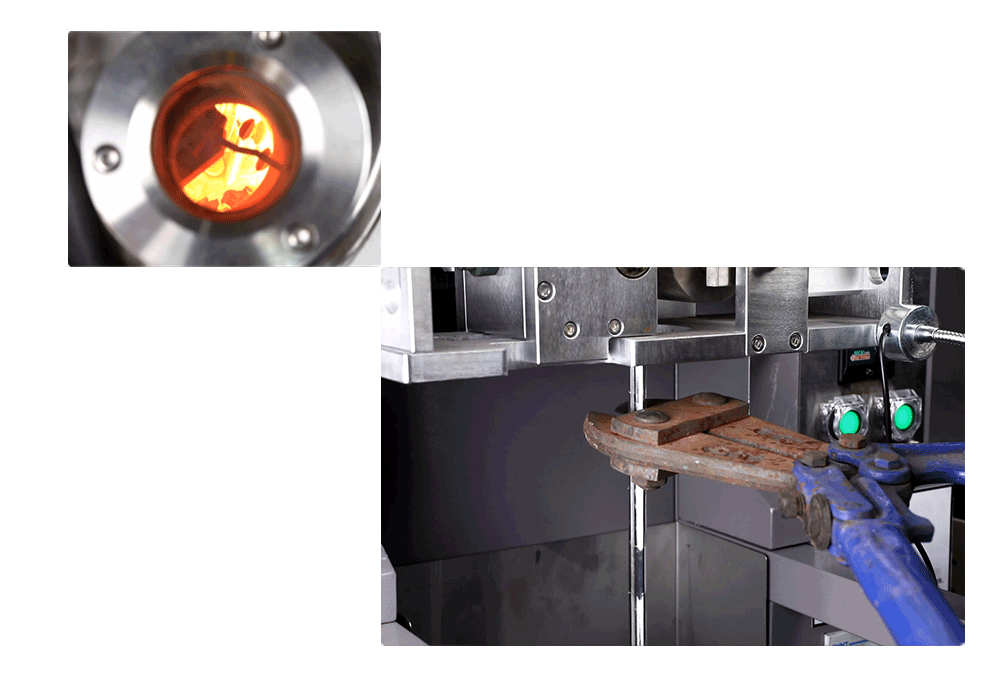
يتوفر الصب تحت التفريغ اختياريًا، ويساعد التحكم المتقدم على إنتاج مقاطع كثيفة ومتجانسة وذات سطح جيد
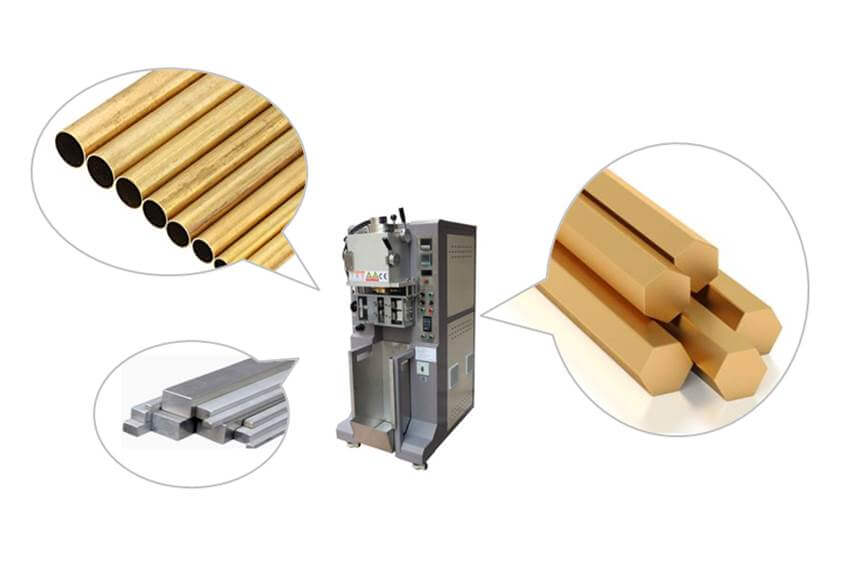
يمكن لآلة الصب المستمر CDOCAST صب المعادن الثمينة بالأشكال المطلوبة، مثل القضبان والصفائح والأسلاك والأنابيب