
معدات صب البلاتين CDOCAST
ماكينة الصب بالفراغ بالطرد المركزي للبلاتين والفولاذ المقاوم للصدأ
تجمع ماكينات الصب بالطرد المركزي تحت التفريغ من CDOCAST بين الصهر بالحث والحماية من الأكسدة وقوة طرد مركزي قابلة للضبط لملء القوالب عند صب البلاتين والبلاديوم والفولاذ الكربوني والفولاذ المقاوم للصدأ بكميات صغيرة. ويوفر الطرازان CDO-CE15 وCDO-CE20 صهرًا سريعًا وسرعة دوران مضبوطة ضمن وحدة مدمجة.
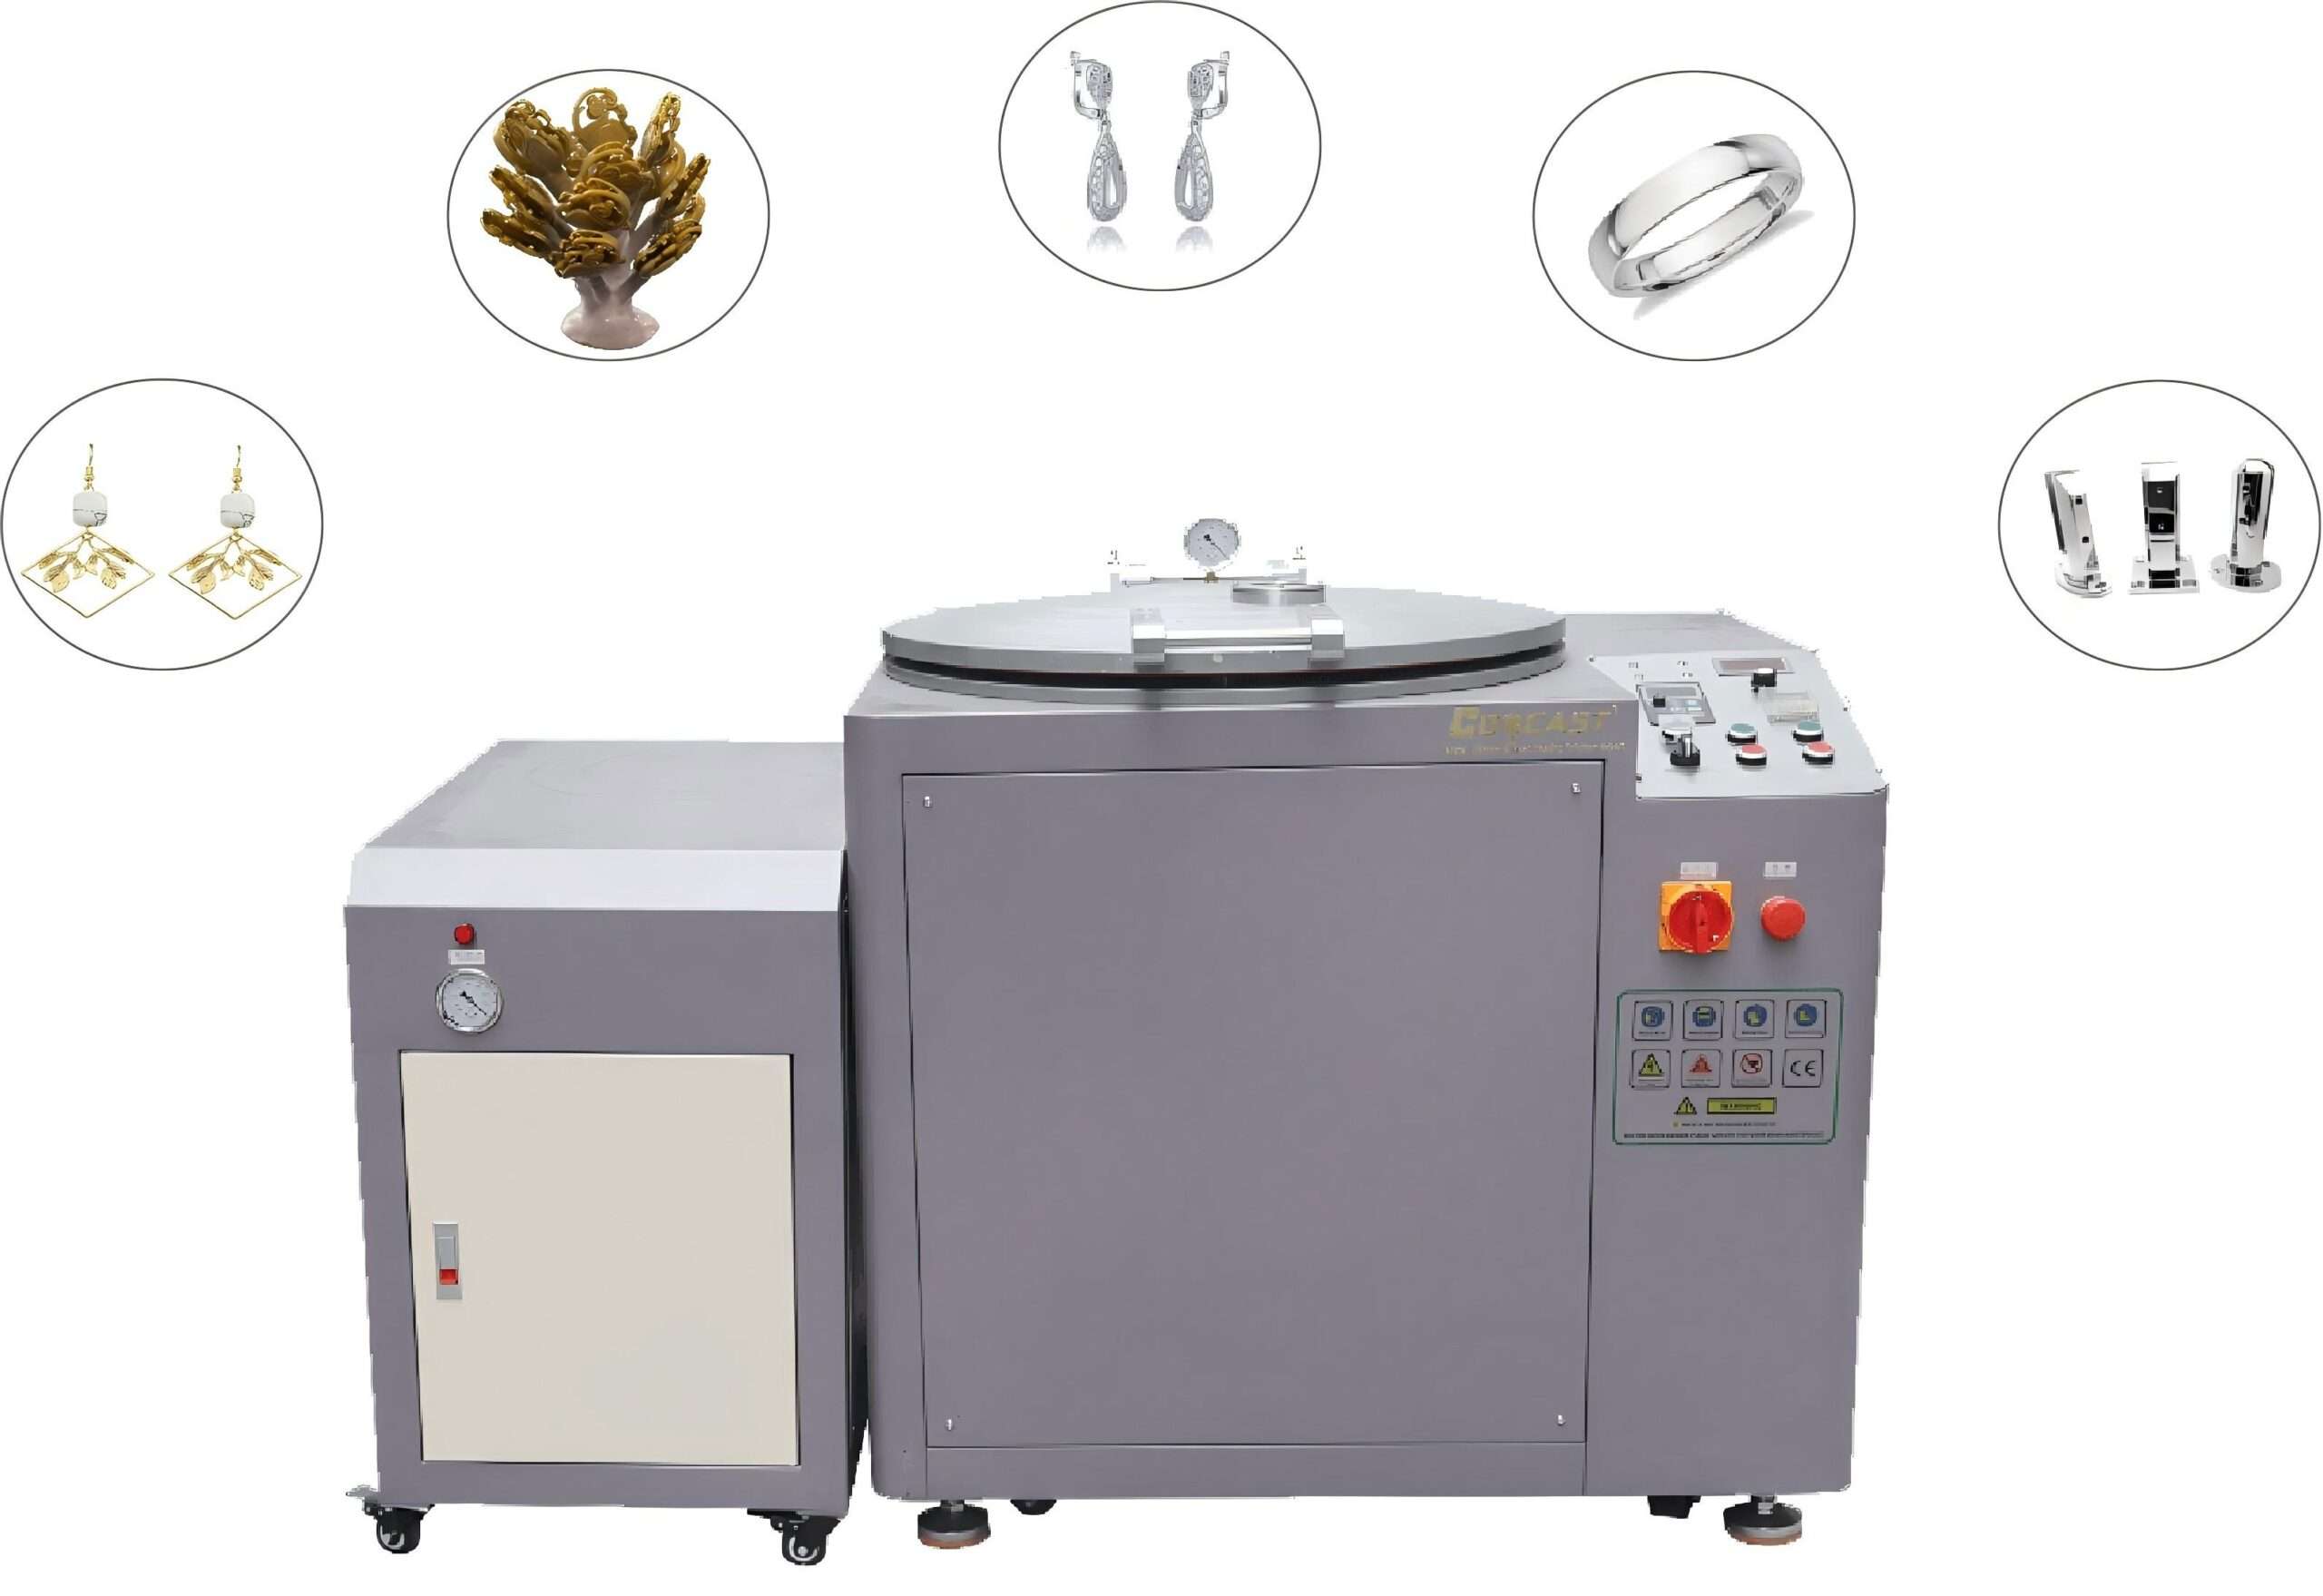
أداء المنتجات الأساسية
صهر بالحث تحت التفريغ مع ملء القالب بقوة طرد مركزي مضبوطة لصب المعادن ذات درجات الانصهار العالية.
معلمات ماكينة الصب بالفراغ بالطرد المركزي
المواصفات الفنية لنماذج آلات الصب بالفراغ بالطرد المركزي CDO-CE15 وCDO-CE20.
| المواصفات الفنية | CDO-CE15 | CDO-CE20 |
|---|---|---|
| القدرة | 15 kW | 20 kW |
| جهد | ثلاثي الطور، 380V، 50/60Hz | ثلاثي الطور، 380V، 50/60Hz |
| المعادن المناسبة | البلاتين والبلاديوم والفولاذ الكربوني والفولاذ المقاوم للصدأ | البلاتين والبلاديوم والفولاذ الكربوني والفولاذ المقاوم للصدأ |
| زمن الصهر | 1–3 minutes | 2–3 minutes |
| الحد الأقصى للقدرات | 300 غرام/500 غرام | 1 كيلوغرام من الفولاذ المقاوم للصدأ |
| درجة الحرارة القصوى | 2000°C | 2000°C |
| الحجم الإجمالي | 1026 × 1017 × 1040 mm | 1294 × 1267 × 1130 mm |
| الوزن | 230 kg | 450 kg |
تفاصيل الجهاز وخيارات التحكم
تكوين الماكينة ومعدات التبريد ودرجة الحرارة الاختيارية وعناصر التحكم التي تعمل باللمس.

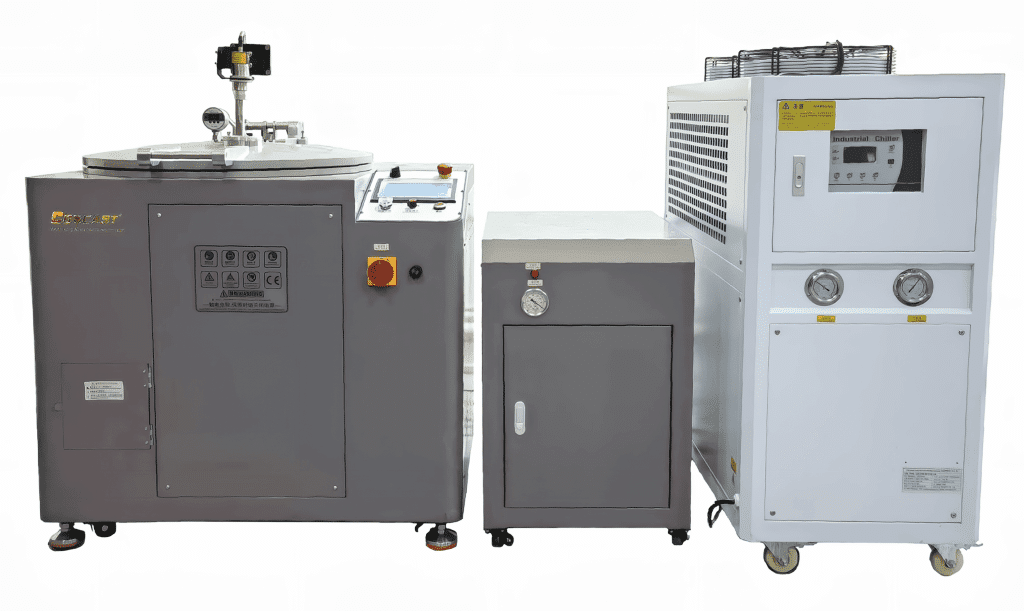
آلة الصب مع مبرد الماء
يوفر مبرد الماء المطابق تبريدًا مستقرًا لملف الحث ونظام الطاقة أثناء الصهر والصب.
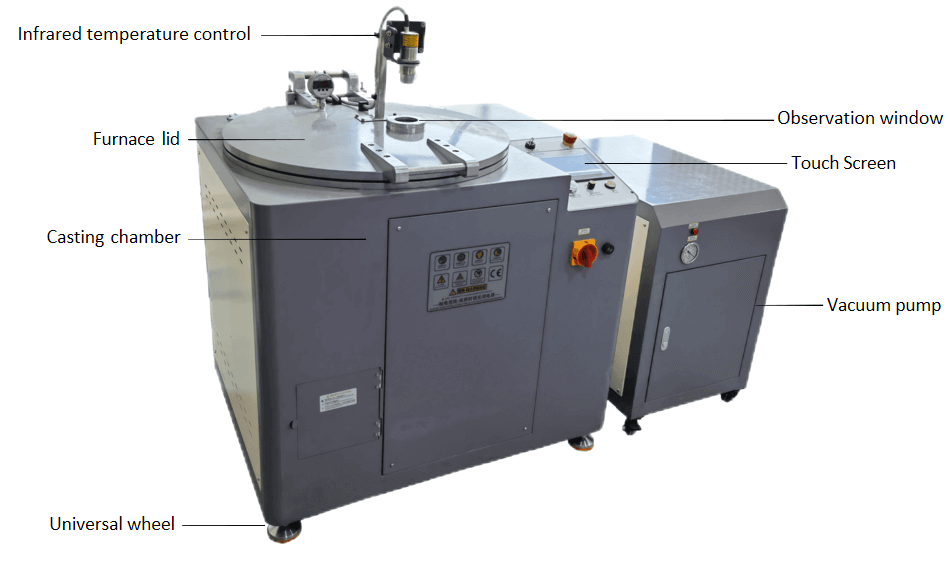
مراقبة الحرارة تحت الحمراء
يوفر قياس الأشعة تحت الحمراء الاختياري مراقبة درجة حرارة عدم الاتصال لصب المعادن ذات درجة الحرارة العالية.
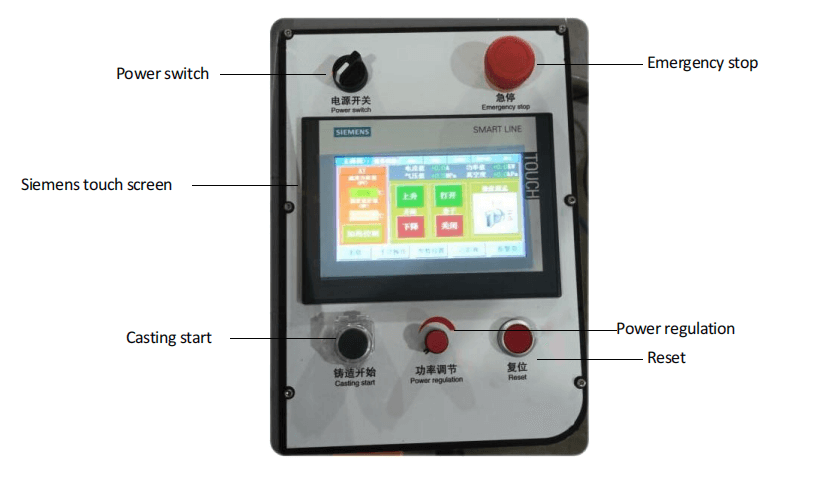
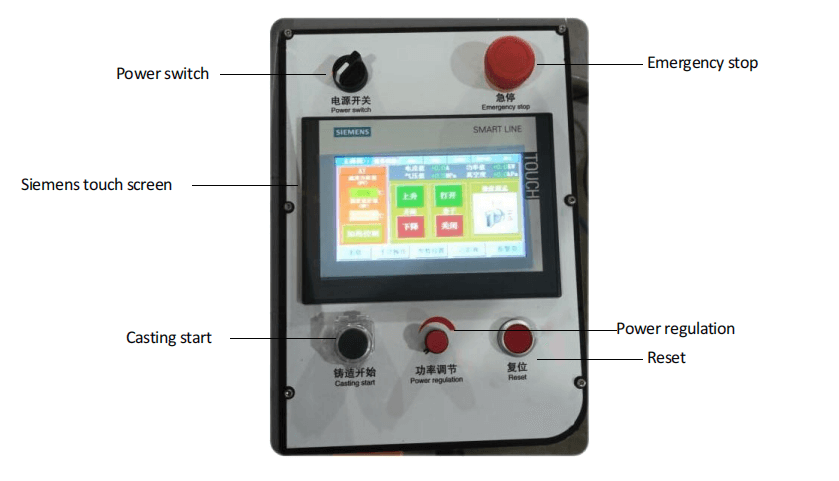
التحكم بشاشة لمس
تعرض شاشة اللمس الاختيارية Siemens PLC بيانات التشغيل وإعدادات سير العمل وحالة الجهاز.
دورة الصب بالطرد المركزي الفراغي
تقوم الآلة بإذابة المعدن تحت الفراغ وتنقله إلى أسطوانة الصب بواسطة قوة طرد مركزي قابلة للتحكم.
المرافق والمواد الاستهلاكية المطلوبة
قم بتأكيد هذه المتطلبات الداعمة عند التخطيط لتركيب آلة صب البلاتين بالطرد المركزي.
المياه
يجب أن يكون ضغط ماء التبريد 0.2 ميجا باسكال على الأقل لحماية ملف الحث ونظام الطاقة.
مبرد المياهالهواء المضغوط
مطلوب ضغط هواء يبلغ حوالي 0.4-0.8 ميجا باسكال لتشغيل غطاء الفرن تلقائيًا.
الغازات الواقية
جهّز مصدرًا مناسبًا من الأرجون أو النيتروجين لحماية المعدن أثناء الصهر والصب تحت التفريغ.
المواد الاستهلاكية
يجب أن تتطابق بوتقات الكوارتز وأسطوانات الصب ومسحوق الجبس الحراري مع المعدن وحجم الدفعة وعملية الصب.
الخيارات الممكنةاطلب تكوين آلة الصب بالطرد المركزي
قم بتوفير المعدن ووزن الدفعة ومقاس أسطوانة الصب ومعيار الطاقة ونظام التحكم المفضل لتأكيد التكوين CDO-CE15 أو CDO-CE20.
صور الجهاز
عرض تشغيل ماكينة الصب بالطرد المركزي تحت التفريغ
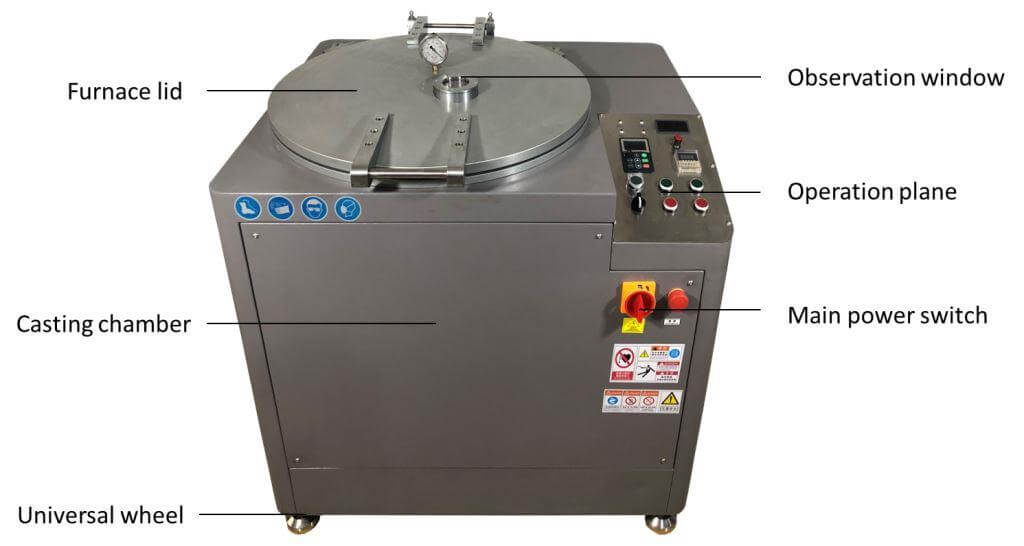

تفاصيل آلة الصب بالطرد المركزي الفراغي:
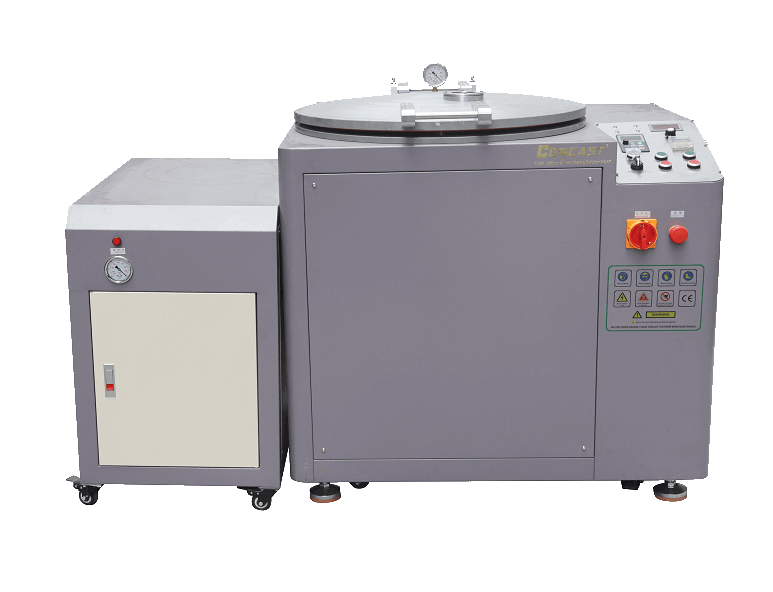
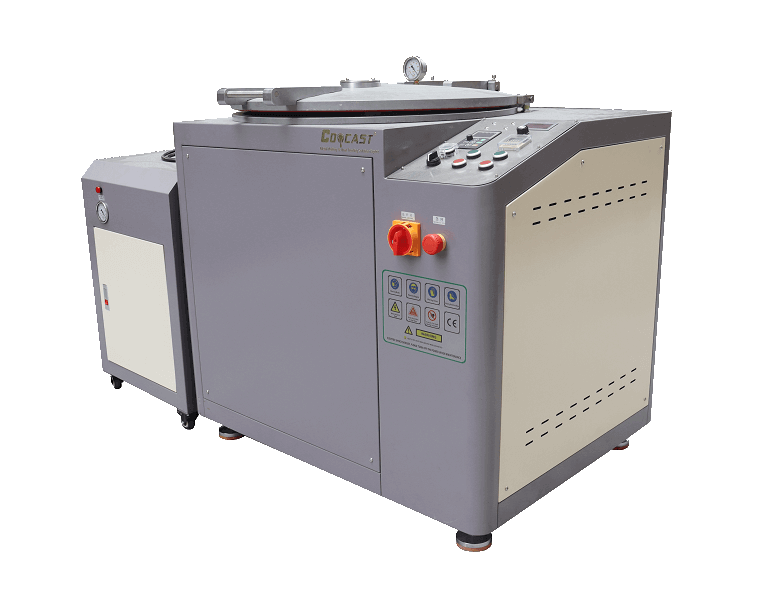
آلة الصب بالطرد المركزي مع التحكم في درجة الحرارة بالأشعة تحت الحمراء
تفاصيل آلة الصب بالطرد المركزي
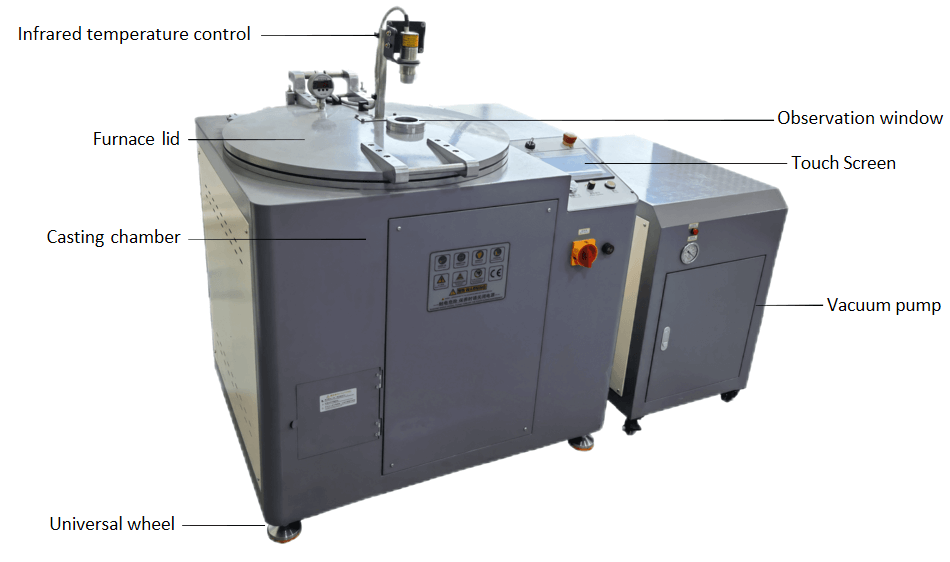

آلة الصب بالطرد المركزي شاشة تعمل باللمس سيمنز
المواصفات الفنية
| الطراز | CDO-CE15 | CDO-CE20 |
| القدرة | 15kw | 20kw |
| جهد | ثلاثي الطور، 380V، 50/60Hz | ثلاثي الطور، 380V، 50/60Hz |
| المعادن المناسبة | البلاتين / البلاديوم / الصلب / الفولاذ المقاوم للصدأ | |
| زمن الصهر | 1-3 min | 2-3 min |
| القدرة القصوى | 300 جم / 500 جم (للبلاتين) | 1 كجم (للفولاذ المقاوم للصدأ) |
| درجة الحرارة القصوى | 2000℃ | 2000℃ |
| الحجم الإجمالي | 1026*1017*1040mm | 1294*1267*1130mm |
| الوزن | 230kg | 450kg |
المزايا
ميزة ماكينة الصب بالفراغ بالطرد المركزي:
مزايا الصب بالطرد المركزي الفراغي:
- مسبوكات عالية الجودة: تمنع بيئة الفراغ الأكسدة ومسامية الغاز، مما يؤدي إلى مصبوبات خالية من العيوب.
- الدقة والتجزئة: تضمن قوة الطرد المركزي أن المعدن المنصهر يملأ حتى تفاصيل القالب الأكثر تعقيدًا.
- بنية معدنية متجانسة: ينتج عن التبريد السريع وعمل الطرد المركزي هيكل معدني كثيف وموحد.
- الكفاءة: العملية سريعة ومناسبة للإنتاج بكميات كبيرة
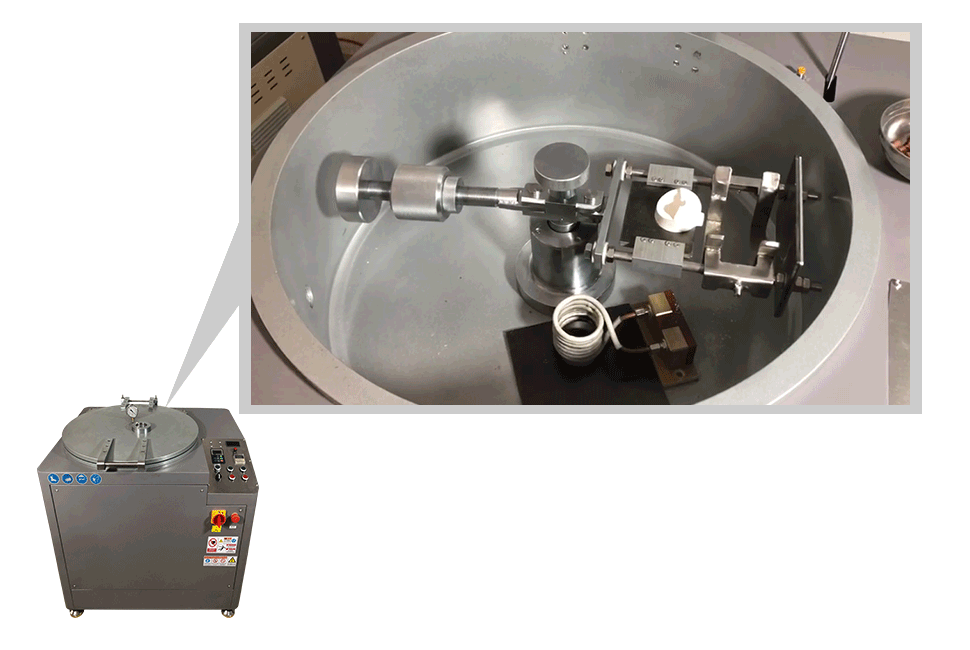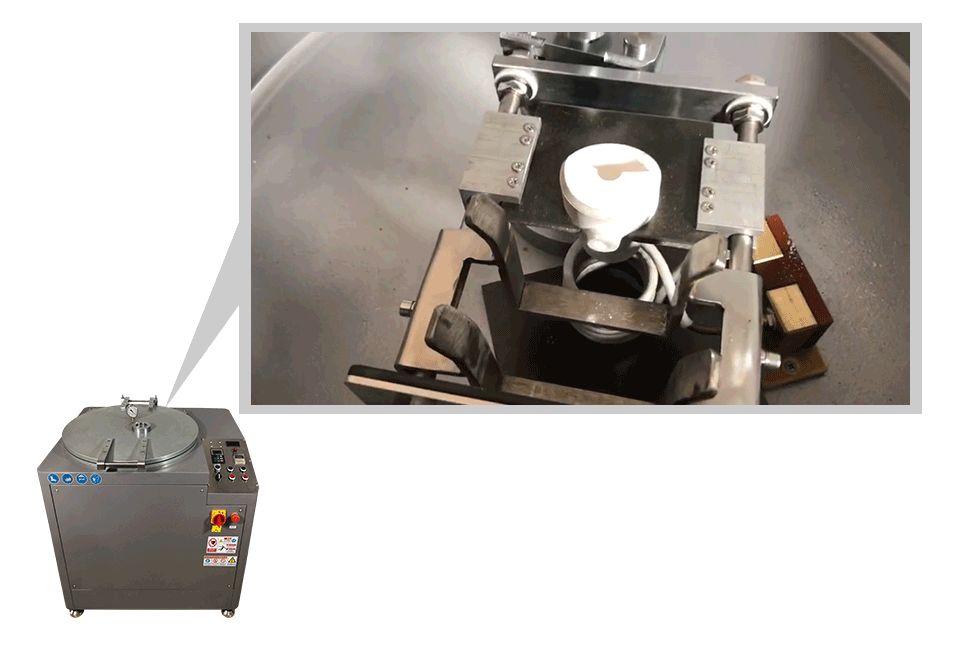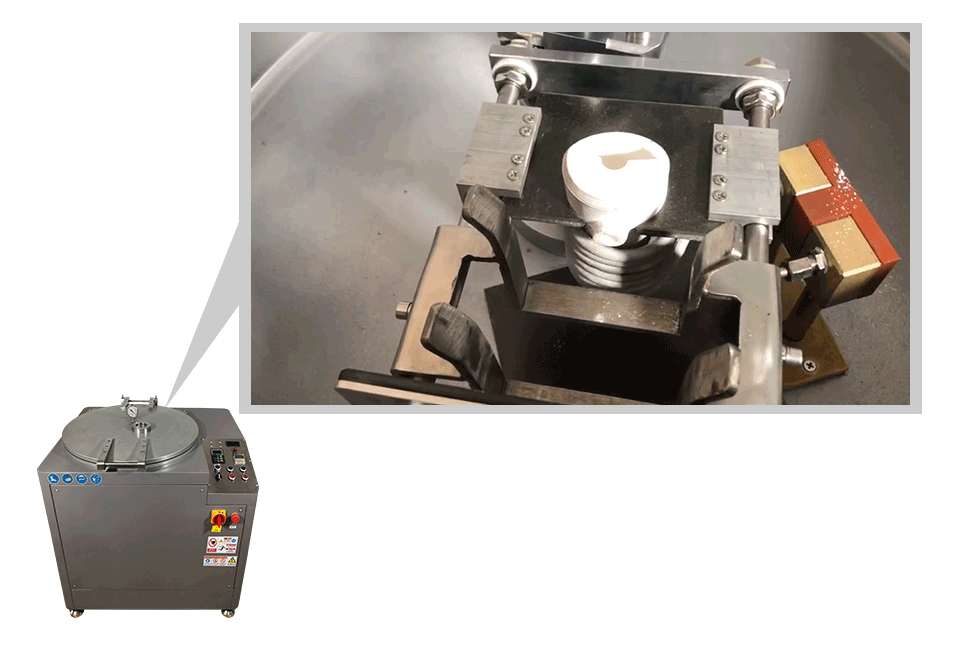
آلية الصب بالطرد المركزي تحت التفريغ
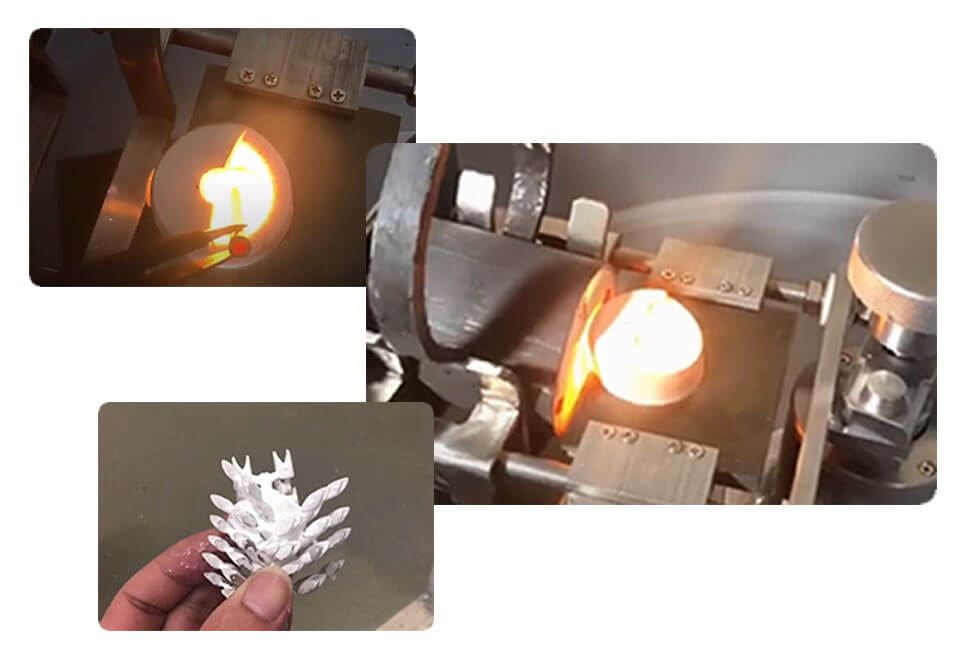
بعد اكتمال صهر المعدن داخل حجرة التفريغ، تدفعه حركة الدوران من البوتقة إلى أسطوانة الصب.
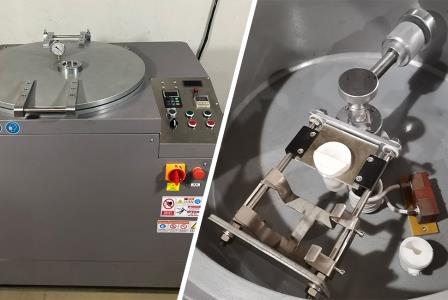
مصمم خصيصًا لصب البلاتين والبلاديوم والفولاذ المقاوم للصدأ صغير الحجم
الأسئلة الشائعة لماكينة الصب بالفراغ بالطرد المركزي
صُممت الماكينة لصب المجوهرات عالية الجودة من المعادن والسبائك الثمينة، وتشمل الفولاذ المقاوم للصدأ والبلاتين والبلاديوم وذهب العيارات والفضة، مع اختيار البوتقة والقالب وإعدادات الحرارة المناسبة لكل مادة.
يتراوح نطاق السعة التصميمية بين 300 جرام و1 كجم، ولذلك تناسب إنتاج المجوهرات بالدفعات الصغيرة والمتوسطة. مقاس أسطوانة الصب القياسي الشائع هو قطر 3.5 × ارتفاع 4 بوصات، ويمكن تخصيص مقاسات أكبر مثل قطر 5 × ارتفاع 7 بوصات. تُراجع مواصفات كل موديل قبل اعتماد السعة والمقاس النهائيين.
يُصهر المعدن داخل حجرة التفريغ، ثم تدفعه قوة الطرد المركزي من البوتقة إلى أدق تفاصيل القالب الجبسي المخصص للصب بطريقة الشمع المفقود. وعند ضبط درجات الحرارة وزمن الدورة بصورة صحيحة، تُنقل النقوش الدقيقة مع تقليل نقص الامتلاء والمسامية.
توفر قوة ملء وتغذية مرتفعة للمقاطع التي تتطلب كثافة وخواص ميكانيكية جيدة، وتناسب المعادن شديدة التفاعل أو مرتفعة الانصهار مثل البلاتين والبلاديوم والفولاذ المقاوم للصدأ. كما يساعد اختلاف الكثافة على دفع بعض الشوائب نحو السطح الداخلي ليسهل إزالتها لاحقًا، ويساهم تدفق المعدن المنتظم في تحسين السطح وتقليل المسامية الغازية.
تستخدم الماكينة مضخة تفريغ من الفئة رقم 100، وتوضح المواصفات قيمة تفريغ تبلغ 0.1 ميغاباسكال. كما يمكن ضبط سرعة الدوران تدريجيًا ضمن نطاق 0–700 دورة/دقيقة وفق السبيكة والقالب.
يتوفر قياس الحرارة بالأشعة تحت الحمراء، إلى جانب شاشة لمس ونظام تحكم PLC من Siemens، كتجهيزات اختيارية. ويُحدد إدراجها في عرض السعر حسب مستوى الأتمتة المطلوب.
تستغرق الدفعة عادةً نحو 4–5 دقائق في ظروف التشغيل المناسبة: قرابة 1–3 دقائق للصهر و1–2 دقيقة للصب بالطرد المركزي. وقد تختلف المدة حسب نوع المعدن والوزن ودرجة البداية وإعدادات الماكينة.
يلزم مبرد مياه لتبريد ملف الحث بضغط ماء لا يقل عن 0.2 ميغاباسكال، وضاغط هواء لفتح الغطاء وإغلاقه آليًا بضغط 0.4–0.8 ميغاباسكال، إضافة إلى مصدر غاز خامل من الأرجون أو النيتروجين.
أهم المستهلكات هي بوتقات الكوارتز، ومسحوق الجبس الحراري المخصص لقوالب الشمع المفقود، وأسطوانات الصب. ولأن بوتقة الكوارتز هشة وتتآكل مع الحرارة، يبلغ عمرها الإرشادي عادةً نحو 2–5 دورات، وقد يزيد أو ينقص حسب السبيكة ودرجة الحرارة وطريقة المناولة.
يحد التفريغ من ملامسة المعدن المنصهر للأكسجين، ويسحب الهواء والغازات من القالب الجبسي المحيط بشجرة الشمع. وبذلك يصل المعدن إلى التفاصيل الدقيقة بصورة أفضل وتنخفض الأكسدة والمسامية الغازية.
بعد انتهاء الصب، تُرفع أسطوانة الصب بملقط مناسب ثم تُغمر في الماء لإزالة الجبس والكشف عن شجرة الصب. بعد ذلك تُفصل القطع عن قنوات التغذية وتنتقل إلى خطوات التشطيب مثل التنظيف والتلميع.
بعد كل استخدام تُزال بقايا المعدن والجبس، خصوصًا حول ذراع الطرد المركزي والمحامل. كما تُفحص بوتقة الكوارتز وتُستبدل عند الحاجة، ويُراجع مستوى زيت مضخة التفريغ وحالته ويُغيّر وفق تعليمات المصنع. ويجب فحص اتزان ذراع الدوران وآلية التحرير وتشحيم المحامل، مع إبقاء النظام الكهربائي جافًا ومراجعة الكابلات والتوصيلات دوريًا.